
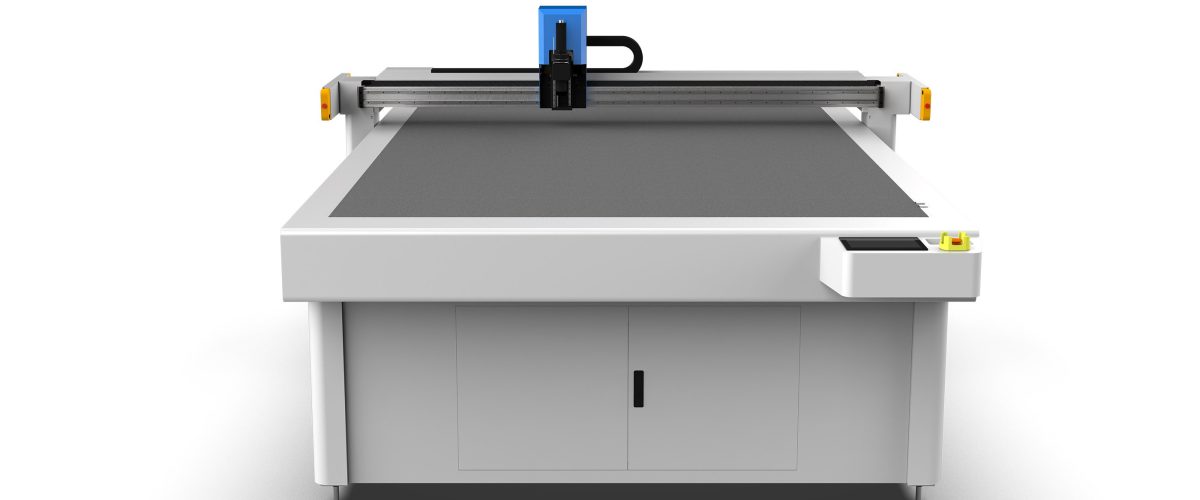
آلة قطع الحشوات: الأنواع ومبدأ العمل
آلة قطع الحشوات هي معدات تُستخدم لقطع مواد غير معدنية مثل المطاط والأسبستوس والبولي تترافلوروإيثيلين (PTFE) وألواح الأسبستوس الخالية والجرافيت والفلين إلى حشوات بأشكال محددة. ووفقًا لمبدأ القطع، تُقسم بشكل رئيسي إلى ثلاث فئات:
- آلة القطع بالسكين الاهتزازي: تهتز الشفرة بتردد عالٍ (حوالي 20000 مرة في الدقيقة)، وبدقة قطع عالية، وهي مناسبة للأشكال المعقدة والمواد الرقيقة (السماكة ≤10mm).
- آلة القطع بالليزر: تستخدم شعاع الليزر لصهر أو تبخير المادة، ويكون شق القطع ضيقًا، لكنها قد تُحدث حواف محترقة، وهي مناسبة لمواد مثل PTFE، وتكون السماكة عادةً ≤5mm.
- آلة القطع بالقالب: تعمل بالكبس باستخدام قوالب قطع مخصصة، ذات كفاءة عالية، مناسبة للإنتاج الكمي للأشكال البسيطة، لكن تكلفة القوالب مرتفعة.
من بينها، أصبحت آلة القطع بالسكين المتذبذب الخيار السائد نظرًا لعدم حاجتها إلى قوالب وقدرتها على التكيف مع الإنتاج الكمي الصغير والتنوع الواسع. تشمل مكوناتها الأساسية رأس السكين المتذبذب ونظام التحكم المؤازر ومنصة الشفط الفراغي ونظام التغذية.
المعايير الرئيسية لاختيار الطراز
1. سماكة القطع والمواد
تختلف متطلبات الأدوات والقدرة باختلاف المواد. على سبيل المثال:
- حشوات مطاطية: سماكة 1-20 مم، يُنصح باختيار السكين المتذبذب (قدرة ≥1.5 كيلوواط) أو القطع بنفث الماء عالي الضغط (لكن تكلفة نفث الماء مرتفعة).
- ألواح الأسبستوس: بسماكة 1-10 مم، تتطلب ماكينة القطع بالسكين المتذبذب شفرات من الكربيد الصلب لتجنب تطاير الغبار.
- PTFE: بسماكة 0.5-5 مم، يمكن استخدام القطع بالليزر أو السكين المتذبذب، لكن الليزر يتطلب تهوية جيدة.
- ألواح الجرافيت المركبة: بسماكة 1-3 مم، عند القطع بالسكين المتذبذب يجب التحكم في تردد الاهتزاز لمنع الانفصال الطبقي.
عند اختيار المعدات يجب تحديد المواد الشائعة ونطاقات السماكة بوضوح لضمان تغطية قدرات الجهاز.
2. دقة وسرعة القطع
عادةً ما تتطلب الحشوات تفاوتات أبعاد ضمن ±0.2mm. يمكن أن تصل دقة التموضع المتكرر لآلة القطع بالسكين المتذبذب إلى ±0.05mm، وتتراوح سرعة القطع بين 10-60m/min حسب المادة. على سبيل المثال، عند قطع حشوة مطاطية بسمك 3mm، يمكن ضبط السرعة على 30m/min؛ وعند قطع PTFE بسمك 1mm، يمكن رفعها إلى 50m/min.
3. أبعاد سطح العمل
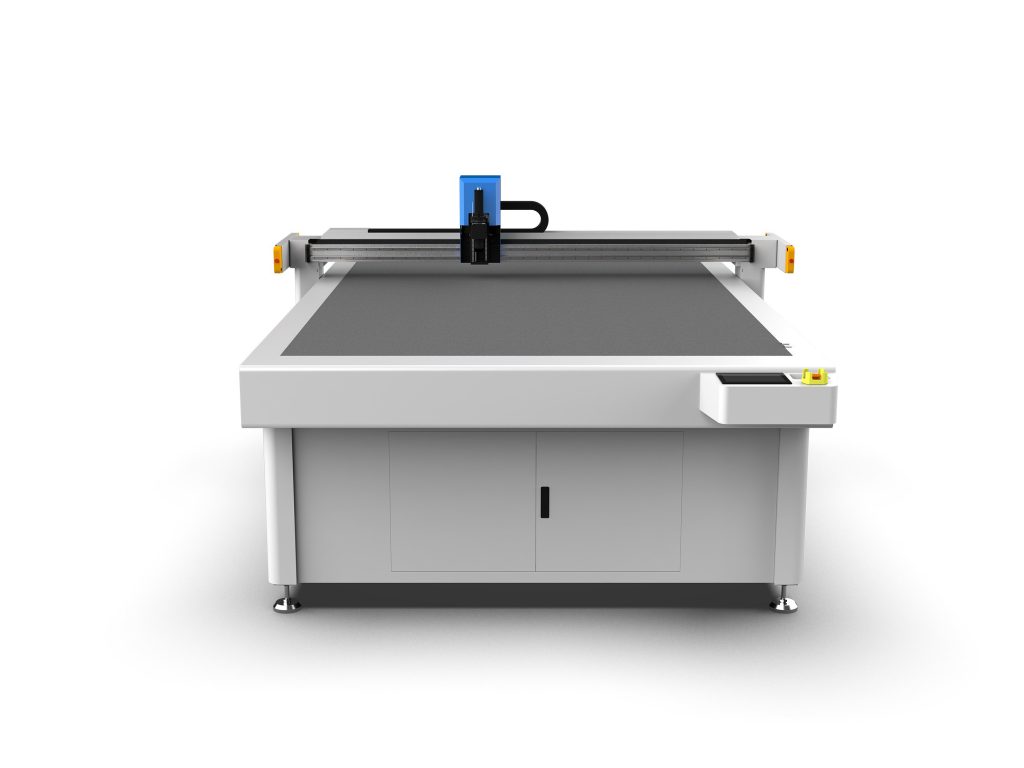
اختر وفقًا لأبعاد الحشوات الشائعة. بالنسبة للحشوات الصغيرة (مثل حشوة فلنجة DN50)، يمكن اختيار سطح عمل 600×600mm؛ أما الحشوات الكبيرة (مثل حشوات المبادلات الحرارية) فتتطلب 1200×2400mm أو أكبر. يجب أن يكون سطح العمل مزودًا بمناطق شفط فراغية لضمان تثبيت المادة.
4. البرمجيات والأتمتة
عادةً ما تكون آلات قطع الحشوات الحديثة مزودة ببرامج CAD/CAM، وتدعم استيراد صيغ DXF وDWG، وتوليد مسارات القطع تلقائيًا. يمكن لوظيفة الترتيب التلقائي تحسين معدل استخدام المواد بنسبة 10%-30%. بالإضافة إلى ذلك، يمكن لنظام التغذية التلقائية تحقيق القطع المستمر وتقليل التدخل اليدوي.
نصائح التشغيل وإعدادات المعلمات
1. اختيار الشفرات واستبدالها
تشمل أنواع الشفرات الشائعة للسكين الاهتزازي:

- السكين المدبب: يُستخدم للمحيطات الدقيقة والمواد الرقيقة.
- سكين دائري: يُستخدم للمواد السميكة (>10mm) والقطع المستقيم.
- سكين مسنن: يُستخدم للمواد المقواة بالألياف (مثل ألواح الأسبستوس الخالية)، لمنع التفتت.
يجب استبدال الشفرة عند تآكلها، ويُفحص عادةً كل 8 ساعات عند قطع المواد المطاطية.
2. تحسين معلمات القطع
بأخذ السكين الاهتزازي كمثال، تشمل المعلمات الرئيسية:
- تردد الاهتزاز: يُنصح بـ 18000-22000 مرة/دقيقة للمواد المطاطية؛ و25000 مرة/دقيقة أو أكثر لـ PTFE.
- عمق الغوص: يُضبط عادةً عند 1.1-1.2 ضعف سمك المادة، لضمان القطع الكامل دون إتلاف سطح الطاولة بشكل مفرط.
- سرعة التغذية: تُضبط وفقًا لصلابة المادة، تُخفَّض السرعة للمواد الصلبة (مثل ألواح الأسبستوس) إلى 10-15m/min، ويمكن رفعها للمطاط اللين إلى 40m/min.
يُنصح بإجراء قطع تجريبي أولاً، وفحص جودة حافة القطع باستخدام عدسة مكبرة، وضبط المعلمات حتى خلوّها من النتوءات ومن الانفصال الطبقي.
3. تثبيت المواد
الشفط الفراغي هو الطريقة الشائعة، ويجب التأكد من إحكام إغلاق سطح الطاولة. بالنسبة للمواد المسامية (مثل الفلين)، يمكن تغطيتها بطبقة من الغشاء ثم شفطها. يُوصى بضغط شفط سالب من -0.6 إلى -0.8bar.
الصيانة والعناية
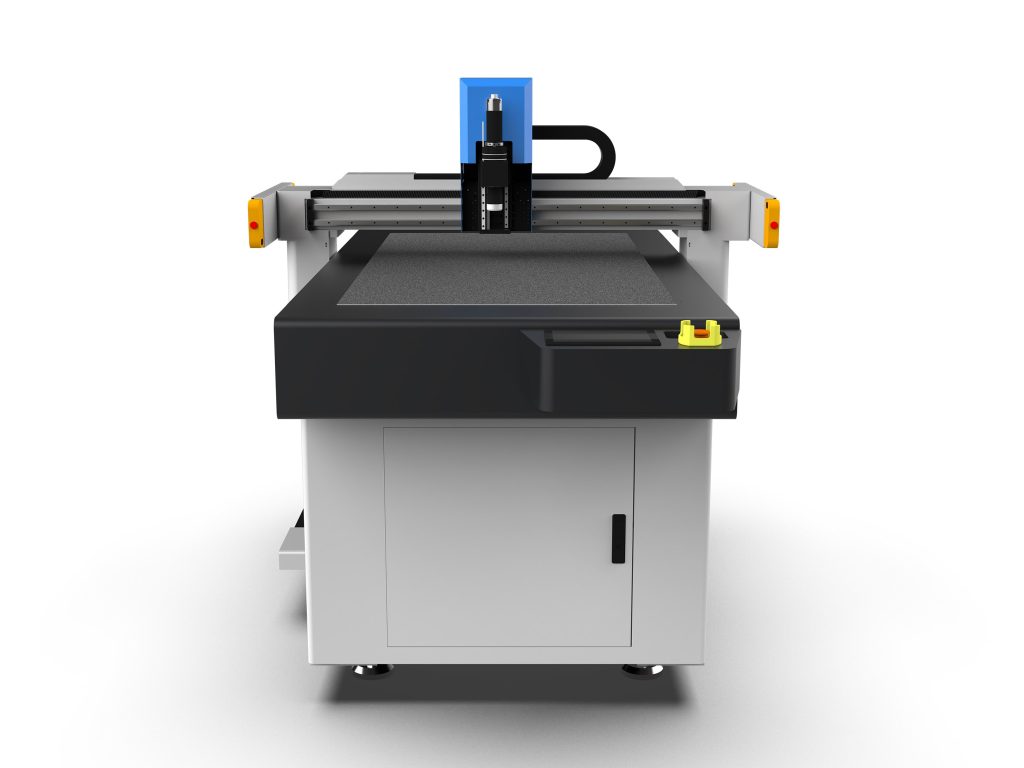
الصيانة الدورية تُطيل عمر الجهاز:
- تنظيف سطح العمل والأدلة يوميًا وإزالة الرقائق.
- فحص براغي تثبيت رأس القطع وشد حزام النقل أسبوعيًا.
- تشحيم الأدلة الخطية والبراغي اللولبية شهريًا (باستخدام شحم الليثيوم).
- معايرة مستشعر نقطة الصفر والمحرك المؤازر كل ثلاثة أشهر.
ملاحظة: عند قطع مواد تحتوي على غبار مثل الأسبستوس، يجب تجهيز جهاز إزالة الغبار وتنظيف الفلاتر بانتظام.
الأسئلة الشائعة والحلول
1. حواف القطع غير ملساء
الأسباب المحتملة: تآكل الشفرة، تردد الاهتزاز منخفض جدًا، سرعة التغذية عالية جدًا. الحل: استبدال الشفرة، رفع التردد إلى أكثر من 20000 مرة/دقيقة، تقليل السرعة بنسبة 20%.
2. انزلاق المادة
تحقق مما إذا كان الشفط الفراغي قد تعطل، أو إذا كان هناك زيوت على سطح المادة. نظف سطح الطاولة وتأكد من تشغيل مناطق الشفط.
3. انحراف أبعاد القطع
تحقق مما إذا كان حزام النقل مرتخيًا، أو إعدادات تعويض البرنامج خاطئة. أعد معايرة الجهاز وتحقق من قيم تعويض مسار الأداة.
سيناريوهات التطبيق والفوائد
تُستخدم آلة قطع الحشوات على نطاق واسع في صيانة أختام المعدات في صناعات البتروكيماويات والطاقة والسفن والأدوية. مقارنة بالقطع اليدوي التقليدي، يمكن للقطع بالتحكم الرقمي زيادة الكفاءة بمقدار 5-10 أضعاف، ورفع معدل استخدام المواد بأكثر من 20%، وضمان تناسق الحشوات وتقليل مخاطر التسرب. للإنتاج متعدد الأصناف والكميات الصغيرة، تُعد آلة القطع بالسكين المتذبذب الخيار الأمثل؛ أما الكميات الكبيرة والأشكال البسيطة فيمكن التفكير في آلة القطع بالقوالب لتقليل التكلفة.
عند الشراء، يُنصح بإحضار عينات من المواد الشائعة الاستخدام إلى الشركة المصنعة لإجراء اختبار القطع، والقيام بزيارة ميدانية لفحص أداء الجهاز وسهولة استخدام البرمجيات. كما ينبغي الاهتمام بقدرات خدمة ما بعد البيع والدعم الفني لضمان التشغيل المستقر للجهاز على المدى الطويل.