
Máquina de corte de juntas: tipos y principio de funcionamiento
La máquina de corte de juntas es un equipo utilizado para cortar materiales no metálicos como caucho, amianto, politetrafluoroetileno (PTFE), placas sin amianto, grafito y corcho en juntas de formas específicas. Según el principio de corte, se divide principalmente en tres tipos:
- Máquina de corte por cuchilla oscilante: la cuchilla vibra a alta frecuencia (aproximadamente 20000 veces por minuto), con alta precisión de corte, adecuada para formas complejas y materiales finos (espesor ≤10mm).
- Máquina de corte por láser: utiliza un haz láser para fundir o vaporizar el material, con un corte estrecho, pero puede producir bordes quemados; es adecuada para materiales como PTFE, con un espesor normalmente ≤5mm.
- Máquina de troquelado: mediante estampado con un molde de corte personalizado, de alta eficiencia, adecuada para grandes lotes de formas simples, pero con un alto coste de molde.
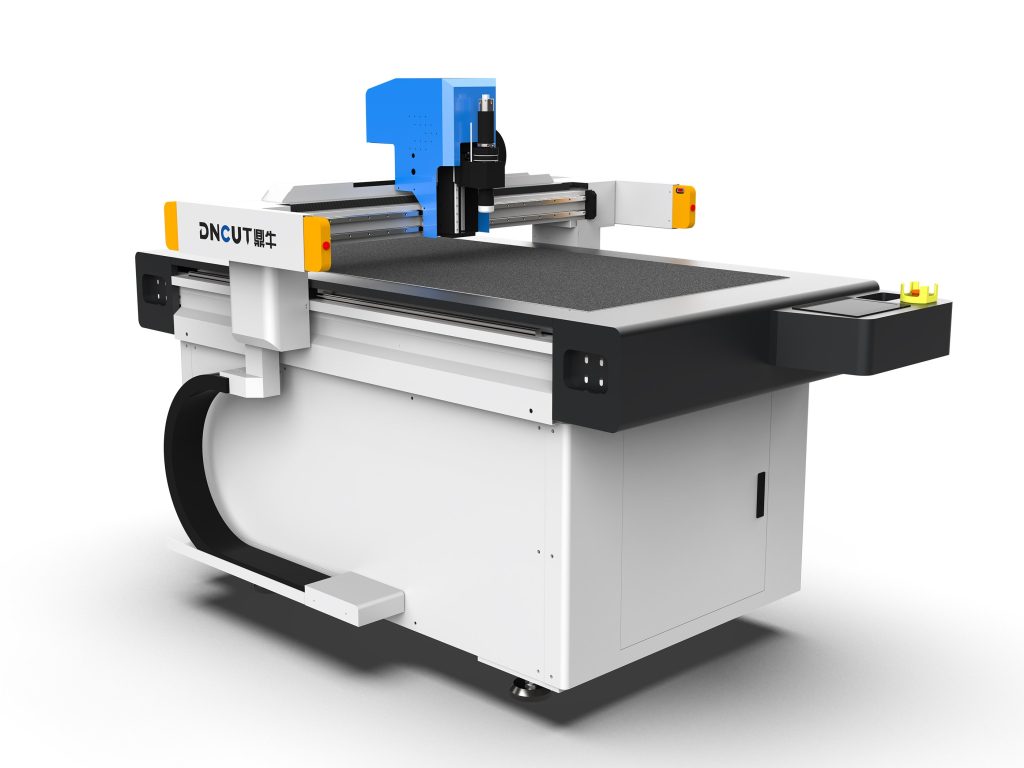
Entre ellas, la máquina de corte por cuchilla oscilante se ha convertido en la opción principal porque no requiere molde y se adapta a lotes pequeños con múltiples variedades. Sus componentes principales incluyen el cabezal de cuchilla oscilante, el sistema de control servo, la plataforma de sujeción por vacío y el sistema de alimentación.
Parámetros clave para la selección
1. Espesor de corte y material
Diferentes materiales requieren diferentes cuchillas y potencias. Por ejemplo:
- Juntas de caucho: espesor de 1-20mm, se recomienda utilizar cuchilla oscilante (potencia ≥1.5kW) o chorro de agua de alta presión (pero el chorro de agua tiene un coste elevado).
- Placa de amianto: espesor de 1-10mm, la cuchilla oscilante debe equiparse con cuchillas de carburo para evitar la dispersión de polvo.
- PTFE: espesor de 0.5-5mm, tanto el corte por láser como la cuchilla oscilante son válidos, pero el láser requiere atención a la ventilación.
- Placa compuesta de grafito: espesor de 1-3mm, al cortar con cuchilla oscilante se debe controlar la frecuencia de vibración para evitar la delaminación.
Al seleccionar, es necesario definir los materiales y rangos de espesor de uso común para garantizar que la capacidad del equipo los cubra.
2. Precisión y velocidad de corte
Las juntas suelen requerir una tolerancia dimensional dentro de ±0.2mm. La precisión de repetibilidad de posicionamiento de la máquina de corte por cuchilla oscilante puede alcanzar ±0.05mm, y la velocidad de corte varía entre 10-60m/min según el material. Por ejemplo, al cortar juntas de caucho de 3mm de espesor, la velocidad se puede ajustar a 30m/min; al cortar PTFE de 1mm de espesor, se puede aumentar hasta 50m/min.
3. Dimensiones de la mesa de trabajo
Seleccionar según el tamaño común de las juntas. Para juntas pequeñas (como juntas de brida DN50) se puede optar por una mesa de 600×600mm; para juntas grandes (como juntas de intercambiadores de calor) se requiere 1200×2400mm o más. La mesa debe estar equipada con zonas de sujeción por vacío para garantizar la fijación del material.
4. Software y automatización
Las máquinas de corte de juntas modernas suelen incluir software CAD/CAM, compatible con la importación de formatos DXF y DWG, y generan automáticamente la trayectoria de corte. La función de anidamiento automático puede mejorar la utilización del material en un 10%-30%. Además, el sistema de alimentación automática permite el corte continuo y reduce la intervención manual.
Técnicas de operación y configuración de parámetros
1. Selección y cambio de cuchillas
Los tipos de cuchilla comunes para cuchilla oscilante incluyen:

- Cuchilla de punta: para contornos finos y materiales delgados.
- Cuchilla circular: para materiales gruesos (>10mm) y cortes rectos.
- Cuchilla dentada: para materiales reforzados con fibra (como placas sin amianto), para evitar el deshilachado.
Las cuchillas desgastadas deben reemplazarse a tiempo; generalmente, al cortar caucho se revisan cada 8 horas.
2. Optimización de parámetros de corte
Tomando como ejemplo la cuchilla oscilante, los parámetros clave incluyen:
- Frecuencia de vibración: para caucho se recomienda 18000-22000 veces/minuto; para PTFE se recomienda 25000 veces/minuto o más.
- Profundidad de penetración: normalmente se ajusta a 1.1-1.2 veces el espesor del material, para garantizar el corte completo sin desgastar excesivamente la mesa.
- Velocidad de avance: ajustar según la dureza del material; para materiales duros (como placa de amianto) reducir la velocidad a 10-15m/min, para caucho blando se puede aumentar hasta 40m/min.
Se recomienda realizar primero un corte de prueba y examinar la calidad del borde con una lupa, ajustando los parámetros hasta lograr ausencia de rebabas y delaminación.
3. Fijación del material
La sujeción por vacío es el método habitual; es necesario asegurar un buen sellado de la mesa. Para materiales porosos (como corcho), se puede cubrir con una película antes de la sujeción. Se recomienda una presión negativa de sujeción de -0.6 a -0.8bar.
Mantenimiento y conservación
El mantenimiento periódico prolonga la vida útil del equipo:
- Limpiar diariamente la mesa y las guías, eliminando las virutas.
- Revisar semanalmente los tornillos de fijación del cabezal de cuchilla y la tensión de la correa de transmisión.
- Lubricar mensualmente las guías lineales y los husillos (con grasa de litio).
- Calibrar trimestralmente el sensor de origen y el servomotor.
Nota: al cortar materiales que generan polvo, como el amianto, se debe equipar un dispositivo de extracción de polvo y limpiar periódicamente los filtros.
Problemas comunes y soluciones
1. Borde de corte no liso
Posibles causas: desgaste de la cuchilla, frecuencia de vibración demasiado baja, velocidad de avance demasiado alta. Solución: cambiar la cuchilla, aumentar la frecuencia a más de 20000 veces/minuto, reducir la velocidad en un 20%.
2. Desplazamiento del material
Verificar si la sujeción por vacío ha fallado o si la superficie del material tiene aceite. Limpiar la mesa y asegurarse de que las zonas de sujeción estén activadas.
3. Desviación en las dimensiones de corte
Verificar si la correa de transmisión está floja o si la configuración de compensación del software es incorrecta. Recalibrar el equipo y comprobar el valor de compensación de la trayectoria de la herramienta.
Escenarios de aplicación y beneficios
La máquina de corte de juntas se utiliza ampliamente en el mantenimiento de sellos de equipos en industrias como la petroquímica, la eléctrica, la naval y la farmacéutica. En comparación con el corte manual tradicional, el corte por control numérico puede aumentar la eficiencia de 5 a 10 veces, mejorar la utilización del material en más del 20% y garantizar la consistencia de las juntas, reduciendo el riesgo de fugas. Para la producción de múltiples variedades en pequeños lotes, la máquina de corte por cuchilla oscilante es la mejor opción; para grandes lotes de formas simples se puede considerar la máquina de troquelado para reducir costes.
Al comprar, se recomienda llevar muestras de los materiales de uso común al fabricante para realizar pruebas de corte y evaluar in situ el rendimiento del equipo y la facilidad de uso del software. Asimismo, preste atención a la capacidad de servicio posventa y soporte técnico para garantizar el funcionamiento estable del equipo a largo plazo.