
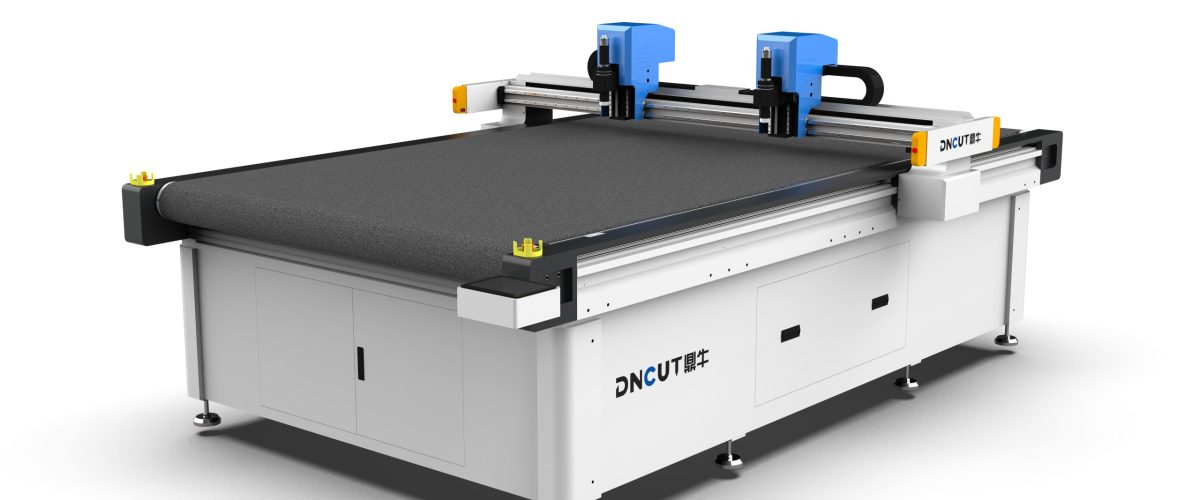
เครื่องตัดปะเก็น: ประเภทและหลักการทำงาน
เครื่องตัดปะเก็นเป็นอุปกรณ์ที่ใช้ตัดวัสดุไม่ใช่โลหะ เช่น ยาง แร่ใยหิน พอลิเตตระฟลูออโรเอทิลีน (PTFE) แผ่นปลอดแร่ใยหิน กราไฟต์ ไม้ก๊อก ให้เป็นปะเก็นที่มีรูปร่างเฉพาะ ตามหลักการตัดสามารถแบ่งได้เป็นสามประเภทหลัก:
- เครื่องตัดมีดสั่น (oscillating knife cutting machine): ใบมีดสั่นความถี่สูง (ประมาณ 20,000 ครั้งต่อนาที) มีความแม่นยำในการตัดสูง เหมาะสำหรับรูปทรงซับซ้อนและวัสดุบาง (ความหนา ≤10 มม.)
- เครื่องตัดเลเซอร์: ใช้ลำแสงเลเซอร์หลอมหรือระเหยวัสดุ รอยตัดแคบ แต่อาจเกิดขอบไหม้ เหมาะสำหรับวัสดุเช่น PTFE ความหนาปกติ ≤5 มม.
- เครื่องตัดไดคัท: ใช้แม่พิมพ์ตัดเฉพาะในการปั๊ม มีประสิทธิภาพสูง เหมาะสำหรับรูปทรงง่ายๆ จำนวนมาก แต่ต้นทุนแม่พิมพ์สูง
ในบรรดาเหล่านี้ เครื่องตัดมีดสั่นกลายเป็นตัวเลือกหลักเนื่องจากไม่ต้องใช้แม่พิมพ์และปรับตัวเข้ากับการผลิตหลากหลายชนิดจำนวนน้อยได้ ส่วนประกอบหลักได้แก่ หัวมีดสั่น ระบบควบคุมเซอร์โว แท่นดูดสุญญากาศ และระบบป้อนวัสดุ
พารามิเตอร์สำคัญในการเลือก
1. ความหนาและวัสดุที่ตัด
วัสดุที่แตกต่างกันมีความต้องการใบมีดและกำลังไฟต่างกัน ตัวอย่างเช่น:
- ปะเก็นยาง: ความหนา 1-20 มม. แนะนำให้ใช้มีดสั่น (กำลัง ≥1.5 kW) หรือเครื่องตัดน้ำแรงดันสูง (แต่เครื่องตัดน้ำมีต้นทุนสูง)
- แผ่นแร่ใยหิน: ความหนา 1-10 มม. มีดสั่นต้องติดตั้งใบมีดคาร์ไบด์เพื่อหลีกเลี่ยงฝุ่นฟุ้งกระจาย
- PTFE: ความหนา 0.5-5 มม. ใช้เครื่องตัดเลเซอร์หรือมีดสั่นได้ แต่เลเซอร์ต้องระบายอากาศ
- แผ่นคอมโพสิตกราไฟต์: ความหนา 1-3 มม. เมื่อตัดด้วยมีดสั่นต้องควบคุมความถี่การสั่นเพื่อป้องกันการแยกชั้น
เมื่อเลือกต้องระบุวัสดุที่ใช้บ่อยและช่วงความหนาให้แน่ชัด เพื่อให้ความสามารถของเครื่องครอบคลุม
2. ความแม่นยำและความเร็วในการตัด
ปะเก็นมักต้องการพิกัดความเผื่อขนาดภายใน ±0.2 มม. เครื่องตัดมีดสั่นมีความแม่นยำในการกำหนดตำแหน่งซ้ำ (repeat positioning accuracy) ได้ถึง ±0.05 มม. ความเร็วในการตัดแตกต่างกันตามวัสดุระหว่าง 10-60 ม./นาที ตัวอย่างเช่น เมื่อตัดปะเก็นยางหนา 3 มม. ตั้งความเร็วได้ 30 ม./นาที; เมื่อตัด PTFE หนา 1 มม. เพิ่มได้ถึง 50 ม./นาที
3. ขนาดพื้นที่การทำงาน (working area)
เลือกตามขนาดปะเก็นทั่วไป ปะเก็นขนาดเล็ก (เช่น ปะเก็นหน้าแปลน DN50) เลือกแท่นขนาด 600×600 มม.; ปะเก็นขนาดใหญ่ (เช่น ปะเก็นเครื่องแลกเปลี่ยนความร้อน) ต้องใช้ 1200×2400 มม. หรือใหญ่กว่า แท่นควรมีโซนดูดสุญญากาศเพื่อยึดวัสดุ
4. ซอฟต์แวร์และระบบอัตโนมัติ
เครื่องตัดปะเก็นสมัยใหม่มักมาพร้อมซอฟต์แวร์ CAD/CAM รองรับการนำเข้าไฟล์ DXF, DWG และสร้างเส้นทางการตัดอัตโนมัติ ฟังก์ชันจัดวางอัตโนมัติสามารถเพิ่มอัตราการใช้วัสดุได้ 10%-30% นอกจากนี้ ระบบป้อนวัสดุอัตโนมัติช่วยให้ตัดต่อเนื่องลดการแทรกแซงจากมนุษย์
เทคนิคการใช้งานและการตั้งค่าพารามิเตอร์
1. การเลือกและการเปลี่ยนใบมีด
ประเภทใบมีดที่ใช้บ่อยสำหรับมีดสั่นได้แก่:
- มีดปลายแหลม: สำหรับรูปร่างละเอียดและวัสดุบาง
- มีดวงกลม: สำหรับวัสดุหนา (>10 มม.) และการตัดเส้นตรง
- มีดฟันเลื่อย: สำหรับวัสดุเสริมเส้นใย (เช่น แผ่นปลอดแร่ใยหิน) ป้องกันการดึงเส้นใย
เมื่อใบมีดสึกหรอควรเปลี่ยนทันที โดยปกติเมื่อตัดวัสดุยางให้ตรวจสอบทุก 8 ชั่วโมง
2. การปรับพารามิเตอร์การตัดให้เหมาะสม
ยกตัวอย่างมีดสั่น พารามิเตอร์สำคัญได้แก่:
- ความถี่การสั่น: วัสดุยางแนะนำ 18,000-22,000 ครั้ง/นาที; PTFE แนะนำ 25,000 ครั้ง/นาทีขึ้นไป
- ความลึกในการตัด: โดยปกติตั้งเป็น 1.1-1.2 เท่าของความหนาวัสดุ เพื่อให้ตัดทะลุแต่ไม่สึกหรอแท่นมากเกินไป
- ความเร็วป้อน: ปรับตามความแข็งของวัสดุ วัสดุแข็ง (เช่น แผ่นแร่ใยหิน) ลดความเร็วเหลือ 10-15 ม./นาที ยางนุ่มเพิ่มได้ถึง 40 ม./นาที
แนะนำให้ทดลองตัดก่อน ตรวจสอบคุณภาพขอบตัดด้วยแว่นขยาย ปรับพารามิเตอร์จนไม่มีเสี้ยน ไม่มีการแยกชั้น
3. การยึดวัสดุ
การดูดสุญญากาศเป็นวิธีที่ใช้บ่อย ต้องแน่ใจว่าการซีลแท่นดี สำหรับวัสดุที่มีรูพรุน (เช่น ไม้ก๊อก) สามารถปิดทับด้วยฟิล์มแล้วจึงดูด แรงดูดสุญญากาศแนะนำ -0.6 ถึง -0.8 บาร์
การบำรุงรักษา
การบำรุงรักษาตามกำหนดสามารถยืดอายุการใช้งานเครื่อง:
- ทำความสะอาดแท่นและรางนำทุกวัน กำจัดเศษตัด
- ตรวจสอบสกรูยึดหัวมีดและความตึงสายพานส่งกำลังทุกสัปดาห์
- หล่อลื่นรางนำเส้นตรงและสกรูนำทุกเดือน (ใช้จาระบีลิเธียม)
- ปรับเทียบเซ็นเซอร์จุดกำเนิดและมอเตอร์เซอร์โวทุกไตรมาส
หมายเหตุ: เมื่อตัดวัสดุที่มีฝุ่นเช่นแร่ใยหิน ต้องติดตั้งอุปกรณ์ดูดฝุ่นและทำความสะอาดตัวกรองเป็นประจำ
ปัญหาที่พบบ่อยและวิธีแก้ไข
1. ขอบตัดไม่เรียบ
สาเหตุที่เป็นไปได้: ใบมีดสึกหรอ ความถี่การสั่นต่ำเกินไป ความเร็วป้อนเร็วเกินไป วิธีแก้ไข: เปลี่ยนใบมีด เพิ่มความถี่เป็น 20,000 ครั้ง/นาทีขึ้นไป ลดความเร็วลง 20%
2. วัสดุเคลื่อนที่
ตรวจสอบว่าการดูดสุญญากาศล้มเหลวหรือมีคราบน้ำมันบนผิววัสดุ ทำความสะอาดแท่นและตรวจสอบให้แน่ใจว่าโซนดูดเปิดอยู่
3. ขนาดตัดเบี่ยงเบน
ตรวจสอบว่าสายพานส่งกำลังหย่อนหรือการตั้งค่าชดเชยซอฟต์แวร์ผิดพลาด ปรับเทียบเครื่องใหม่และตรวจสอบค่าชดเชยเส้นทางมีด
สถานการณ์การใช้งานและประโยชน์
Oscillating knife cutting machines are widely used in industries such as petrochemical, electrical, shipbuilding, and pharmaceutical for gasket maintenance. Compared to traditional manual cutting, CNC cutting can increase efficiency by 5-10 times, improve material utilization by over 20%, and ensure consistent gasket quality, reducing leakage risks. For small-batch, multi-type production, oscillating knife cutting machines are the best choice; for large quantities of simple shapes, die-cutting machines may be considered to reduce costs.
เมื่อเลือกซื้อ แนะนำให้นำตัวอย่างวัสดุที่ใช้บ่อยไปทดลองตัดที่โรงงาน ตรวจสอบประสิทธิภาพเครื่องและการใช้งานซอฟต์แวร์ด้วยตนเอง นอกจากนี้ควรใส่ใจความสามารถในการบริการหลังการขายและการสนับสนุนทางเทคนิค เพื่อให้เครื่องทำงานได้อย่างเสถียรในระยะยาว