
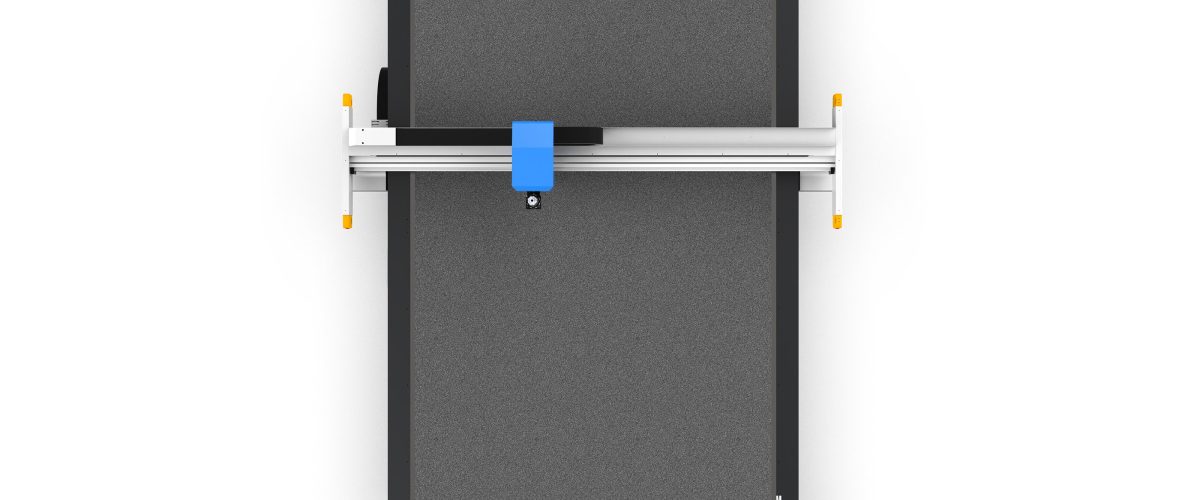
Mesin pemotong serat karbon: Panduan lengkap dari pemilihan hingga produksi efisien
Komposit serat karbon semakin luas digunakan dalam bidang kedirgantaraan, otomotif, dan peralatan olahraga karena sifatnya yang ringan dan berkekuatan tinggi. Namun, pemotongan serat karbon menghadapi banyak tantangan: debu yang banyak, keausan pisau yang cepat, dan persyaratan presisi pemotongan yang tinggi. Mesin pemotong serat karbon (yaitu mesin pemotong pisau osilasi CNC) dengan karakteristik pemotongan dingin, tanpa pengaruh panas, dan presisi tinggi menjadi peralatan pemrosesan utama untuk bahan seperti prepreg serat karbon, papan yang dikeraskan, dan kain. Artikel ini akan membahas parameter pemilihan, poin operasional, dan strategi perawatan mesin pemotong serat karbon, serta memberikan referensi praktik yang dapat diterapkan.
I. Analysis of Core Technical Parameters of Carbon Fiber Cutting Machine
Saat memilih mesin cutting carbon fiber, parameter berikut secara langsung menentukan kemampuan pemotongan dan efisiensi produksi, dan perlu dievaluasi secara komprehensif dengan mempertimbangkan karakteristik material serta kebutuhan kapasitas produksi Anda.
1. Jenis kepala pemotong dan amplitudo
Mesin pemotong serat karbon biasanya dilengkapi dengan pisau osilasi (juga disebut pisau getar) atau pisau seret. Untuk pre-preg atau kain dengan ketebalan ≤5mm, pisau osilasi frekuensi tinggi dengan amplitudo rendah (amplitudo 0,5-1,5mm, frekuensi 8000-12000 kali/menit) dapat mengurangi delaminasi dan tepi berbulu pada material; untuk papan yang telah dikeraskan dengan ketebalan 5-15mm, perlu menggunakan amplitudo besar (2-3mm) atau pisau pneumatik. Beberapa model kelas atas mendukung penggantian kepala pisau cepat untuk menyesuaikan dengan berbagai proses.
2. Akurasi posisi dan akurasi pengulangan
Bagian serat karbon sering kali memiliki toleransi kontur yang ketat, disarankan memilih peralatan dengan akurasi posisi ≤±0,1mm dan akurasi pengulangan ≤±0,05mm. Struktur yang menggunakan motor servo + reducer presisi + rel pemandu linier dapat menjamin stabilitas jangka panjang. Untuk skenario yang memerlukan pemotongan multilayer (seperti laminasi prepreg), akurasi pengulangan sangat penting, jika tidak, pergeseran antar lapisan akan menyebabkan bagian menjadi cacat.

3. Permukaan meja kerja dan sistem penyerapan
Ukuran meja harus ditentukan berdasarkan ukuran benda kerja maksimum, dengan spesifikasi umum 1600mm×2500mm, 2000mm×3000mm. Pemotongan serat karbon menghasilkan banyak debu, sehingga harus dilengkapi dengan sistem penyerapan vakum terpisah, dengan daya hisap ≥20kPa, untuk memastikan material tidak bergeser selama proses pemotongan. Kain felt pada meja perlu diganti secara berkala untuk menghindari debu yang tertanam memengaruhi efek penyerapan.
4. Kecepatan potong dan akselerasi
Kecepatan potong dipengaruhi oleh ketebalan material, jenis pisau, dan kompleksitas pola. Untuk prepreg serat karbon dengan ketebalan 1mm, kecepatan potong pisau osilasi dapat mencapai 30-50m/menit; untuk papan yang telah dikeraskan dengan ketebalan 5mm, kecepatan turun menjadi 5-10m/menit. Akselerasi disarankan ≥1g untuk mengurangi waktu gerakan tanpa beban dan meningkatkan efisiensi keseluruhan. Namun perlu diperhatikan bahwa akselerasi yang terlalu tinggi dapat menyebabkan getaran pada meja dan memengaruhi kualitas pemotongan.
5. Sistem penghilang debu
Debu serat karbon bersifat konduktif dan mudah melayang, sehingga harus dilengkapi dengan perangkat penghilang debu berkecepatan tinggi. Disarankan memilih model dengan tudung penyedot debu yang mengikuti gerakan, dengan mulut penyedot sedekat mungkin ke titik pemotongan, volume udara ≥2000m³/jam, dan akurasi filtrasi ≤5μm. Efek penghilang debu yang buruk tidak hanya membahayakan kesehatan, tetapi juga menyebabkan penumpukan debu pada rel pemandu dan rak gigi, yang mempercepat keausan peralatan.
II. Teknik Pengoperasian dan Optimasi Proses Mesin Pemotong Serat Karbon
Metode pengoperasian yang benar dan pengaturan parameter proses dapat secara signifikan meningkatkan kualitas pemotongan dan umur pakai pisau.
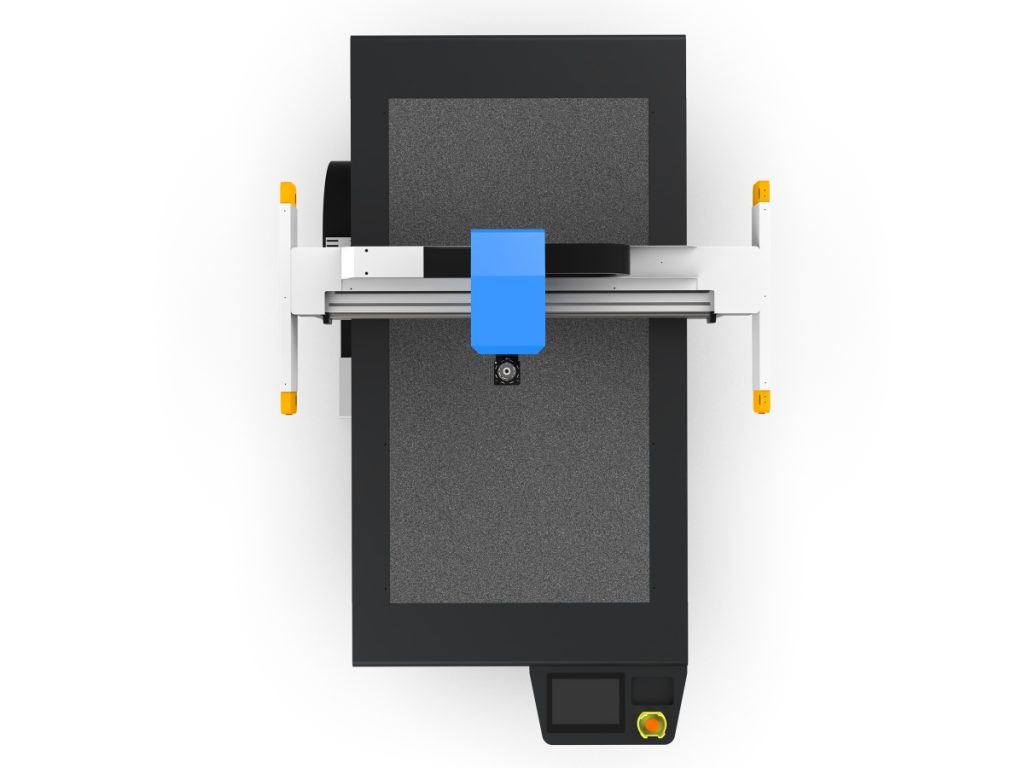
1. Pemilihan Pisau dan Siklus Penggantian
Untuk pemotongan prepreg karbon, disarankan menggunakan pisau osilasi karbida dengan sudut mata pisau 30°-45° untuk ketajaman yang lebih tinggi; sedangkan untuk pemotongan papan yang telah dikeraskan, gunakan pisau berlapis berlian yang meningkatkan ketahanan aus 3-5 kali lipat. Setelah pisau aus, gaya potong meningkat, yang menyebabkan gerinda dan delaminasi pada tepi material. Disarankan untuk memeriksa mata pisau setiap 200-300 meter pemotongan (prepreg) atau 50-80 meter (papan yang dikeraskan), dan segera menggantinya. Tingkat keausan dapat dinilai dengan memantau suara pemotongan atau mengamati bentuk serpihan potongan.
2. Penyesuaian Parameter Pemotongan
Sebagai contoh, prepreg serat karbon dengan ketebalan 1mm: frekuensi osilasi 10000 kali/menit, amplitudo 1mm, kecepatan umpan 40m/menit, tekanan hisap vakum 25kPa. Untuk papan yang telah dikeraskan dengan ketebalan 3mm: frekuensi 8000 kali/menit, amplitudo 2mm, kecepatan umpan 8m/menit, disarankan pemotongan berlapis (setiap lapisan 1-1.5mm), untuk menghindari tepi pecah akibat pemotongan tembus dalam satu kali. Parameter aktual perlu disesuaikan secara halus berdasarkan kandungan resin material dan orientasi serat, disarankan untuk melakukan uji potong terlebih dahulu.
3. Tata letak dan optimasi jalur
Gunakan perangkat lunak CAD/CAM untuk tata letak cerdas guna meningkatkan utilisasi material. Untuk kain serat karbon, perhatikan pengaruh arah lungsin dan pakan terhadap kualitas pemotongan, usahakan jalur pemotongan membentuk sudut tertentu terhadap arah serat (misalnya 15°-30°) untuk mengurangi tarikan serat. Penggunaan pemotongan tepi bersama dan sambungan jembatan dapat mengurangi gerakan tanpa beban dan meningkatkan efisiensi. Untuk lubang kecil dan sudut tajam, kecepatan umpan dapat diturunkan menjadi 50%-70% dari nilai normal, dan gunakan transisi busur.
4. Kontrol Antar Lapisan pada Pemotongan Multilapis
Saat memotong prepreg multilapis, lapisan mudah bergeser. Selain meningkatkan daya hisap vakum, tindakan berikut dapat diambil: semprotkan sedikit air atau perekat khusus di antara lapisan; gunakan papan penekan berduri; turunkan kecepatan pemotongan untuk mengurangi gaya lateral. Umumnya disarankan jumlah tumpukan per satu kali tidak melebihi 10 lapis (prepreg), dan ketebalan setiap lapisan seragam.
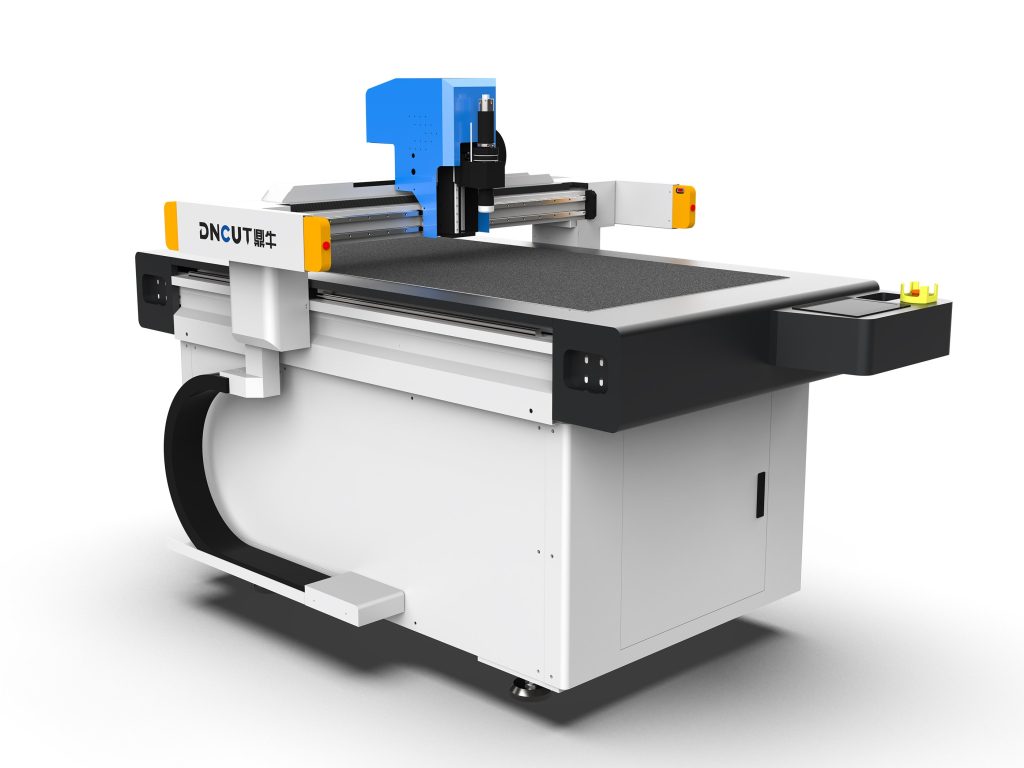
Tiga, poin pemeliharaan dan perawatan mesin pemotong serat karbon
Debu serat karbon bersifat konduktif dan abrasif, perawatan berkala adalah kunci untuk menjamin umur pakai dan presisi peralatan.
1. Pembersihan Harian
Setelah setiap shift selesai, bersihkan debu di area meja, rel pemandu, rak gigi, dan area kepala pisau dengan penyedot debu. Jangan sekali-kali menggunakan udara bertekanan untuk meniup, agar debu tidak masuk ke lemari listrik. Periksa apakah saluran penyedot debu tersumbat, dan bersihkan kotak penampung debu.
2. Pemeriksaan Mingguan
Periksa celah udara mekanisme osilasi kepala pisau (biasanya 0,05-0,1mm), celah yang terlalu besar dapat menyebabkan amplitudo tidak stabil; periksa ketegangan sabuk sinkron, terlalu longgar akan menyebabkan deviasi posisi; bersihkan rel pemandu linier dan oleskan gemuk pelumas khusus (seperti gemuk berbasis litium), tetapi hindari jumlah berlebih yang dapat menyerap debu.
3. Perawatan Bulanan
Periksa filter pompa vakum, bersihkan atau ganti elemen filter; periksa kipas pendingin kabinet listrik, bersihkan debu; kalibrasi titik asal peralatan dan paralelisme, gunakan dial indicator untuk memeriksa kerataan permukaan meja (kesalahan ≤0,1mm/m). Untuk pemrosesan presisi tinggi, disarankan melakukan pemeriksaan presisi dengan interferometer laser setiap kuartal.
4. Manajemen Pisau
Buat arsip umur pakai pisau, catat panjang pemotongan dan jenis material setiap pisau. Pisau yang aus dapat diturunkan kelasnya untuk pemotongan kasar atau bagian yang tidak kritis. Saat menyimpan pisau, gunakan kotak pisau khusus untuk menghindari benturan pada mata pisau.
IV. Masalah Umum dan Solusi
- Grat atau delaminasi pada tepi potong: Periksa apakah pisau aus, kurangi kecepatan umpan, tingkatkan frekuensi osilasi, pastikan daya hisap vakum mencukupi.
- Penurunan akurasi pemotongan: Periksa pelumasan rel pemandu dan ketegangan sabuk sinkron, kalibrasi titik asal, bersihkan penumpukan debu pada rak gigi.
- Debu beterbangan parah: Periksa apakah posisi tudung penghisap debu sudah tepat pada titik pemotongan, apakah volume hisap debu cukup, apakah ada kebocoran pada saluran.
- Suara tidak normal pada kepala pisau: Periksa apakah bantalan mekanisme osilasi rusak, apakah celah udara terlalu besar, atau apakah sekrup pengencang longgar.
V. Saran Pemilihan Model dan Kesimpulan
Pemilihan mesin pemotong serat karbon harus berpusat pada jenis material, rentang ketebalan, persyaratan presisi, dan perencanaan kapasitas produksi. Bagi pengguna yang terutama memotong pre-preg, prioritaskan perhatian pada pisau osilasi frekuensi tinggi dan sistem penghilang debu; untuk pemrosesan pelat yang telah dikeraskan, perlu menekankan pada meja kerja yang kaku dan kepala pisau dengan amplitudo besar. Disarankan untuk memberikan sampel material untuk uji potong sebelum pembelian, guna memverifikasi efek pemotongan aktual peralatan. Dalam penggunaan sehari-hari, pelaksanaan rencana pembersihan dan perawatan secara ketat dapat memperpanjang umur peralatan lebih dari 30%. Melalui manajemen pisau yang wajar dan optimasi parameter proses, mesin pemotong serat karbon dapat secara stabil mencapai produksi pemotongan berkualitas tinggi dan efisien.