
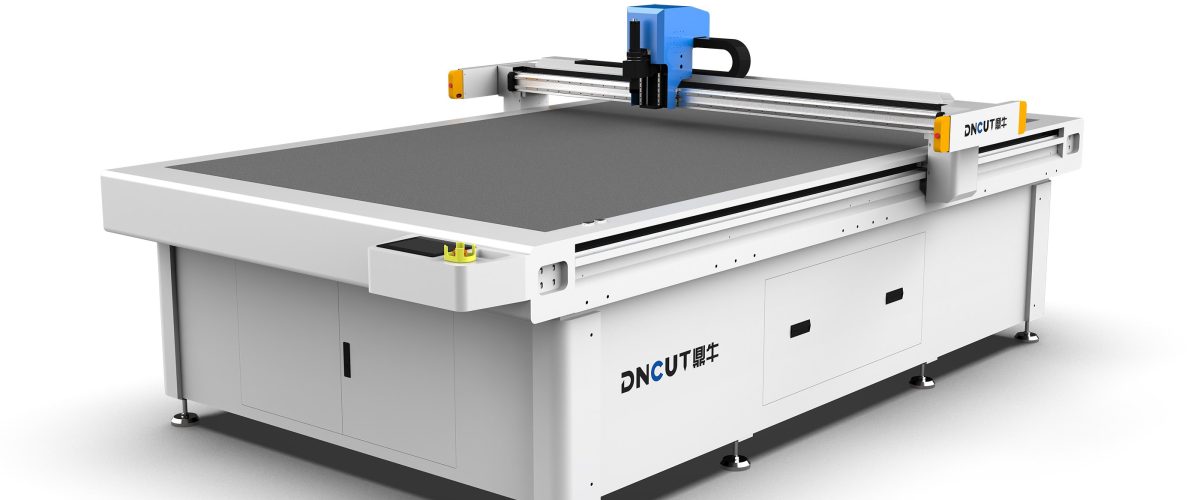
Taglierina per fibra di carbonio: guida completa dalla selezione alla produzione efficiente
I materiali compositi in fibra di carbonio, grazie alle loro caratteristiche di leggerezza e elevata resistenza, trovano applicazione sempre più ampia nei settori aerospaziale, automobilistico e delle attrezzature sportive. Tuttavia, la lavorazione di taglio della fibra di carbonio presenta numerose sfide: elevata polverosità, rapido consumo degli utensili e requisiti elevati di precisione di taglio. La taglierina per fibra di carbonio (ovvero la taglierina a coltello oscillante a controllo numerico), grazie alle sue caratteristiche di taglio a freddo, assenza di influenza termica e elevata precisione, è diventata l’apparecchiatura di lavorazione principale per prepreg in fibra di carbonio, lastre polimerizzate, tessuti e altri materiali. Il presente articolo affronta i parametri di selezione, i punti operativi e le strategie di manutenzione della taglierina per fibra di carbonio, fornendo riferimenti pratici applicabili.
I. Analisi dei parametri tecnici chiave della taglierina per fibra di carbonio
Al momento dell’acquisto di una taglierina per fibra di carbonio, i seguenti parametri determinano direttamente la capacità di taglio e l’efficienza produttiva e devono essere valutati in modo completo in base alle caratteristiche del materiale e alle esigenze di capacità produttiva.
1. Tipo di testa di taglio e ampiezza
La taglierina per fibra di carbonio è solitamente dotata di coltello oscillante (detto anche lama vibrante) o di coltello a trascinamento. Per prepreg o tessuti con spessore ≤5 mm, un coltello oscillante ad alta frequenza e bassa ampiezza (ampiezza 0,5-1,5 mm, frequenza 8000-12000 colpi/minuto) può ridurre la delaminazione e le sbavature del materiale; per lastre polimerizzate con spessore 5-15 mm, è necessario scegliere un’ampiezza maggiore (2-3 mm) o un coltello pneumatico. Alcuni modelli di fascia alta supportano il cambio rapido della testa di taglio per adattarsi a diverse fasi di lavorazione.
2. Precisione di posizionamento e precisione di ripetibilità
I componenti in fibra di carbonio presentano spesso tolleranze di profilo rigorose; si consiglia di scegliere apparecchiature con precisione di posizionamento ≤±0,1 mm e precisione di ripetibilità ≤±0,05 mm. Una struttura con motore servo + riduttore di precisione + guide lineari può garantire stabilità a lungo termine. Per scenari che richiedono taglio multistrato (come la sovrapposizione di prepreg), la precisione di ripetibilità è particolarmente critica, poiché il disallineamento tra gli strati può causare lo scarto del pezzo.
3. Piano di lavoro e sistema di aspirazione
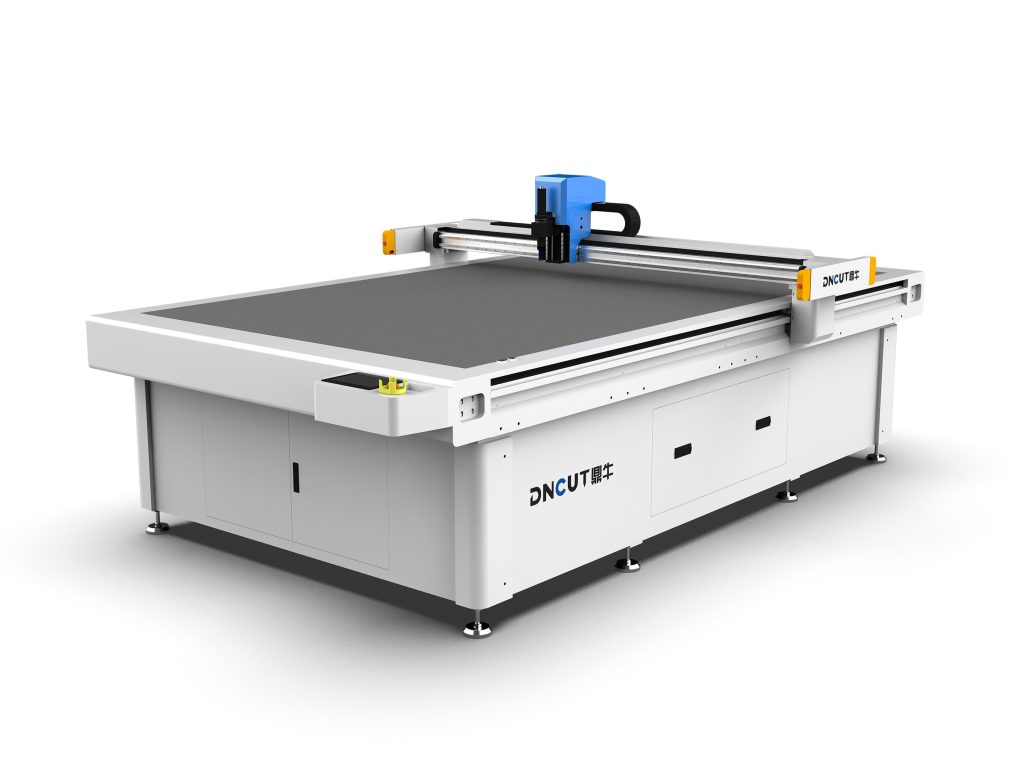
Le dimensioni del piano devono essere determinate in base alle dimensioni massime del pezzo; le specifiche comuni sono 1600 mm×2500 mm e 2000 mm×3000 mm. Il taglio della fibra di carbonio genera una grande quantità di polvere; è indispensabile dotarsi di un sistema di aspirazione sottovuoto a zone, con forza di aspirazione ≥20 kPa, per garantire che il materiale non si sposti durante il taglio. Il feltro del piano deve essere sostituito periodicamente per evitare che la polvere penetri e comprometta l’effetto di aspirazione.
4. Velocità di taglio e accelerazione
La velocità di taglio è influenzata dallo spessore del materiale, dal tipo di utensile e dalla complessità del disegno. Per prepreg in fibra di carbonio di 1 mm di spessore, la velocità di taglio con coltello oscillante può raggiungere 30-50 m/min; per lastre polimerizzate di 5 mm di spessore, la velocità scende a 5-10 m/min. Si consiglia un’accelerazione ≥1 g per ridurre i tempi di spostamento a vuoto e migliorare l’efficienza complessiva. Occorre tuttavia notare che un’accelerazione eccessiva può causare vibrazioni del piano e compromettere la qualità del taglio.
5. Sistema di aspirazione polveri
La polvere di fibra di carbonio è conduttiva e tende a rimanere sospesa; è indispensabile dotarsi di un dispositivo di aspirazione ad alta efficienza. Si consiglia di scegliere modelli con cappa di aspirazione mobile, con bocche di aspirazione il più possibile vicine al punto di taglio, portata d’aria ≥2000 m³/h e precisione di filtrazione ≤5 μm. Un’aspirazione inefficace non solo danneggia la salute, ma provoca anche accumuli di polvere su guide e cremagliere, accelerando l’usura dell’apparecchiatura.
II. Tecniche operative e ottimizzazione del processo della taglierina per fibra di carbonio
Metodi operativi corretti e impostazioni dei parametri di processo possono migliorare significativamente la qualità del taglio e la durata degli utensili.
1. Scelta dell’utensile e ciclo di sostituzione
Per il taglio di prepreg in fibra di carbonio si consiglia l’uso di coltelli oscillanti in metallo duro, con angolo del filo di 30°-45°, che offrono una maggiore affilatura; per il taglio di lastre polimerizzate si scelgono utensili con rivestimento diamantato, che migliorano la resistenza all’usura di 3-5 volte. Dopo l’usura dell’utensile, la forza di taglio aumenta, causando sbavature e delaminazione sui bordi del materiale; si consiglia di controllare il filo ogni 200-300 metri (prepreg) o 50-80 metri (lastre polimerizzate) e di sostituirlo tempestivamente. È possibile valutare il grado di usura ascoltando il suono del taglio o osservando la forma dei trucioli.
2. Abbinamento dei parametri di taglio
Prendendo come esempio un prepreg in fibra di carbonio di 1 mm di spessore: frequenza di oscillazione 10000 colpi/minuto, ampiezza 1 mm, velocità di avanzamento 40 m/min, pressione di aspirazione sottovuoto 25 kPa. Per una lastra polimerizzata di 3 mm di spessore: frequenza 8000 colpi/minuto, ampiezza 2 mm, velocità di avanzamento 8 m/min; si consiglia il taglio a strati (1-1,5 mm per strato) per evitare che un taglio singolo passante causi scheggiature dei bordi. I parametri effettivi devono essere regolati finemente in base al contenuto di resina e all’orientamento delle fibre del materiale; si consiglia di eseguire prima un taglio di prova.
3. Ottimizzazione del layout e del percorso
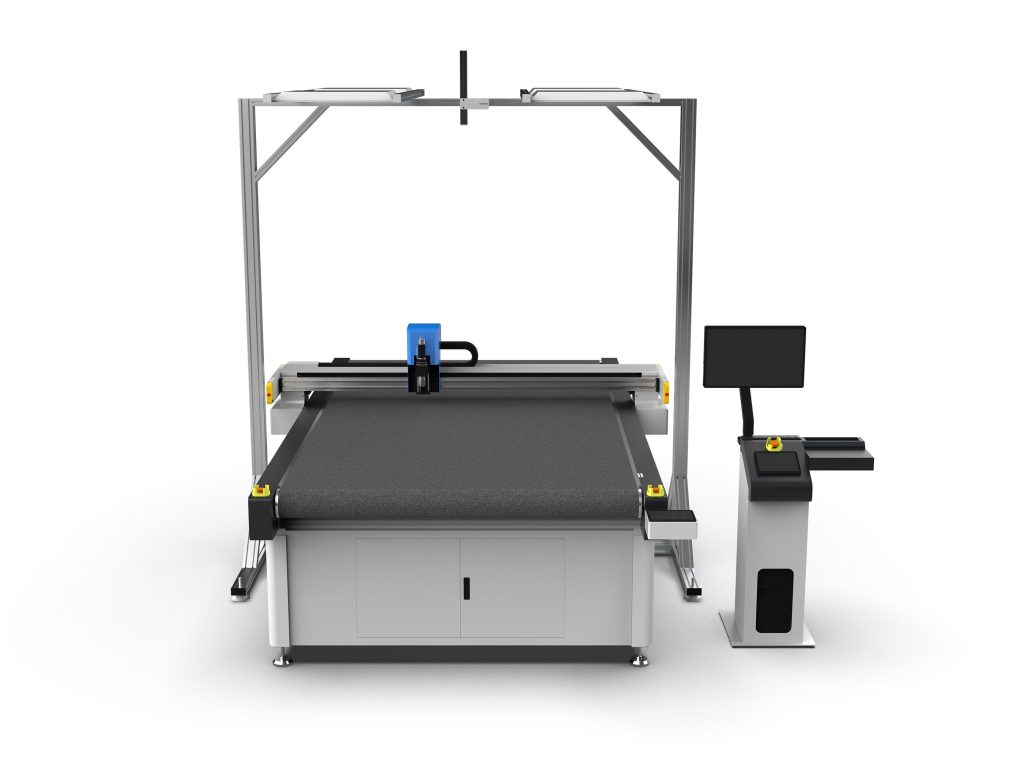
Utilizzare software CAD/CAM per il layout intelligente, migliorando l’utilizzo del materiale. Per i tessuti in fibra di carbonio, prestare attenzione all’influenza della direzione di ordito e trama sulla qualità del taglio, cercando di mantenere il percorso di taglio con un certo angolo rispetto alla direzione delle fibre (ad esempio 15°-30°) per ridurre la trazione delle fibre. L’adozione del taglio a bordi condivisi e dei collegamenti a ponte può ridurre gli spostamenti a vuoto e migliorare l’efficienza. Per fori piccoli e angoli acuti, è possibile ridurre la velocità di avanzamento al 50%-70% del valore normale e utilizzare raccordi ad arco.
4. Controllo tra gli strati nel taglio multistrato
Durante il taglio di prepreg multistrato, gli strati tendono a scivolare. Oltre ad aumentare la forza di aspirazione sottovuoto, è possibile adottare le seguenti misure: spruzzare una piccola quantità d’acqua o un adesivo speciale tra gli strati; utilizzare un piano di pressatura dentato; ridurre la velocità di taglio per diminuire le forze laterali. In generale si consiglia di non superare 10 strati sovrapposti per volta (prepreg), con spessore uniforme per ogni strato.
III. Punti chiave per la manutenzione della taglierina per fibra di carbonio
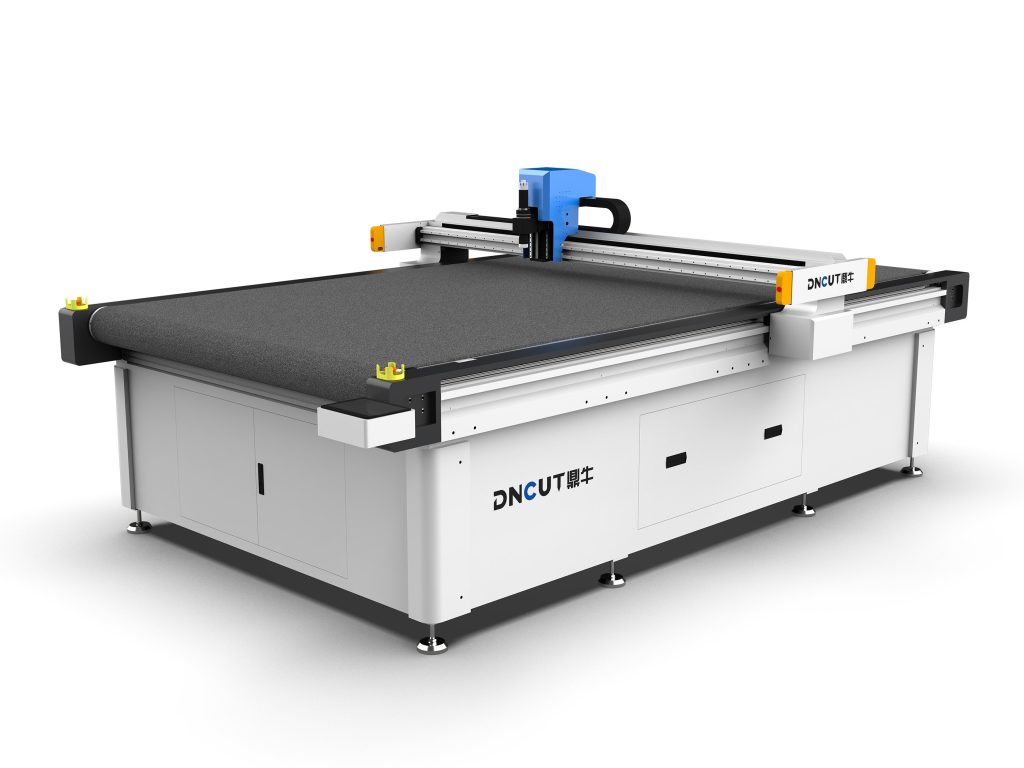
La polvere di fibra di carbonio è conduttiva e abrasiva; la manutenzione periodica è fondamentale per garantire la durata e la precisione dell’apparecchiatura.
1. Pulizia giornaliera
Al termine di ogni turno, pulire con un aspiratore la polvere dal piano, dalle guide, dalle cremagliere e dall’area della testa di taglio. Non utilizzare aria compressa per soffiare, per evitare che la polvere penetri nel quadro elettrico. Verificare se i condotti di aspirazione sono ostruiti e pulire il contenitore della polvere.
2. Controllo settimanale
Controllare il traferro del meccanismo di oscillazione della testa di taglio (solitamente 0,05-0,1 mm); un valore eccessivo può causare instabilità dell’ampiezza; controllare la tensione della cinghia dentata; una tensione troppo bassa provoca errori di posizionamento; pulire le guide lineari e applicare grasso lubrificante specifico (ad esempio grasso al litio), evitando eccessi che attirano polvere.
3. Manutenzione mensile
Controllare il filtro della pompa per vuoto, pulire o sostituire la cartuccia filtrante; controllare la ventola di raffreddamento del quadro elettrico e rimuovere la polvere accumulata; calibrare l’origine dell’apparecchiatura e la parallelismo, utilizzando un comparatore per verificare la planarità del piano (errore ≤0,1 mm/m). Per lavorazioni di alta precisione, si consiglia di eseguire un controllo di precisione con interferometro laser ogni trimestre.
4. Gestione degli utensili
Istituire un archivio della durata degli utensili, registrando la lunghezza di taglio e il tipo di materiale per ciascun utensile. Gli utensili usurati possono essere declassati per tagli grossolani o parti non critiche. Conservare gli utensili in appositi portautensili per evitare urti sul filo.
IV. Problemi comuni e soluzioni
- Sbavature o delaminazione sul bordo di taglio: verificare se l’utensile è usurato, ridurre la velocità di avanzamento, aumentare la frequenza di oscillazione, garantire una forza di aspirazione sottovuoto sufficiente.
- Riduzione della precisione di taglio: controllare la lubrificazione delle guide e la tensione della cinghia dentata, calibrare l’origine, pulire gli accumuli di polvere sulle cremagliere.
- Forte dispersione di polvere: verificare se la cappa di aspirazione è posizionata correttamente sul punto di taglio, se la portata d’aria di aspirazione è sufficiente, se i condotti presentano perdite.
- Rumore anomalo della testa di taglio: verificare se i cuscinetti del meccanismo di oscillazione sono danneggiati, se il traferro è troppo grande o se le viti di fissaggio sono allentate.
V. Consigli di selezione e conclusione
La selezione della taglierina per fibra di carbonio deve essere orientata in base al tipo di materiale, all’intervallo di spessore, ai requisiti di precisione e alla pianificazione della capacità produttiva. Per gli utenti che si occupano principalmente del taglio di prepreg, è prioritario prestare attenzione al coltello oscillante ad alta frequenza e al sistema di aspirazione polveri; per la lavorazione di lastre polimerizzate, è necessario privilegiare un piano rigido e una testa di taglio ad ampia ampiezza. Si consiglia di fornire campioni di materiale per un taglio di prova prima dell’acquisto, al fine di verificare l’effettivo effetto di taglio dell’apparecchiatura. Nell’uso quotidiano, l’esecuzione rigorosa del piano di pulizia e manutenzione può prolungare la durata dell’apparecchiatura di oltre il 30%. Attraverso una gestione razionale degli utensili e l’ottimizzazione dei parametri di processo, la taglierina per fibra di carbonio è in grado di realizzare in modo stabile una produzione di taglio di alta qualità ed elevata efficienza.