
Характеристики материала EVA и проблемы резки
EVA (сополимер этилена и винилацетата) — это вспененный материал с закрытоячеистой структурой, плотность обычно составляет 0,03–0,3 г/см³, твёрдость по Шору C 18–70. Его мягкость, упругость и лёгкая сжимаемость создают три основные проблемы при резке: во-первых, материал легко деформируется под нагрузкой, что приводит к снижению точности размеров; во-вторых, при резке лезвием возникает фрикционное тепло, из-за чего EVA локально плавится и прилипает к ножу; в-третьих, закрытоячеистая структура склонна к образованию заусенцев или разрывов на кромках реза. Поэтому EVA-раскройщик должен быть специально спроектирован с учётом этих особенностей.
Основные типы EVA-раскройщиков и выбор модели
1. Раскройщик с осциллирующим ножом
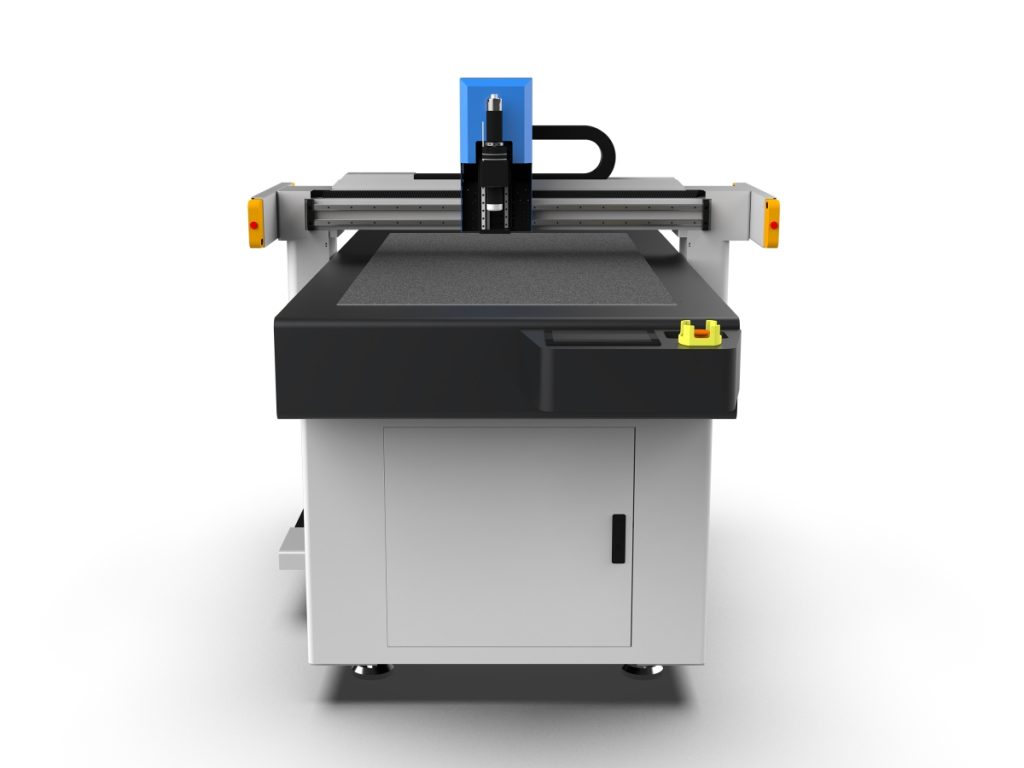
Резка выполняется лезвием с высокой частотой вибрации (8000-12000 раз в минуту), амплитуда лезвия 0,5-2 мм. Подходит для листов EVA толщиной 1-50 мм, скорость резки достигает 60-120 м/мин. Осциллирующий нож оказывает малое давление на материал, обеспечивает ровный срез и является основным выбором для раскроя EVA. При выборе следует обращать внимание на диапазон регулировки частоты вибрации, систему охлаждения лезвия (опционально воздушное охлаждение) и силу прижима вакуумного стола (рекомендуется ≥-0,08 МПа).
2. Лазерная раскройная машина
Плавление и резка с помощью CO2-лазера (мощность 60-150 Вт), узкий рез (0,1-0,3 мм), без механических напряжений. Однако лазерная резка EVA образует вредный дым (содержащий уксусную кислоту), требуется высокоэффективная система вытяжки и очистки. Кроме того, на краях лазерной резки образуется оплавленная кромка, что может повлиять на последующее склеивание. Подходит для тонкой резки толщиной ≤10 мм, скорость около 10-30 м/мин.
3. Ультразвуковая раскройная машина
За счет ультразвуковых колебаний (20-40 кГц) лезвие локально расплавляет материал, при резке одновременно запаивает кромку, предотвращая осыпание краев. Подходит для листов EVA толщиной 0,5-5 мм, скорость резки 5-15 м/мин. Ультразвуковая резка особенно эффективна для многослойных композитных материалов EVA, но стоимость оборудования выше.
4. Раскройная машина с дисковым ножом
Подходит для непрерывной резки рулонного EVA толщиной ≤5 мм, скорость вращения лезвия 200-600 об/мин, в сочетании с системой контроля натяжения. Простая конструкция, удобное обслуживание, но качество среза среднее, в основном используется для чернового раскроя или случаев с невысокими требованиями к точности.
Рекомендации по выбору: при толщине >10 мм и требовании точности в пределах ±0,2 мм предпочтителен oscillating knife; для тонких листов с мелким рисунком — лазер; при необходимости запаивания кромки — ультразвук; для крупносерийных рулонов — дисковый нож.
Настройка ключевых технологических параметров
Параметры oscillating knife
- Частота колебаний: для тонких материалов (≤5 мм) используйте высокую частоту (10000-12000 ход/мин), для толстых материалов (>20 мм) используйте низкую частоту (8000-9000 ход/мин) для уменьшения фрикционного тепла.
- Скорость резки: обратно пропорциональна толщине, для толщины менее 5 мм можно установить 80-120 м/мин, для толщины более 20 мм рекомендуется 30-50 м/мин.
- Угол лезвия: обычно используются 15°, 22°, 30°. Для тонких материалов используйте 15° для снижения сопротивления резанию, для толстых материалов используйте 30° для обеспечения жесткости лезвия.
- Вакуумное присасывание: регулируется в зависимости от плотности материала, для низкоплотного EVA (0,05 г/см³) требуется сила присасывания ≥-0,06 МПа, для высокоплотного (0,2 г/см³) можно снизить до -0,04 МПа.
Параметры лазера
- Мощность: на каждые 1 мм увеличения толщины мощность увеличивается на 10-15 Вт, например, для EVA толщиной 5 мм используется 80 Вт.
- Скорость резки: согласуется с мощностью, при 80 Вт скорость около 15 м/мин.
- Вспомогательный газ: продувка сжатым воздухом (0,2-0,4 МПа) для уменьшения налипания расплава.
Параметры ультразвука
- Частота: 20 кГц для толстых материалов, 40 кГц для тонких.
- Амплитуда: 20-50 мкм, регулируется в зависимости от толщины.
- Давление резки: 0,2-0,5 МПа, чрезмерное давление приводит к деформации материала.
Частые проблемы и решения
1. Заусенцы на кромке реза
Причина: затупление лезвия, слишком низкая частота вибрации, слишком высокая влажность материала. Решение: проверяйте остроту лезвия каждые 8 часов, используйте алмазный точильный камень; увеличьте частоту вибрации на 10%-20%; перед резкой сушите EVA при 40℃ в течение 2 часов, контролируйте влажность ≤0.5%.
2. Налипание материала на лезвие
Причина: фрикционный нагрев вызывает размягчение EVA (температура >60℃). Решение: снизьте скорость резки на 15%-30%; включите воздушное охлаждение лезвия (давление воздуха 0.1-0.2 МПа); используйте лезвия с поверхностным покрытием (например, покрытие DLC).
3. Превышение допуска по размерной точности
Причина: недостаточное вакуумное присасывание, биение лезвия, проскальзывание подающего механизма. Решение: проверьте уплотнительную ленту вакуумной платформы, убедитесь, что вакуум ≥-0,08 МПа; отрегулируйте соосность зажима лезвия (биение ≤0,02 мм); обрезиньте поверхность подающих роликов (твердость по Шору A50).
4. Сильный дым при лазерной резке
Причина: недостаточный расход вытяжки, засорение системы фильтрации. Решение: расход вытяжки из расчёта 200 м³/ч на каждые 100 Вт мощности; очищать фильтрующий материал каждые две недели, заменять активированный уголь каждые три месяца.
Основные моменты технического обслуживания
- Ежедневно: очищать стружку с рабочей поверхности, проверять износ лезвия (осматривать режущую кромку через лупу), смазывать направляющие (литиевая смазка).
- Еженедельно: калибровать плоскостность вакуумного прижимного стола (погрешность ≤0,1 мм), проверять натяжение приводного ремня (прогиб при нажатии 10 мм).
- Ежемесячно: заменять лезвие oscillating knife (даже если оно не затупилось, рекомендуется замена после 300 часов непрерывной работы), очищать лазерные линзы (безводным этанолом).
- Ежеквартально: проверять импеданс ультразвукового преобразователя (при отклонении >10% требуется замена), калибровать энкодер серводвигателя.
Указания по безопасности и охране окружающей среды
Пыль, образующаяся при резке EVA (особенно дым от лазерной резки), должна проходить очистку; концентрация пыли должна поддерживаться ниже 1 мг/м³. Оборудование должно быть надежно заземлено (сопротивление заземления ≤4 Ом), в зоне осциллирующего ножа должна быть установлена световая завеса, а в лазерной зоне — блокировочная дверь. Операторы должны носить противопылевые маски (уровня KN95) и антистатические перчатки.
Заключение
Выбор и оптимизация технологии EVA-раскроя требуют комплексного учета толщины материала, требований к точности, производительности и экологической безопасности. За счет рационального выбора модели, точной настройки параметров и выполнения регламентного обслуживания можно значительно повысить качество раскроя и срок службы оборудования. Перед серийным производством рекомендуется провести пробные испытания на малых образцах для определения оптимального технологического окна.