
EVA Malzeme Özellikleri ve Kesim Zorlukları
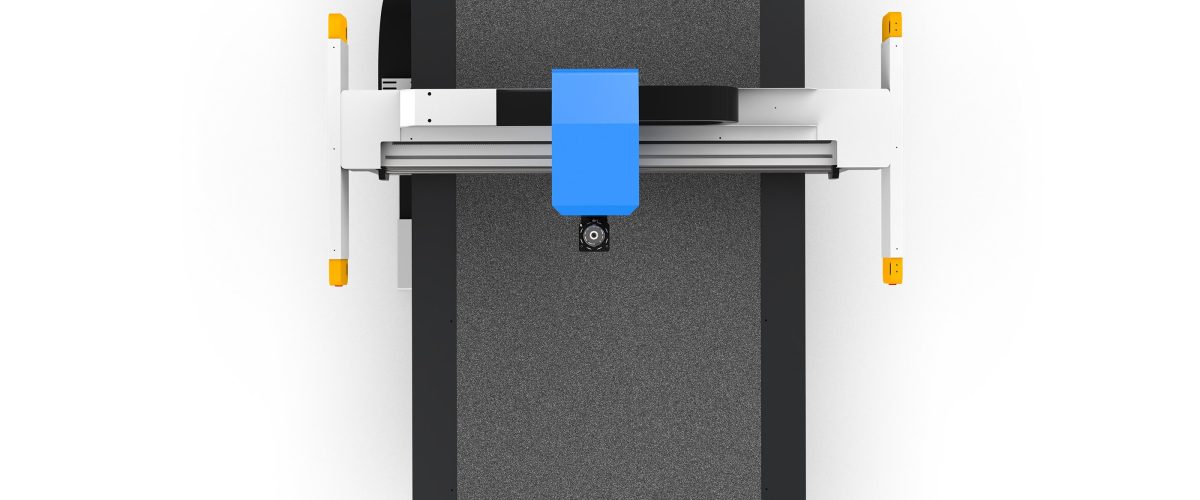
EVA (etilen-vinil asetat kopolimeri), genellikle 0,03-0,3 g/cm³ yoğunluk aralığında ve shore C 18-70 sertliğinde olan kapalı hücreli bir köpük malzemedir. Yumuşak, esnek ve kolay sıkıştırılabilir olması kesimde üç büyük zorluk yaratır: birincisi, malzeme kuvvet altında kolayca deforme olur ve boyut hassasiyeti düşer; ikincisi, bıçak kesimi sırasında sürtünme ısısı oluşur ve EVA kısmen eriyerek bıçağa yapışır; üçüncüsü, kapalı hücre yapısı kesim kenarlarında çapak veya yırtılma oluşturabilir. Bu nedenle, EVA kesim makinelerinin bu özelliklere göre özel olarak tasarlanması gerekir.
EVA Kesim Makinelerinin Ana Türleri ve Seçimi
1. Salınımlı Bıçak Kesim Makinesi
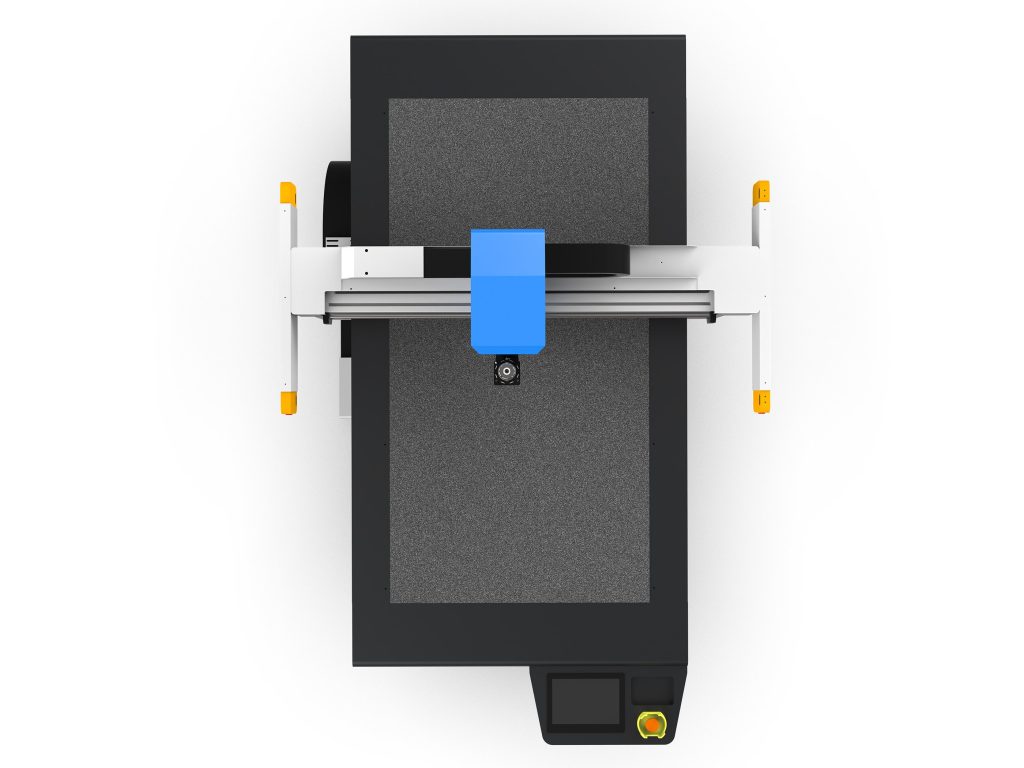
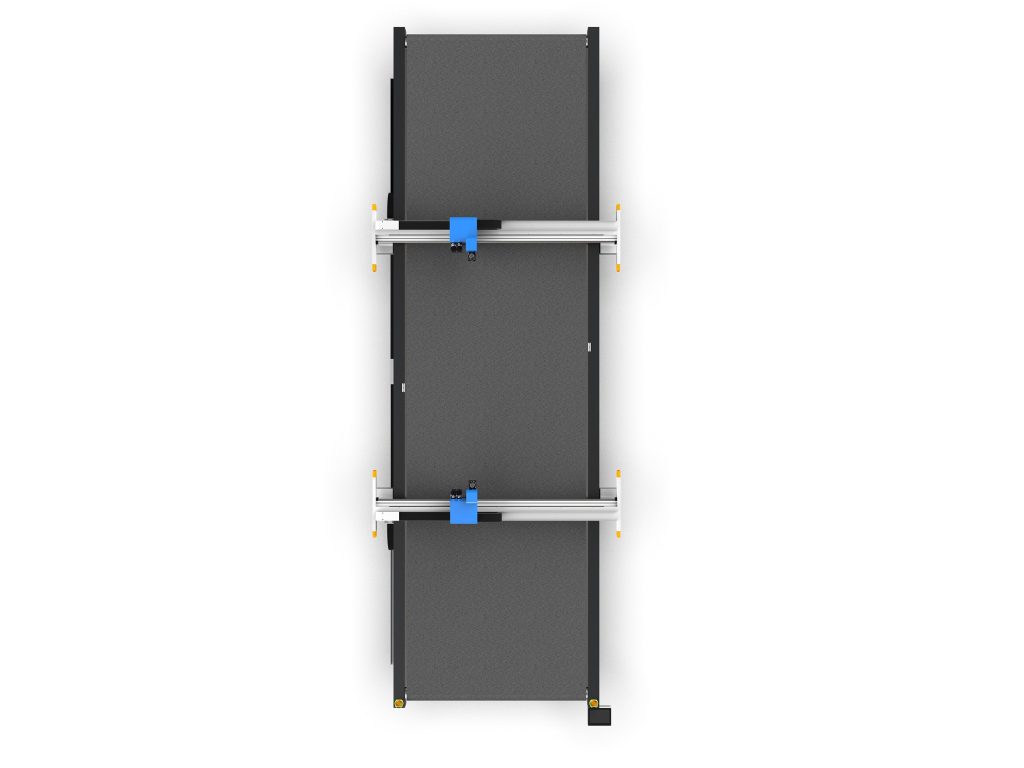
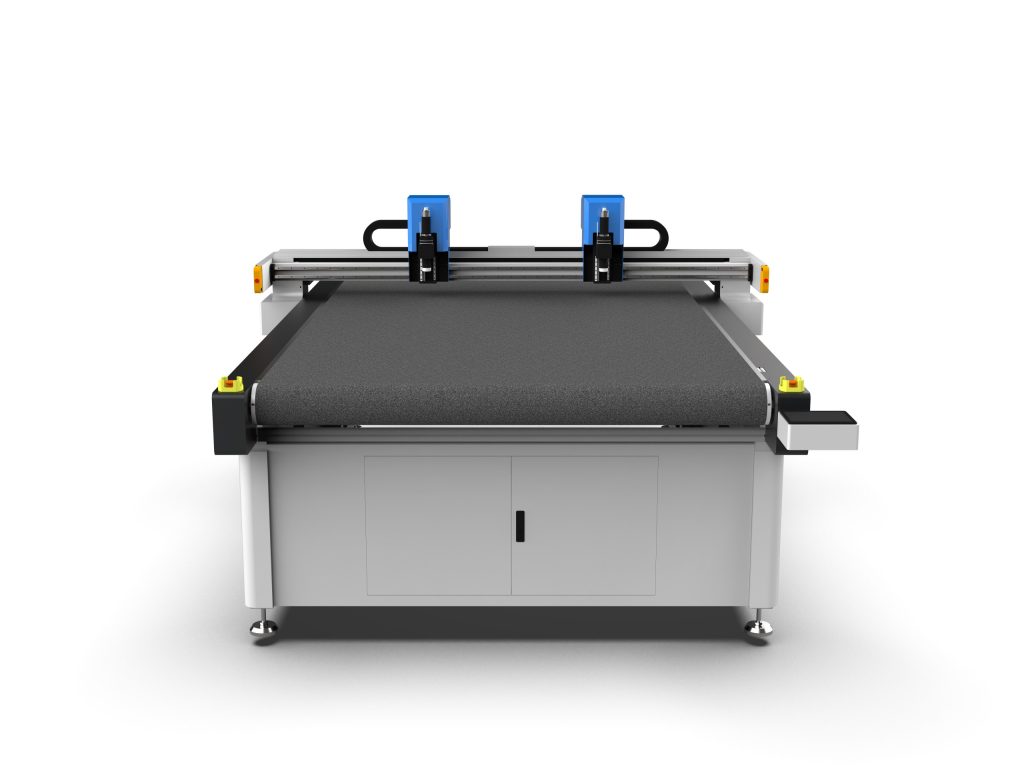
Yüksek frekanslı titreşim (dakikada 8000-12000 kez) ile bıçak kesimi yapar, bıçak genliği 0,5-2 mm’dir. 1-50 mm kalınlığındaki EVA levhalar için uygundur, kesim hızı 60-120 m/dk’ya ulaşabilir. Salınımlı bıçak malzemeye az basınç uygular ve kesim yüzeyi düzgündür; EVA kesiminde ana akım tercihtir. Seçim yaparken titreşim frekansı ayar aralığına, bıçak soğutma sistemine (isteğe bağlı hava soğutma) ve vakum emiş platformunun emiş gücüne (≥-0,08 MPa önerilir) dikkat edilmelidir.
2. Lazer Kesim Makinesi
CO2 lazer (60-150 W güç) ile eritme kesimi yapar, kesim aralığı dardır (0,1-0,3 mm), mekanik stres yoktur. Ancak lazerle EVA kesimi zararlı duman (asetik asit gazı içerir) üretir; yüksek verimli duman egzoz ve arıtma sistemi gereklidir. Ayrıca lazer kesim kenarlarında erimiş kenar oluşur ve bu sonraki yapıştırmayı etkileyebilir. Kalınlığı ≤10 mm olan hassas kesimler için uygundur, hız yaklaşık 10-30 m/dk’dır.
3. Ultrasonik Kesim Makinesi
Ultrasonik titreşim (20-40 kHz) ile bıçağın malzemeyi kısmen eritmesini sağlar, kesimle birlikte kenar kapatma yapar ve kenarların dağılmasını önler. 0,5-5 mm kalınlığındaki EVA levhalar için uygundur, kesim hızı 5-15 m/dk’dır. Ultrasonik kesim, çok katmanlı EVA kompozit malzemelerde belirgin şekilde etkilidir, ancak ekipman maliyeti yüksektir.
4. Dairesel Bıçak Kesim Makinesi
Kalınlığı ≤5 mm olan EVA rulo malzemelerin sürekli kesimi için uygundur, bıçak hızı 200-600 rpm’dir ve gergi kontrol sistemiyle birlikte çalışır. Yapısı basit, bakımı kolaydır, ancak kesim kalitesi geneldir; genellikle kaba kesim veya hassasiyet gereksinimi düşük durumlar için kullanılır.
Seçim önerisi: Kalınlık >10 mm ve hassasiyet ±0,2 mm içinde ise salınımlı bıçak önceliklidir; ince levhalarda hassas desenler için lazer; kenar kapatma gerekiyorsa ultrasonik; büyük miktarlarda rulo malzeme için dairesel bıçak.
Ana Proses Parametre Ayarları
Salınımlı Bıçak Parametreleri
- Titreşim frekansı: İnce malzeme (≤5 mm) için yüksek frekans (10000-12000 kez/dk), kalın malzeme (>20 mm) için düşük frekans (8000-9000 kez/dk) sürtünme ısısını azaltmak için kullanılır.
- Kesim hızı: Kalınlıkla ters orantılıdır; 5 mm altı için 80-120 m/dk, 20 mm üzeri için 30-50 m/dk önerilir.
- Bıçak açısı: Yaygın olarak 15°, 22°, 30°. İnce malzeme için 15° kesim direncini azaltır, kalın malzeme için 30° bıçak sertliğini sağlar.
- Vakum emiş: Malzeme yoğunluğuna göre ayarlanır; düşük yoğunluklu EVA (0,05 g/cm³) için emiş gücü ≥-0,06 MPa, yüksek yoğunluklu (0,2 g/cm³) için -0,04 MPa’ya düşürülebilir.
Lazer Parametreleri
- Güç: Kalınlık her 1 mm arttığında güç 10-15 W artırılır; örneğin 5 mm EVA için 80 W kullanılır.
- Kesim hızı: Güçle eşleşmelidir; 80 W’ta hız yaklaşık 15 m/dk’dır.
- Yardımcı gaz: Sıkıştırılmış hava (0,2-0,4 MPa) ile üfleme yapılarak eriyik yapışması azaltılır.
Ultrasonik Parametreler
- Frekans: Kalın malzeme için 20 kHz, ince malzeme için 40 kHz.
- Genlik: 20-50 μm, kalınlığa göre ayarlanır.
- Kesim basıncı: 0,2-0,5 MPa; aşırı basınç malzeme deformasyonuna yol açar.
Sık Karşılaşılan Sorunlar ve Çözümleri
1. Kesim Kenarında Çapak
Neden: Bıçağın körelmesi, titreşim frekansının düşük olması, malzeme nem oranının yüksek olması. Çözüm: Her 8 saatte bir bıçak keskinliğini kontrol edin, elmas bileyici kullanın; titreşim frekansını %10-%20 artırın; kesimden önce EVA’yı 40°C’de 2 saat kurutun, nem oranını ≤%0,5’te tutun.
2. Malzemenin Bıçağa Yapışması
Neden: Sürtünme ısısı EVA’nın yumuşamasına neden olur (sıcaklık >60°C). Çözüm: Kesim hızını %15-%30 azaltın; bıçak hava soğutmasını açın (hava basıncı 0,1-0,2 MPa); yüzey kaplamalı bıçak (örneğin DLC kaplama) kullanın.
3. Boyut Hassasiyeti Aşımı
Neden: Vakum emişinin yetersiz olması, bıçak salgısı, besleme mekanizmasının kayması. Çözüm: Emiş platformu sızdırmazlık contasını kontrol edin, vakum derecesinin ≥-0,08 MPa olduğundan emin olun; bıçak tutucu eş merkezliliğini ayarlayın (salgı ≤0,02 mm); besleme silindiri yüzeyini kauçukla kaplayın (Shore A50).
4. Lazer Kesimde Aşırı Duman
Neden: Egzoz debisinin yetersiz olması, filtre sisteminin tıkanması. Çözüm: Her 100 W güç için 200 m³/saat egzoz debisi sağlayın; filtre bezini iki haftada bir temizleyin, aktif karbonu üç ayda bir değiştirin.
Bakım ve Koruma Noktaları
- Günlük: Tezgah üzerindeki kalıntıları temizleyin, bıçak aşınmasını kontrol edin (büyüteçle kesici kenarı gözlemleyin), kızakları yağlayın (lityum gresi kullanın).
- Haftalık: Vakum emiş platformunun düzlüğünü kalibre edin (hata ≤0,1 mm), tahrik kayışı gerginliğini kontrol edin (10 mm aşağı bastırma uygundur).
- Aylık: Salınımlı bıçağı değiştirin (körelmemiş olsa bile 300 saat sürekli kullanımdan sonra değiştirilmesi önerilir), lazer lensini temizleyin (susuz etanol ile).
- Üç aylık: Ultrasonik dönüştürücü empedansını kontrol edin (sapma >%10 ise değiştirilmelidir), servo motor enkoderini kalibre edin.
Güvenlik ve Çevre Koruma Notları
EVA kesim işlemi sırasında oluşan toz (özellikle lazer kesim dumanı) arıtılmalıdır; toz konsantrasyonu 1 mg/m³’ün altında kontrol edilmelidir. Ekipman iyi topraklanmalıdır (toprak direnci ≤4 Ω), salınımlı bıçak bölgesine ışık perdesi koruması, lazer bölgesine kilitli kapı yerleştirilmelidir. Operatörler toz maskesi (KN95 seviyesi) ve anti-statik eldiven takmalıdır.
Sonuç
EVA kesim makinesi seçimi ve proses optimizasyonu; malzeme kalınlığı, hassasiyet gereksinimleri, üretim verimliliği ve çevre güvenliği birlikte değerlendirilerek yapılmalıdır. Doğru makine tipinin seçilmesi, parametrelerin hassas ayarlanması ve düzenli bakımın uygulanmasıyla kesim kalitesi ve ekipman ömrü önemli ölçüde artırılabilir. Seri üretimden önce en iyi proses penceresini belirlemek için küçük numune testleri yapılması önerilir.