
Kauçuk conta kesiminin sektörel zorlukları ve ekipman seçimi
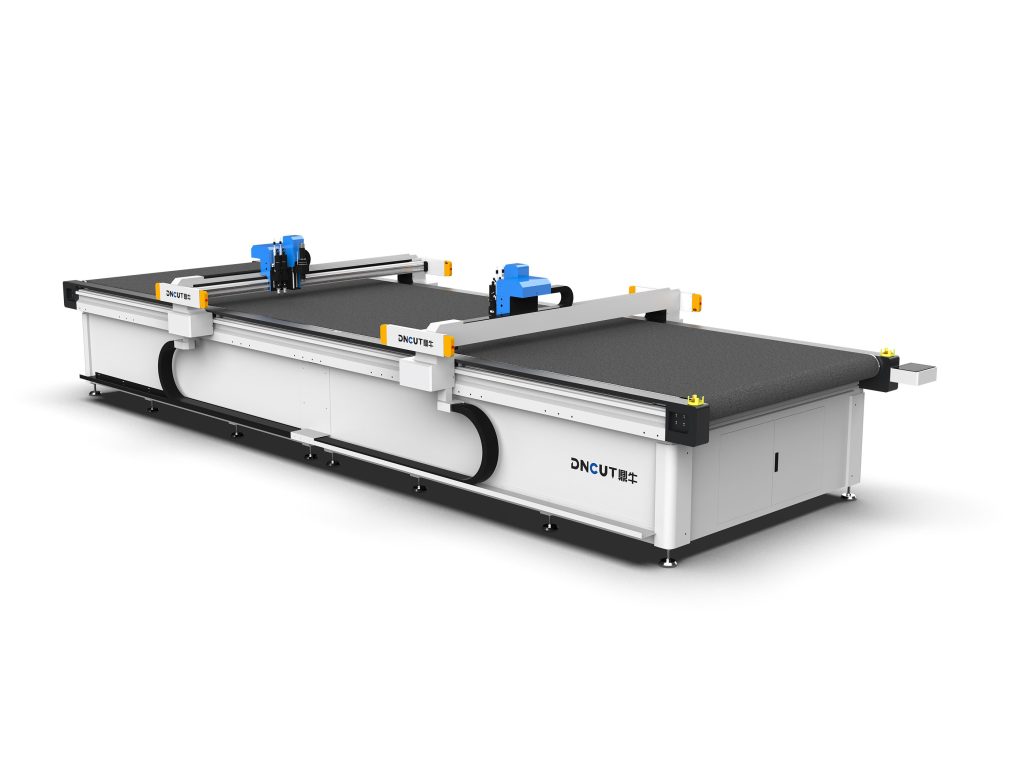
Kauçuk contalar otomotiv, elektronik, boru sızdırmazlığı gibi alanlarda yaygın olarak kullanılır; malzemeleri nitril kauçuk (NBR), silikon (VMQ), florokauçuk (FKM), etilen propilen dien kauçuk (EPDM) vb. içerir. Geleneksel kalıp kesim yöntemi kalıp açmayı gerektirir; çevrim süresi uzun, maliyeti yüksektir ve küçük partili, çok çeşitli siparişler için ekonomik değildir. Salınımlı bıçak kesim makinesi (oscillating knife cutting machine) yüksek frekanslı titreşimli bıçakla soğuk kesim yapar, kalıp gerektirmez, doğrudan CAD verisine göre keser ve kauçuk conta işlemede tercih edilen çözüm haline gelir.
Ancak kauçuk malzemeler yüksek elastikiyet, düşük sertlik ve kolay deformasyon özelliklerine sahiptir; kesim sırasında bıçak yapışması, kesim kenarında çapak, boyut sapması gibi sorunlar kolayca ortaya çıkar. Yanlış seçim verim düşüklüğüne ve düşük verim oranına yol açar. Bu makale ekipman parametreleri, proses noktaları ve sık karşılaşılan sorunlar açısından uygulamalı bir kılavuz sunar.
Kauçuk conta kesim makinesinin temel performans parametreleri
Ekipman satın alırken kauçuk conta işleme gereksinimlerini karşıladığından emin olmak için aşağıdaki parametrelere odaklanmak gerekir.
1. Kesim hassasiyeti ve tekrarlı konumlandırma hassasiyeti
Kauçuk contalar genellikle ±0,1 mm içinde boyut toleransı gerektirir; yüksek hassasiyetli durumlarda ±0,05 mm’ye ulaşılmalıdır. Ekipmanın tekrarlı konumlandırma hassasiyeti ≤0,02 mm olmalıdır ki parti tutarlılığı sağlansın. Servo motor + hassas vidalı mil tahrikli modeller step motorlu olanlardan üstündür.
2. Titreşim frekansı ve strok
Salınımlı bıçak yüksek frekanslı yukarı-aşağı titreşimle keser; frekans genellikle 1000-3000 kez/dakika, strok ayarlanabilir (0,5-5 mm). Kauçuk keserken frekans 2000-2500 kez/dakika, strok 1-2 mm önerilir. Frekans çok düşük olursa kesim direnci büyür ve kesim kenarı pürüzlü olur; frekans çok yüksek olursa (bazı kauçuklar için) malzemenin erimesine neden olabilir.

3. Bıçak tipi ve malzemesi
Kauçuk için yaygın kullanılan bıçaklar:
- Salınımlı sivri bıçak: Daha ince kauçuk contalar için uygundur (kalınlık ≤3 mm), kesim kenarı incedir.
- Salınımlı yuvarlak bıçak: Kalın kauçuk için uygundur (3-10 mm), kesim direnci düşüktür ancak iç köşe yarıçapı sınırlıdır.
- Pnömatik bıçak: Yüksek sertlikteki kauçuk veya kompozit malzemeler için kullanılır, kesim kuvveti yüksektir.
Bıçak malzemesi olarak sert metal (tungsten karbür) önerilir; aşınma direnci iyi, ömrü uzundur. Silikon keserken yapışmayı azaltmak için kaplamalı bıçak (ör. Teflon kaplama) kullanılması önerilir.
4. Kesim hızı ve ivme
Kauçukta kesim hızı çok yüksek olmamalıdır; genellikle 50-200 mm/s aralığında kontrol edilir. Hız çok yüksek olursa kesim kenarı yırtılır ve boyut aşırı sapar. Ekipman yay enterpolasyonu ve köşe yavaşlatma işlevine sahip olmalıdır ki sivri köşelerde kalite sağlansın. İvme ≥500 mm/s² önerilir, verimi artırmak için.
5. Vakumlu tutma platformu ve vakum bölgelendirme
Kauçuk malzeme yumuşaktır, kesim sırasında sağlam sabitlenmelidir. Vakumlu tutma platformu zorunlu bir donanımdır; tutma kuvveti ≥-80 kPa olmalıdır. Küçük boyutlu contalar için bölgesel vakum önerilir; yalnızca kesim bölgesinin vakumu açılarak malzeme deformasyonu önlenir. Platform yüzeyi düz, sertliği yüksek (ör. anodize alüminyum alaşım) olmalı ve çizilmeyi önlemelidir.
6. Bıçak soğutma ve yapışma önleme önlemleri
Bazı kauçukları (ör. vulkanize olmamış kauçuk) keserken bıçak kolayca yapışır. Hava üflemeli soğutmalı bıçak tutucusu seçilebilir veya az miktarda yağlama (ör. silikon yağı spreyi) uygulanabilir. Bazı üst seviye modeller yüksek frekanslı titreşimle sürtünmeyi azaltan ultrasonik bıçakla donatılmıştır; yapışkanlığı yüksek malzemeler için uygundur.
Kauçuk conta kesim proses parametresi önerileri
Aşağıdaki parametreler yaygın kauçuk malzemelerin (sertlik 50-80 Shore A, kalınlık 1-5 mm) salınımlı bıçakla kesimi için referans amaçlıdır.
- Titreşim frekansı: 2000-2500 kez/dakika
- Titreşim stroku: 1,0-1,5 mm
- Kesim hızı: 80-150 mm/s (düz bölümler), köşelerde 30-50 mm/s’ye düşürülür
- Bıçak çıkıntı uzunluğu: malzeme kalınlığından 0,5-1 mm fazla
- Vakumlu tutma: -70 ila -90 kPa
- Bıçak açısı: sivri bıçak 15°-20° (ince malzeme), yuvarlak bıçakta açı yok
Gerçek parametreler malzeme sertliği, kalınlık ve ekipman performansına göre ince ayar gerektirir. Önce deneme kesimi yapılması, boyutların projeksiyon cihazı veya görüntü ölçüm cihazıyla kontrol edilmesi ve kademeli olarak optimize edilmesi önerilir.
Sık karşılaşılan kesim sorunları ve çözümleri
Sorun 1: Kesim kenarında çapak veya yırtılma
Neden: Bıçağın körelmesi, titreşim frekansının düşük olması, kesim hızının yüksek olması, malzemenin tam bastırılmaması.
Çözüm: Bıçağı değiştirin; titreşim frekansını 2500 kez/dakikaya çıkarın; kesim hızını 80 mm/s’ye düşürün; vakumlu tutmanın etkili olup olmadığını kontrol edin, baskı tekerleği ekleyin.
Sorun 2: Bıçağın kauçuğa yapışması
Neden: Kauçuğun ham kauçuk içeriğinin yüksek olması, bıçak sıcaklığının artması, soğutmanın olmaması.
Çözüm: Kaplamalı bıçak kullanın; hava üflemeli soğutmayı açın; sürtünme ısısını azaltmak için titreşim frekansını düşürün; bıçak yüzeyine talk pudrası sürün (geçici önlem).
Sorun 3: Boyut sapmasının toleransı aşması
Neden: Malzeme geri esnemesi, takım telafisinin ayarlanmaması, platformun düz olmaması.
Çözüm: CAD’de takım yarıçapı telafisi ekleyin (genellikle 0,1-0,2 mm); platform düzlüğünün ≤0,1 mm/m olduğundan emin olun; yüksek elastikiyetli kauçuklar için kesim hızı uygun şekilde düşürülerek malzeme deformasyonu azaltılabilir.
Sorun 4: Küçük delik kesiminde deformasyon
Neden: Delik çapının bıçak genişliğinden küçük olması, tutma kuvvetinin yetersiz olması.
Çözüm: Daha dar bıçak seçin (ör. 0,6 mm genişlik); helisel dalma yöntemi kullanın; yerel vakumlu tutmayı artırın; çapı <2 mm olan delikler için lazer veya zımba kesime geçilmesi önerilir.
Ekipman bakım ve koruma noktaları
Düzenli bakım ekipman ömrünü uzatır ve kesim hassasiyetini garanti eder.
- Günlük: Platformu ve bıçak tutucusunu temizleyin, bıçak aşınmasını kontrol edin (kesici ağzı büyüteçle gözlemleyin), vakum tutma deliklerini temizleyin.
- Haftalık: Tahrik kayışı/vidalı mil yağlamasını kontrol edin, kılavuz rayları temizleyin, sıfır noktasını kalibre edin.
- Aylık: Titreşim motoru karbon fırçalarını kontrol edin (varsa), tutma kuvvetini test edin, kesim hassasiyetini doğrulayın (standart daire kesim testi).
- Bıçak yönetimi: Bıçak ömrü kaydı tutun; genellikle sert metal bıçakların kauçuk kesim ömrü 8-12 saattir (sürekli çalışma), aşındığında zamanında değiştirin.
Seçim önerileri ve özet
Kauçuk conta kesim makinesi satın alırken aşağıdaki donanımlara öncelik verilmelidir:
- Servo tahrik + hassas vidalı mil, tekrarlı konumlandırma hassasiyeti ≤0,02 mm;
- Titreşim frekansı ayarlanabilir aralık 1000-3000 kez/dakika;
- Bölge kontrollü vakumlu tutma platformu;
- Takım yarıçapı telafisi ve yay yavaşlatma desteği;
- Opsiyonel hava üflemeli soğutma veya ultrasonik bıçak.
Kalınlığı 10 mm’yi aşan kauçuk levhalar için yüksek basınçlı su jeti veya lazer kesim önerilir; yüksek hassasiyetli küçük delikler için kombine proses düşünülebilir. Salınımlı bıçak kesim makinesi orta-küçük partili, çok çeşitli kauçuk conta üretiminde belirgin avantajlara sahiptir; makul seçim ve proses optimizasyonu ile ±0,1 mm hassasiyete ulaşılabilir, verim kalıp kesime göre %50’den fazla artar.
Gerçek satın alma öncesinde mutlaka malzeme numunesini ekipman tedarikçisine deneme kesimi için verin, kesim kenarı kalitesini ve boyut hassasiyetini doğrulayın. Aynı zamanda ekipman genişletilebilirliğini de göz önünde bulundurun; örneğin sonradan CCD görsel konumlandırma, otomatik takım değiştirme gibi işlevlerin eklenip eklenemeyeceğini.