
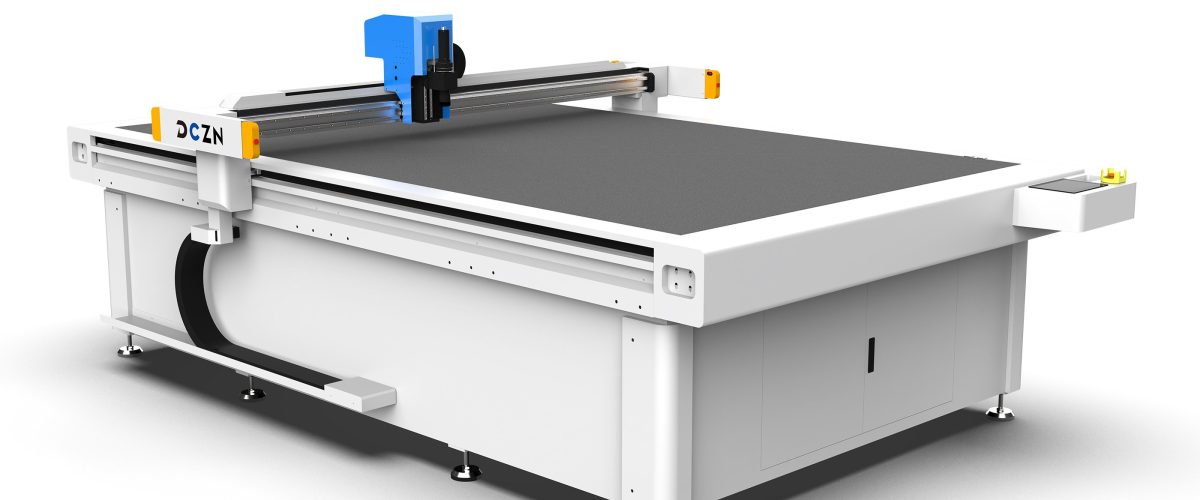
纖維裁床:從選型到高效使用的完整指南
纖維材料(如碳纖維、玻璃纖維、芳綸等)在航空航天、汽車、體育器材等領域的應用日益廣泛,其切割加工對精度和效率要求極高。振動刀裁切機(纖維裁床)因其無熱影響、切口整齊、可多層切割等優勢,成為纖維材料切割的主流設備。本文從實際應用出發,系統梳理纖維裁床的選型要點、關鍵參數、操作技巧和維護方法,為您的生產提供參考。
一、纖維裁床的核心優勢與適用場景
與激光切割、水刀切割相比,振動刀裁切機在纖維材料加工中具有獨特優勢:
- 無熱損傷:激光切割會使纖維邊緣燒焦、碳化,影響材料性能;振動刀為冷切割,切口平整無燒灼。
- 多層高效切割:可一次性切割多層纖維布(通常5-20層,視材料厚度而定),大幅提升生產效率。
- 材料適應性廣:適用於碳纖維預浸料、玻璃纖維布、芳綸布、超高分子量聚乙烯(UHMWPE)等。
- 精度高:配合CCD視覺定位,切割精度可達±0.1mm,滿足航空航天等高端領域要求。
典型應用場景包括:航空航天複合材料部件下料、汽車內外飾纖維件裁剪、體育器材(如自行車架、球拍)預浸料切割、風力葉片玻纖布裁剪等。
二、選型關鍵參數與配置建議
1. 切割頭類型與刀具選擇
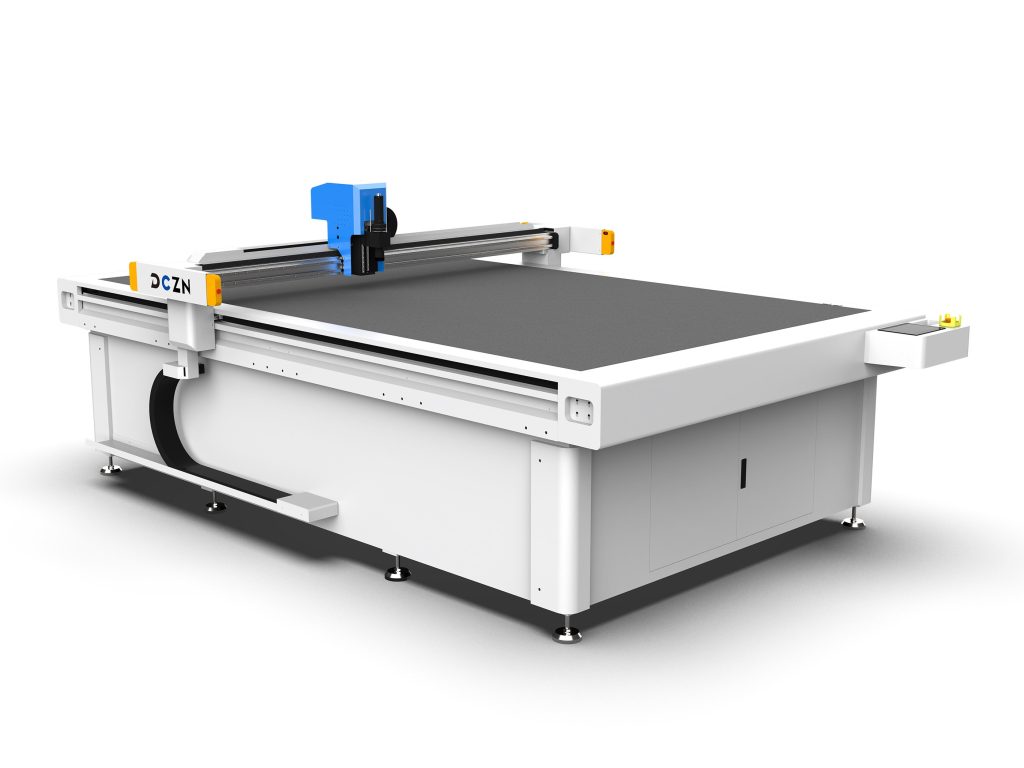
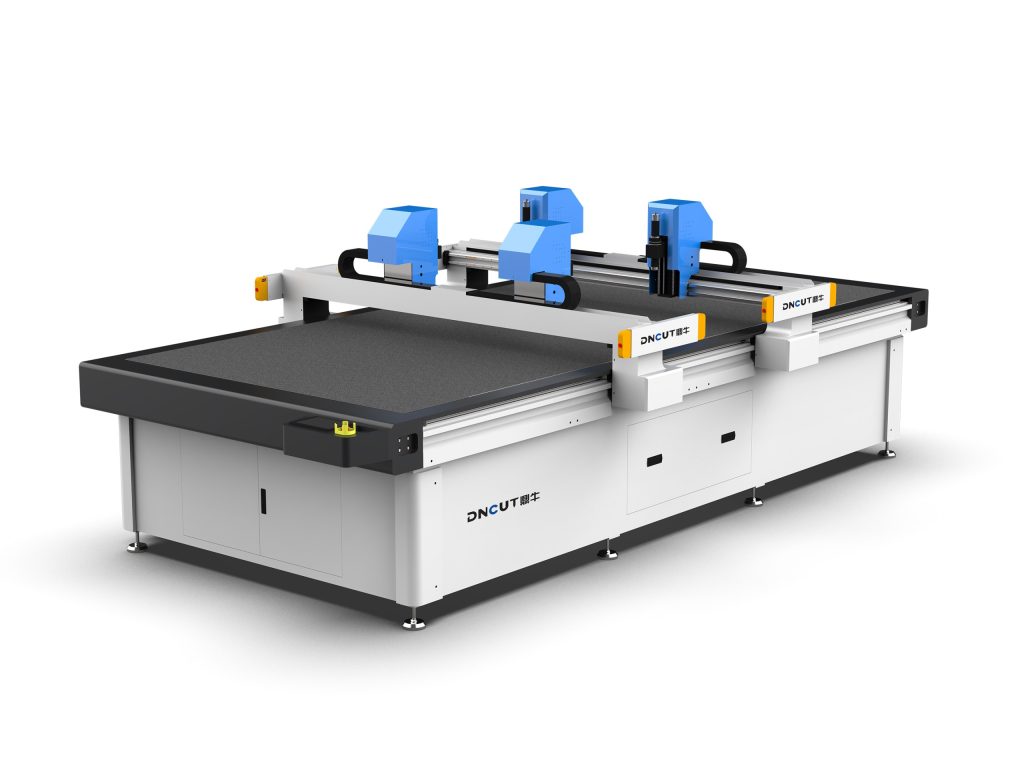
纖維裁床常配多種切割頭:
- 振動刀:適用於大多數纖維材料,通過高頻上下振動(通常每分鐘3000-6000次)實現切割,切口質量好。
- 圓刀:適合切割較厚、較硬的纖維材料,如玻璃纖維層壓板。
- 拖刀:用於切割薄型材料或打樣,成本低,但效率較低。
- 沖孔刀:用於打孔或標記。
建議選擇自動換刀系統,以適應不同材料的混合生產。刀具材質推薦硬質合金或陶瓷塗層,耐磨性更好。
2. 切割精度與重複定位精度
精度是纖維裁床的核心指標。通常要求切割精度±0.1mm,重複定位精度±0.05mm。影響精度的因素包括:
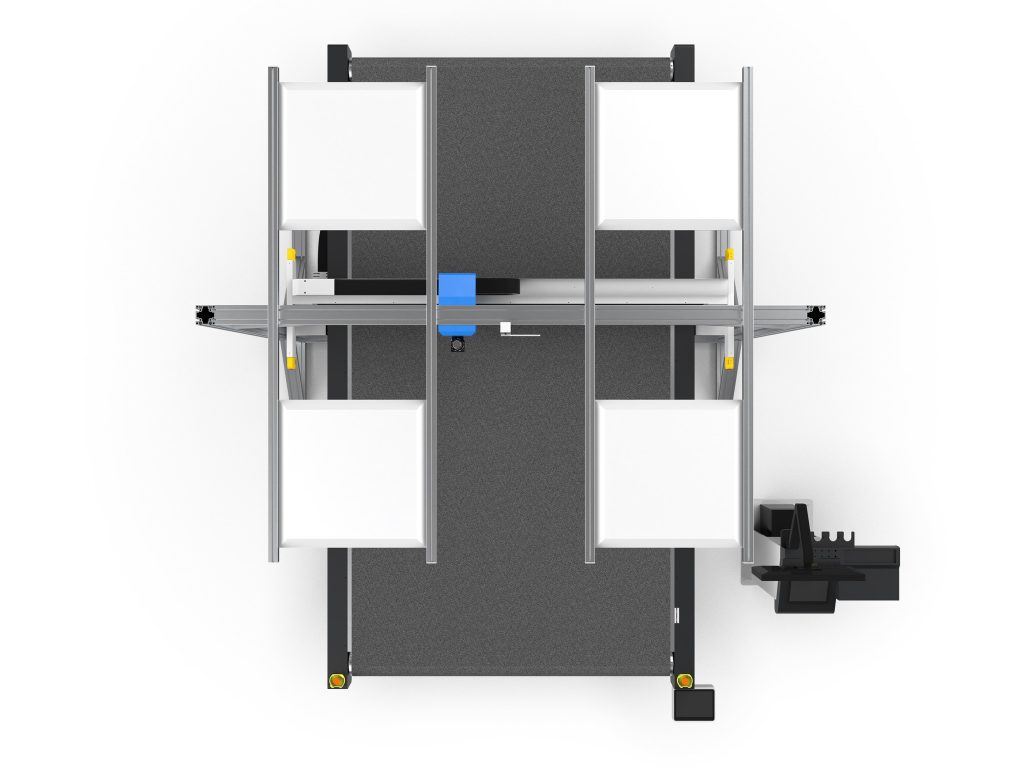
- 機械結構:採用龍門式結構、研磨級齒輪齒條傳動,確保長期穩定性。
- 控制系統:伺服電機+高分辨率編碼器,閉環控制。
- 台面平整度:真空吸附台面需保證平整度在±0.2mm以內。
3. 真空吸附系統
纖維材料多為柔軟布料,切割時必須牢固固定。真空吸附系統需具備:
- 分區控制:將台面劃分為多個真空區域,根據切割區域獨立開啟,節能且吸附力更強。
- 高負壓風機:真空度需達到-0.08MPa以上,確保薄料不位移。
- 透氣墊板:使用透氣氈或微孔板,使吸附力均勻分佈。
4. 視覺識別與自動排版
對於有圖案或需對位切割的纖維材料(如預浸料帶標記),CCD視覺系統可自動識別輪廓並補償變形,提高材料利用率。建議選擇分辨率500萬像素以上的相機,配合專用光源。
5. 軟件與自動化
裁床應配備智能排版軟件,支持DXF、PLT等格式導入,自動優化排版路徑,減少空行程。同時支持條碼/RFID識別,實現生產數據追溯。
三、操作技巧與效率提升
1. 材料預處理與鋪層
纖維布在切割前需平整鋪放,避免褶皺。多層切割時,每層之間用薄膠膜或靜電吸附固定,防止層間滑動。鋪層後使用滾輪壓實,排除空氣。
2. 切割參數優化
不同纖維材料需調整切割速度和刀具頻率:
- 碳纖維預浸料(0.2mm厚):建議切割速度30-50m/min,振動頻率4000次/分鐘。
- 玻璃纖維布(0.5mm厚):切割速度20-30m/min,振動頻率3500次/分鐘。
- 芳綸布(0.3mm厚):切割速度25-40m/min,振動頻率4500次/分鐘。
實際參數需根據材料樹脂含量、溫度濕度微調。建議先試切小樣,觀察切口質量(無毛邊、無分層)再批量生產。
3. 刀具壽命管理
建立刀具磨損記錄,每切割一定長度(如碳纖維每500米)檢查刀刃磨損情況。磨損後及時更換或刃磨,避免切口質量下降。硬質合金刀具壽命通常為陶瓷刀的1.5倍。
4. 常見問題與對策
- 切口毛邊:檢查刀具是否鋒利、振動頻率是否足夠;適當降低切割速度。
- 材料移位:檢查真空吸附力是否足夠,分區是否開啟正確;增加透氣墊板。
- 切割不透:增加刀具下壓量或更換更鋒利的刀具;檢查台面平整度。
四、維護保養與安全規範
1. 日常維護
- 每班次清潔台面、導軌和齒條,去除纖維粉塵。
- 每週檢查真空管路是否洩漏,清理過濾器。
- 每月潤滑導軌和絲杠,檢查皮帶張緊度。
- 每季度校準切割頭垂直度和台面平整度。
2. 安全注意事項
- 操作時禁止將手伸入切割區域,設備需配備安全光柵和急停按鈕。
- 切割碳纖維時,應佩戴防塵口罩,避免吸入纖維粉塵。
- 定期檢查電氣線路,防止短路。
五、結語
纖維裁床的選型需綜合考慮材料特性、產能需求和精度要求。合理的配置和正確的操作維護能顯著提升切割質量和效率。建議在採購前提供材料樣品進行試切,驗證設備實際表現。如需進一步技術諮詢,歡迎聯繫我們的工程師團隊。