
Oscillating Knife Cutting Machine: Complete Guide from Selection to Efficient Operation
コルゲートカットサンプル機は、パッケージング企業が迅速なサンプル作成とデザインの検証を実現するための核心設備です。レーザーカットや従来のダイマスと比較して、数値制御コルゲートカットサンプル機は振動刀またはドローナイフを使用してコルゲートボードの切断、折り目加工、描画を1台の装置で行い、設計からサンプル箱完成までのフルプロセスを実現できます。本文では実際の応用に焦点を当て、選定パラメータ、操作のポイント、メンテナンスのアドバイスを提供し、設備の価値を最大化するお手伝いをします。
1. ワンルーフ・カット機の主なタイプと適用シーン
カット原理に基づき、瓦楞カットサンプル機は主に3種類に分類される:
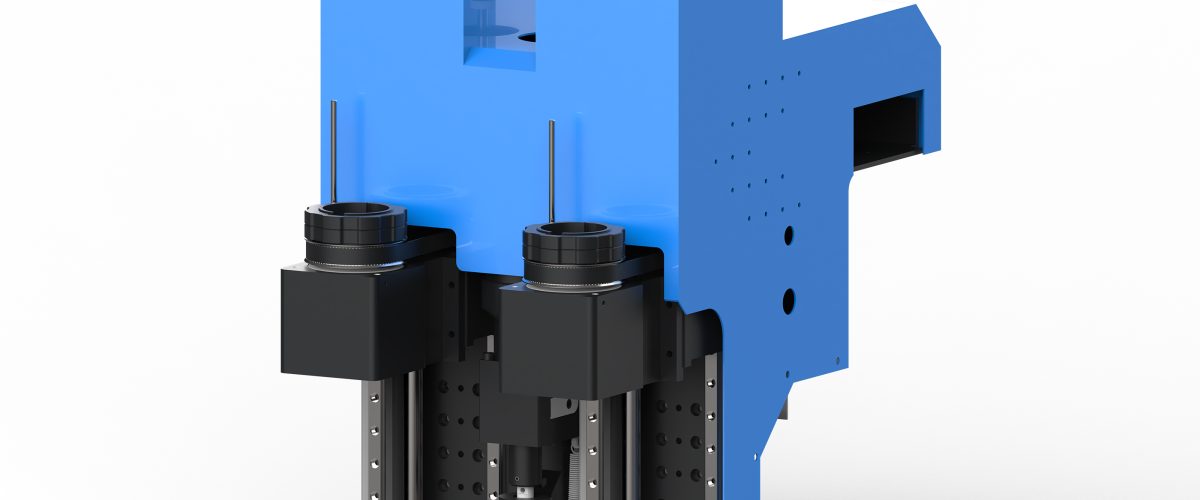
- 振動刀裁切機:刃が高頻度で振動し(通常毎分3000~8000回)、段ボール、ハニカムボール、厚紙などの裁断に適しています。裁断面は平滑で、多層段ボール(五層、七層など)の処理が可能です。
- 引き刃裁切機:刃が固定され、引きずるように裁断する方式で、薄いボール紙や単層段ボールに適しており、コストは低いですが、裁断厚みには制限があります(通常3mm以下)。
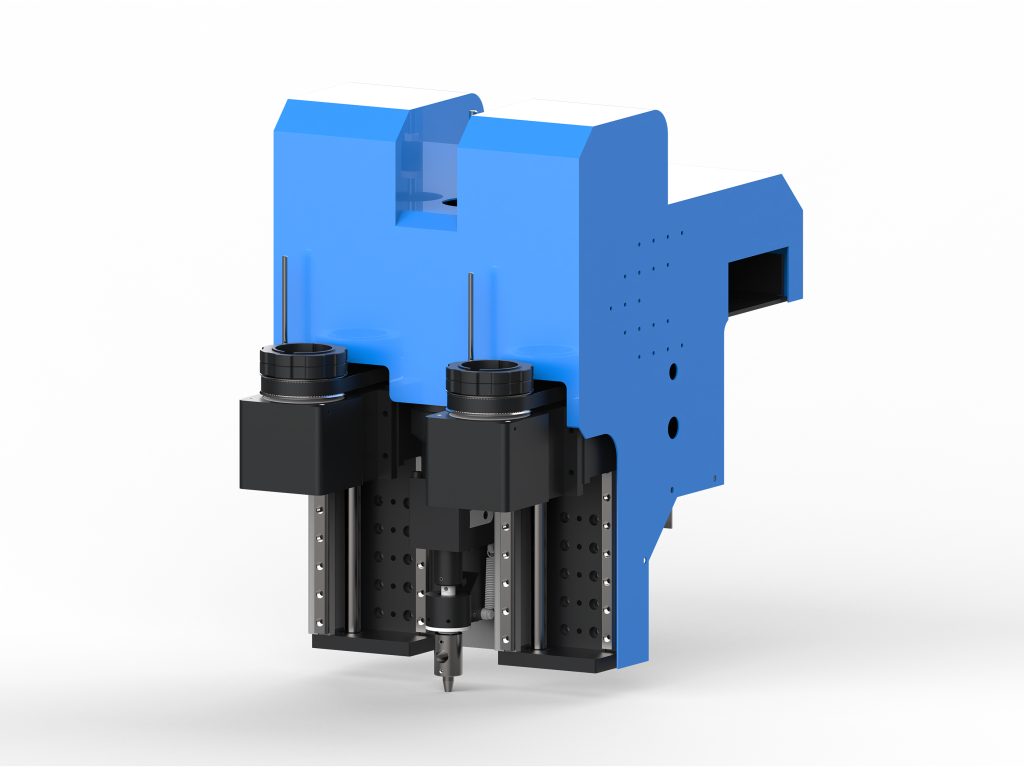
- 多工具ヘッド裁切機:振動刀、押し罫ローラー、描画ペン、V溝刃などを統合し、裁断、押し罫、マーキングを一度に完了でき、複雑なサンプル箱の製作に適しています。
選定時には材料の種類、厚さ、生産能力の要件を考慮する必要があります。例えば、七層段ボール(厚さ約7-10mm)を頻繁に処理する場合は、振動刀の出力≥500W、切断速度≥800mm/sの機種を選択すべきです。単層段ボールが主体の場合は、拖刀機種でも要件を満たし、投資コストを30%-40%削減できます。
二、主要性能パラメータの解説
段ボールサンプル裁断機を購入する際、以下のパラメータが使用効果に直接影響します:
- 有効切断面積:一般的な仕様は1300×1000mm、1600×1200mm、2500×1600mmです。通常作成するサンプル箱の展開寸法に基づいて選択し、10%~20%の余裕を確保することをお勧めします。例えば、最大展開寸法が1200×900mmの場合、1300×1000mmの機種を選択すれば十分です。
- 切断精度:通常は繰り返し位置決め精度で表され、高品質な機種では±0.1mmに達します。精度が不足すると、罫線と切断線がずれ、サンプル箱の成型に影響します。
- 切断速度:空程速度と切割速度を別々に表示。振動刀で段ボールを裁切する場合、実際の切割速度は約500-1200mm/sで、速度が高すぎるとエッジにバリが発生します。
- 真空吸着パワー:裁切過程中に段ボールを確実に固定します。1600×1200mmの幅面では、真空ポンプのパワーは≥2.2kW、吸着力は≥18kPaを推奨します。
- ツールヘッド数:少なくとも振動刀、圧痕輪、描画ペンの3種類のツールを配置し、手動でのツール交換時間を削減します。ハイエンドモデルでは8個以上のツールヘッドを搭載できます。
三、操作フローと実用テクニック
1. ファイル準備とレイアウト
CADまたは箱型設計ソフトウェア(ArtiosCAD、Impactなど)を使用して刀型図を描画し、DXFまたはPDF形式でエクスポートします。レイアウト時の注意点:
- 切断線と押罫線をレイヤー分けして配置し、設備が識別しやすいようにする。
- 隣接するサンプル箱の間隔は10mm以上とし、切断の干渉を避ける。
- 位置決めマーク(十字線など)を追加し、後続の照合を容易にする。
2. 材料の配置と吸着
段ボールをテーブル上に平らに敷き、真空吸着をオンにして、段ボールが完全に密着することを確認します。反りのある段ボールには、押さえローラーで補助固定できます。段ボールの繊維方向に注意してください。段ボールの段方向は通常、押罫線と垂直にして、折り曲げ強度を確保します。
3. ツールとパラメータ設定
段ボールの厚さに応じて刃先の突出長を調整します:
- 三層段ボール(厚さ約3-4mm):刃先の突出1.5-2mm、振動数4000-5000回/分。
- 五層段ボール(厚さ約5-7mm):刃先の突出2.5-3mm、振動数5000-6000回/分、切断速度を600-800mm/sに低下させます。
- 七層段ボール(厚さ約8-10mm):刃先の突出3.5-4mm、振動数6000-7000回/分、2回に分けて切断することを推奨し、1回あたりの深さは5mmを超えないようにします。
押し跡の深さは段ボールの厚さに応じて調整する必要があり、通常は段ボールの厚さの20%-30%です。深すぎると段ボールを損傷し、浅すぎると折り曲げが揃いません。
4. 試し切りと初品確認
本番の裁断前に、まず端材で試し切りを行い、以下を確認します:
- 切断面が滑らかで、バリや裂けがないか。
- 罫線が明瞭で、折り曲げ後にひび割れがないか。
- 寸法精度が±0.5mm以内であるか(サンプル箱の許容公差)。
問題がないことを確認した後、量産試作を行います。
四、よくある問題と解決策
- 切断面のバリ:刃物の摩耗を確認する(200~300平方メートルごとに刃物を交換することを推奨)、または切断速度を10%~20%低下させる。
- 罫線のずれ:ツールヘッドのキャリブレーションを確認し、罫線ホイールと振動刀が同一座標系にあることを確保する。または段ボールが滑っていないか確認する。
- 厚紙が切れない:刃先の突出し長さを増やすか、振動数を上げます。厚い厚紙の場合は、層ごとに分けて裁断します。
- 真空吸着が不足している:テーブル面の吸着孔を清掃し、真空配管の漏れを確認するか、真空ポンプのフィルターを交換します。
五、メンテナンスと保守の推奨事項
定期的なメンテナンスにより、設備の寿命を延ばし、精度を維持できます:
- 毎日:テーブル面、ガイドレール、ツールヘッドを清掃し、紙くずを取り除きます。
- 毎週:刃の摩耗を確認し、真空ポンプのフィルターを清掃し、ガイドレールに給油します(リチウムグリースを使用)。
- 毎月:ツールヘッドの位置を校正し、ベルトの張りを確認し、真空吸着圧力をテストします。
- 四半期ごと:摩耗の激しい刃物、罫線ホイールを交換し、電気接続を確認します。
メンテナンスログを作成し、刃物の交換周期と校正データを記録して、設備状態を追跡できるようにすることをお勧めします。
六、選定・購入チェックリスト
段ボールサンプルカッターを購入する際は、以下のリストに照らして評価できます:
- 最大裁切サイズは現在および今後1~2年のニーズを満たしていますか?
- 必要な材料厚さ(七層段ボールなど)に対応していますか?
- ツールヘッドの構成に振動刀、罫線ホイール、描画ペンが含まれていますか?
- 真空吸附パワーは十分ですか(≥2.2kW)?
- ソフトウェアは一般的な設計フォーマット(DXF、PDF、AI)に対応していますか?
- アフターサービスの対応時間およびスペアパーツの供給は迅速ですか?
サプライヤーに試作機での試し切りを依頼し、自社で常用する段ボールを使用して切断効果と効率をテストすることをお勧めします。
結び
段ボール割型機は、包装サンプル製作の効率を向上させるための重要なツールです。適切な選定、規範的な操作、定期的なメンテナンスにより、サンプル製作期間を数日から数時間に短縮し、同時にサンプル箱の品質を確保できます。本ガイドが、お客様の設備選定とご使用に実用的な助けとなれば幸いです。