
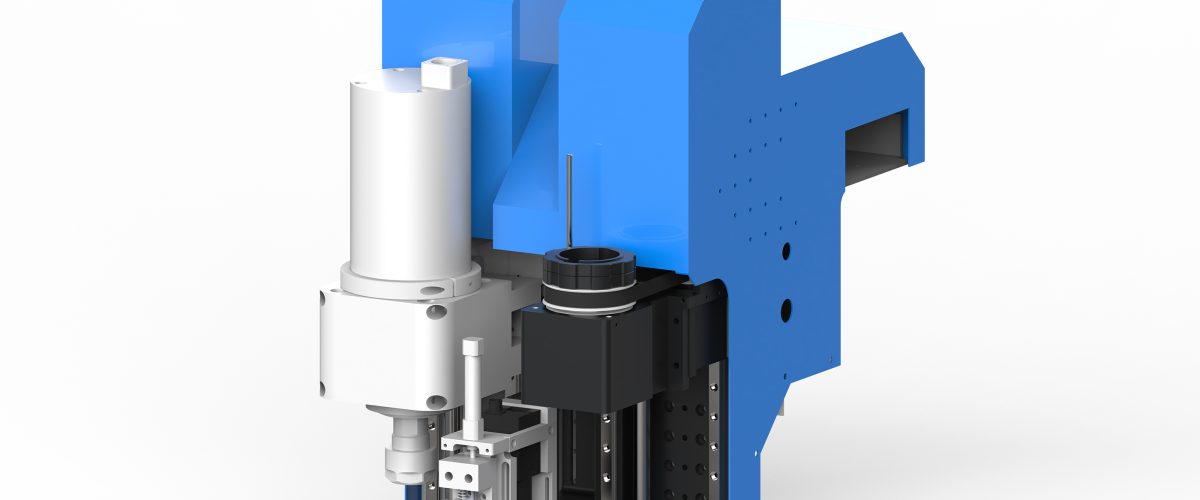
Máquina de corte de muestras de cartón corrugado: guía completa desde la selección hasta la operación eficiente
La máquina de corte de muestras de cartón corrugado es el equipo central para que las empresas de embalaje logren un prototipado rápido y validen diseños. En comparación con el corte láser o los troqueles tradicionales, la máquina de corte de muestras de cartón corrugado CNC realiza corte, hendido y dibujo sobre cartón corrugado mediante cuchilla oscilante o cuchilla de arrastre, pudiendo completar en un solo equipo todo el proceso desde el diseño hasta la caja de muestra. Este artículo, partiendo de la aplicación real, ofrece parámetros de selección, puntos clave de operación y recomendaciones de mantenimiento para ayudarle a maximizar el valor del equipo.
I. Tipos principales de máquinas de corte de muestras de cartón corrugado y escenarios de aplicación
Según el principio de corte, las máquinas de corte de muestras de cartón corrugado se dividen principalmente en tres tipos:
- Máquina de corte por cuchilla oscilante: la cuchilla vibra a alta frecuencia (normalmente 3000-8000 veces por minuto), adecuada para cortar cartón corrugado, cartón nido de abeja, cartulina, etc. El borde de corte es liso y puede procesar cartón corrugado multicapa (como cinco o siete capas).
- Máquina de corte por cuchilla de arrastre: la cuchilla es fija y corta por arrastre, adecuada para cartón fino o corrugado de una sola capa, con menor costo, pero espesor de corte limitado (generalmente no superior a 3 mm).
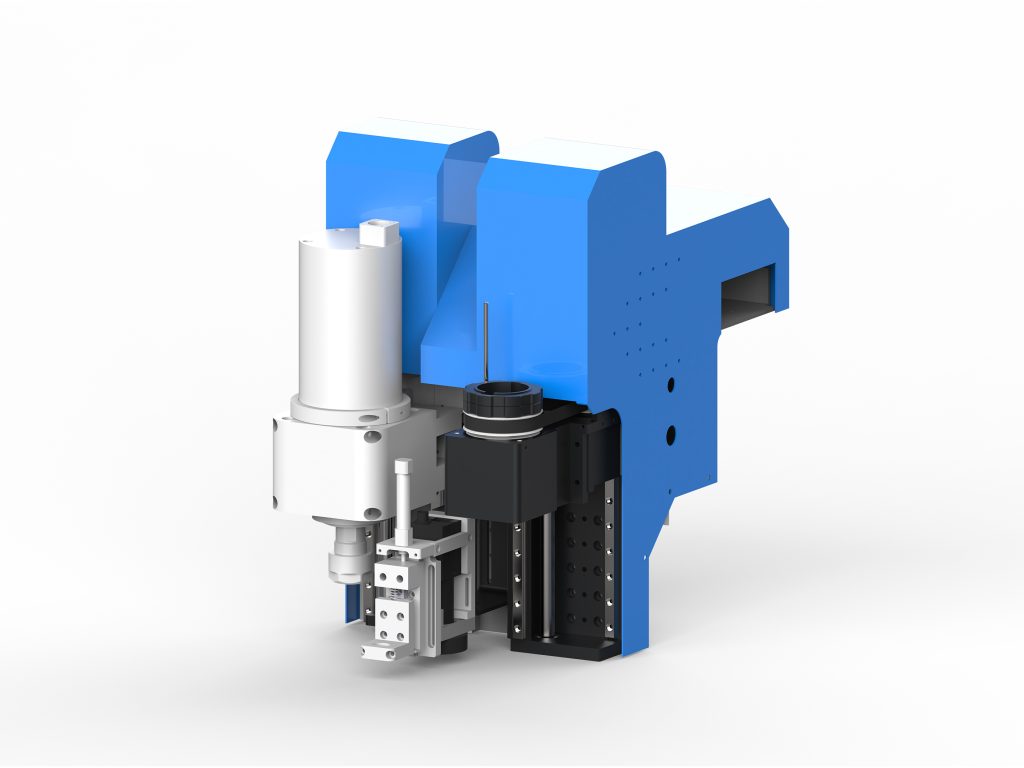
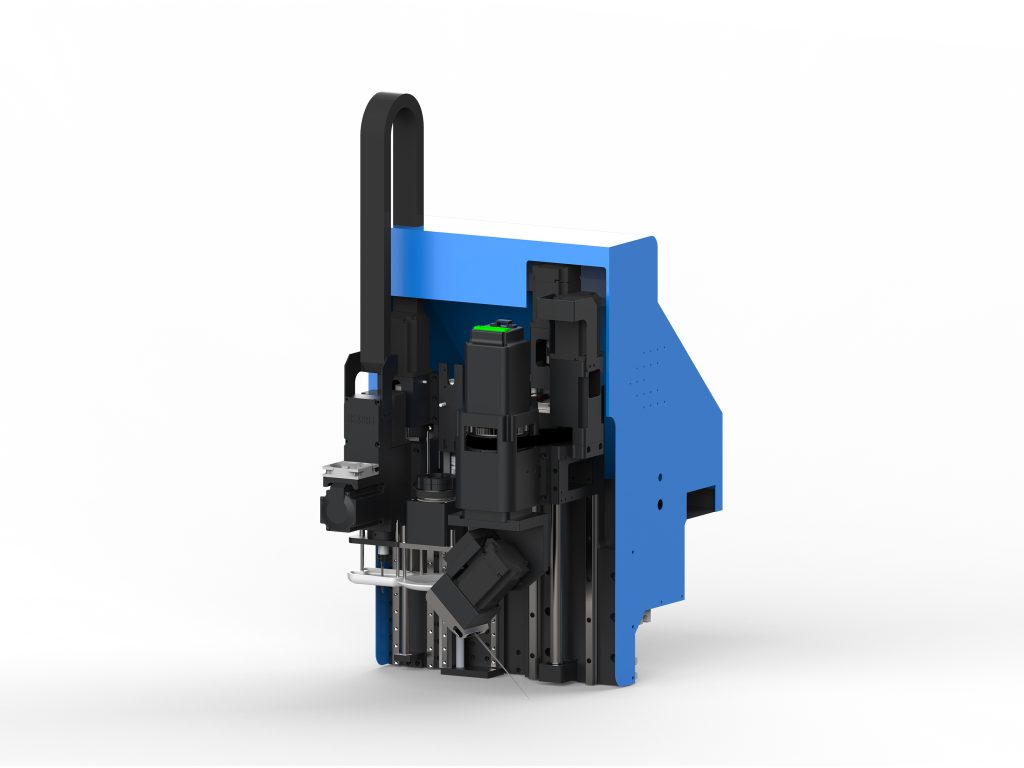
- Máquina de corte con múltiples cabezales de herramientas: integra cuchilla oscilante, rueda de hendido, pluma de dibujo, cuchilla en V, etc., y puede completar en una sola pasada corte, hendido y marcado, adecuada para la fabricación de cajas de muestra complejas.
Al seleccionar, se debe considerar el tipo de material, el espesor y la demanda de producción. Por ejemplo, si se procesa con frecuencia cartón corrugado de siete capas (espesor aproximado de 7-10 mm), se debe elegir un modelo con potencia de cuchilla oscilante ≥500 W y velocidad de corte ≥800 mm/s; si predomina el corrugado de una sola capa, un modelo de cuchilla de arrastre es suficiente y el costo de inversión puede reducirse en un 30%-40%.
II. Interpretación de los parámetros clave de rendimiento
Al comprar una máquina de corte de muestras de cartón corrugado, los siguientes parámetros afectan directamente el resultado de uso:
- Área de corte efectiva: las especificaciones comunes son 1300×1000 mm, 1600×1200 mm, 2500×1600 mm. Seleccione según las dimensiones desplegadas de las cajas de muestra habituales; se recomienda reservar un margen del 10%-20%. Por ejemplo, si la dimensión máxima desplegada es 1200×900 mm, basta con un modelo de 1300×1000 mm.
- Precisión de corte: normalmente se expresa mediante la precisión de reposicionamiento repetido; los modelos de alta calidad alcanzan ±0,1 mm. Una precisión insuficiente provoca el desalineamiento entre la línea de hendido y la línea de corte, afectando la formación de la caja de muestra.
- Velocidad de corte: la velocidad en vacío y la velocidad de corte se indican por separado. Al cortar cartón corrugado con cuchilla oscilante, la velocidad real de corte es de aproximadamente 500-1200 mm/s; una velocidad demasiado alta provoca rebabas en el borde.
- Potencia de sujeción por vacío: garantiza que el cartón quede firmemente fijado durante el corte. Para una mesa de 1600×1200 mm, se recomienda una potencia de bomba de vacío ≥2,2 kW y una fuerza de sujeción ≥18 kPa.
- Número de cabezales de herramientas: configurar al menos tres herramientas: cuchilla oscilante, rueda de hendido y pluma de dibujo, para reducir el tiempo de cambio manual de herramientas. Los modelos de gama alta pueden configurar más de 8 cabezales de herramientas.
III. Flujo de operación y técnicas prácticas
1. Preparación de archivos y maquetación
Utilice CAD o software de diseño de cajas (como ArtiosCAD, Impact) para dibujar el plano del troquel y exportarlo en formato DXF o PDF. Al maquetar, tenga en cuenta:
- Colocar las líneas de corte y las líneas de hendido en capas separadas para facilitar su identificación por el equipo.
- La separación entre cajas de muestra adyacentes debe ser ≥10 mm para evitar interferencias de corte.
- Añadir marcas de posicionamiento (como líneas en cruz) para facilitar la verificación posterior.
2. Colocación del material y sujeción por vacío
Extienda el cartón corrugado sobre la mesa, active la sujeción por vacío y asegúrese de que el cartón quede completamente adherido. Para cartón alabeado, puede usar ruedas de presión como ayuda para la fijación. Tenga en cuenta la dirección de la fibra del cartón: la dirección del corrugado suele ser perpendicular a la línea de hendido para garantizar la resistencia del plegado.
3. Configuración de herramientas y parámetros
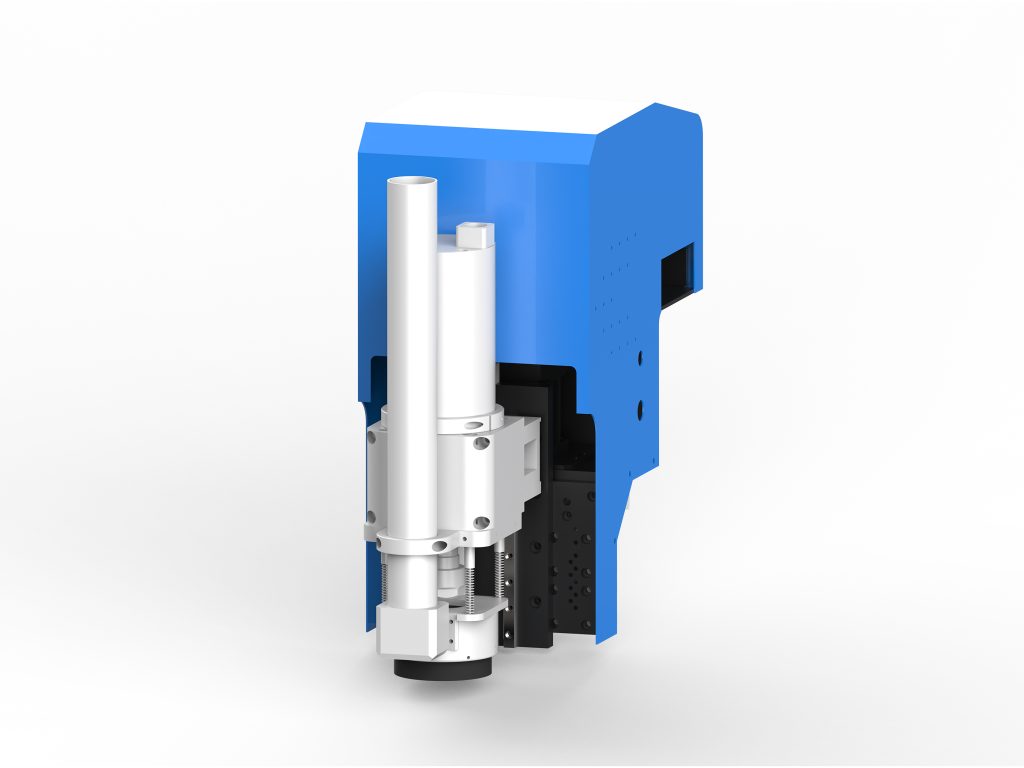
Ajuste la longitud de salida de la punta de la cuchilla según el espesor del cartón:
- Corrugado de tres capas (espesor aproximado de 3-4 mm): salida de la punta de 1,5-2 mm, frecuencia de vibración de 4000-5000 veces/minuto.
- Corrugado de cinco capas (espesor aproximado de 5-7 mm): salida de la punta de 2,5-3 mm, frecuencia de vibración de 5000-6000 veces/minuto, velocidad de corte reducida a 600-800 mm/s.
- Corrugado de siete capas (espesor aproximado de 8-10 mm): salida de la punta de 3,5-4 mm, frecuencia de vibración de 6000-7000 veces/minuto; se recomienda cortar en dos pasadas, con una profundidad no superior a 5 mm por pasada.
La profundidad de hendido debe ajustarse según el espesor del cartón, generalmente del 20%-30% del espesor del cartón. Si es demasiado profunda, dañará el corrugado; si es demasiado superficial, el plegado quedará desalineado.
4. Corte de prueba y confirmación de la primera pieza
Antes del corte formal, realice un corte de prueba con material de desecho y compruebe:
- Si el borde de corte es liso, sin rebabas ni desgarros.
- Si la línea de hendido es clara y no presenta grietas tras el plegado.
- Si la precisión dimensional está dentro de ±0,5 mm (tolerancia permitida para cajas de muestra).
Tras confirmar que todo es correcto, proceda al prototipado en serie.
IV. Problemas comunes y soluciones
- Rebabas en el borde de corte: compruebe si la cuchilla está desgastada (se recomienda cambiarla cada 200-300 metros cuadrados de corte) o reduzca la velocidad de corte en un 10%-20%.
- Desviación de la línea de hendido: compruebe la calibración del cabezal de herramientas para asegurar que la rueda de hendido y la cuchilla oscilante estén en el mismo sistema de coordenadas; o verifique si el cartón se ha deslizado.
- El cartón no se corta completamente: aumente la longitud de salida de la punta de la cuchilla o incremente la frecuencia de vibración; para cartón grueso, puede realizar corte por capas.
- Sujeción por vacío insuficiente: limpie los orificios de sujeción de la mesa, compruebe si hay fugas en el circuito de vacío o sustituya el filtro de la bomba de vacío.
V. Recomendaciones de mantenimiento y conservación
El mantenimiento periódico prolonga la vida útil del equipo y mantiene la precisión:
- Diario: limpiar la mesa, las guías y los cabezales de herramientas, eliminando los restos de papel.
- Semanal: comprobar el desgaste de la cuchilla, limpiar el filtro de la bomba de vacío, lubricar las guías (con grasa de litio).
- Mensual: calibrar la posición del cabezal de herramientas, comprobar la tensión de las correas, probar la presión de sujeción por vacío.
- Trimestral: sustituir las cuchillas y ruedas de hendido con desgaste severo, comprobar las conexiones eléctricas.
Se recomienda establecer un registro de mantenimiento que documente los ciclos de cambio de cuchillas y los datos de calibración para facilitar el seguimiento del estado del equipo.
VI. Lista de verificación para la compra
Al adquirir una máquina de corte de muestras de cartón corrugado, puede evaluarla según la siguiente lista:
- ¿La dimensión máxima de corte satisface las necesidades actuales y de los próximos 1-2 años?
- ¿Admite el espesor de material requerido (por ejemplo, corrugado de siete capas)?
- ¿La configuración de cabezales de herramientas incluye cuchilla oscilante, rueda de hendido y pluma de dibujo?
- ¿Es suficiente la potencia de sujeción por vacío (≥2,2 kW)?
- ¿El software es compatible con los formatos de diseño habituales (DXF, PDF, AI)?
- ¿Son oportunos el tiempo de respuesta del servicio posventa y el suministro de repuestos?
Se recomienda solicitar al proveedor una prueba de corte con una máquina de muestra, utilizando el cartón habitual de la propia empresa para evaluar el efecto y la eficiencia del corte.
Conclusión
La máquina de corte de muestras de cartón corrugado es una herramienta clave para mejorar la eficiencia del prototipado de embalajes. Mediante una selección razonable, una operación normalizada y un mantenimiento periódico, el ciclo de prototipado puede reducirse de varios días a unas pocas horas, garantizando al mismo tiempo la calidad de las cajas de muestra. Esperamos que esta guía le resulte de ayuda práctica para la selección y el uso de su equipo.