
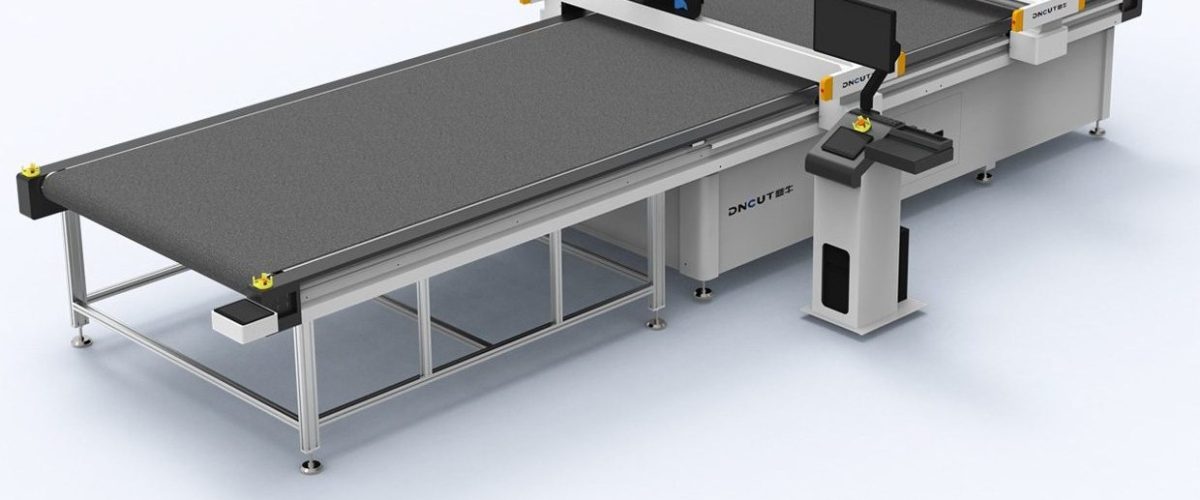
碳纤维裁剪的挑战与设备选型要点
碳纤维复合材料因其高强度、轻量化的特性,在航空航天、汽车、体育器材等领域应用广泛。然而,碳纤维的裁剪却面临诸多挑战:材料脆性大、易产生毛边和分层,切割过程中产生的粉尘具有导电性且对人体有害。因此,选择合适的碳纤维裁剪机至关重要。本文将深入探讨碳纤维裁剪机的选型要点、关键参数以及实际操作中的工艺优化。
碳纤维裁剪的主要方式对比
目前,碳纤维裁剪主要采用机械切割(如振动刀、圆刀)、激光切割、超声波切割和水刀切割等方式。不同方式各有优劣,适用于不同的生产场景。
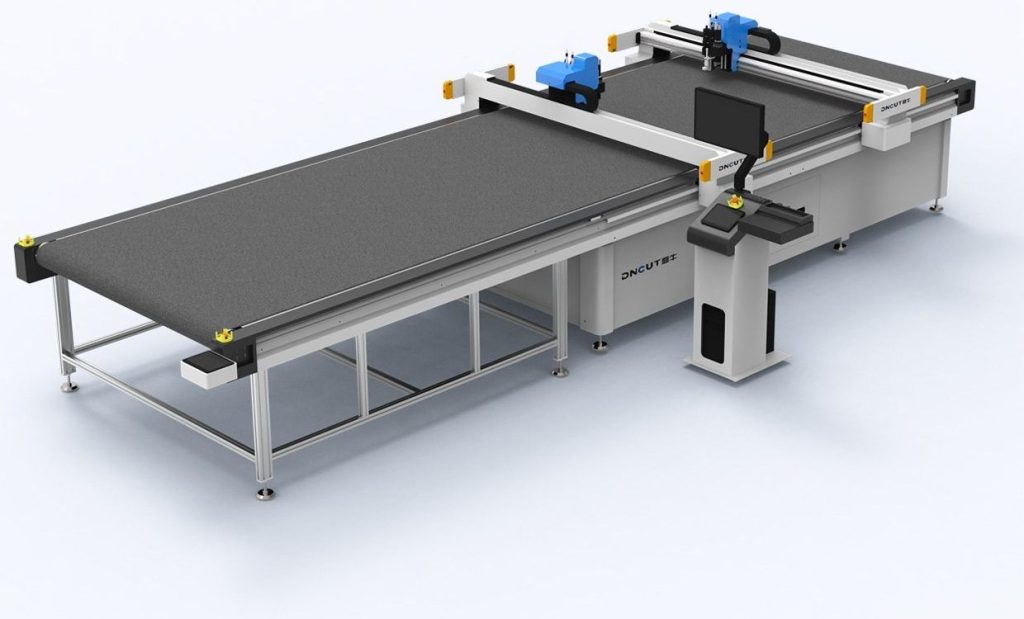
- 振动刀切割:通过高频振动刀片进行切割,切口整齐,无热影响区,适合多层碳纤维预浸料和固化薄板的裁剪。切割速度可达60-120米/分钟,精度±0.1mm。
- 激光切割:切割速度快,热影响区小,但会产生有害气体和烟尘,且对厚板切割能力有限,边缘可能出现碳化。适用于薄层碳纤维布的精细切割。
- 超声波切割:利用超声波振动减少切割阻力,切口光滑,无毛边,特别适合芳纶和碳纤维混编材料。但设备成本较高,切割厚度受限。
- 水刀切割:冷切割过程,无热损伤,可切割厚板,但切割速度慢,且需要处理废水。适用于厚碳纤维板的切割。
综合考虑效率、精度和环保因素,振动刀裁剪机在碳纤维预浸料和薄板裁剪中应用最为广泛。以下将重点介绍振动刀碳纤维裁剪机的选型与工艺。
碳纤维裁剪机关键参数解析
选择碳纤维裁剪机时,需重点关注以下参数:
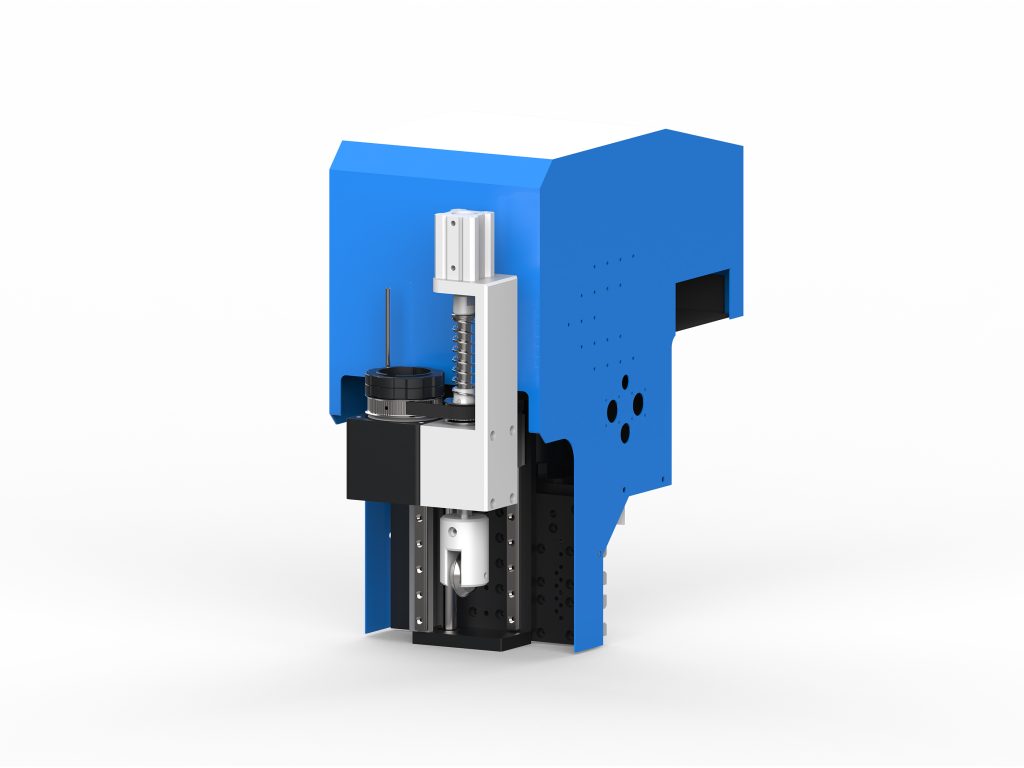
- 切割精度:通常要求±0.1mm以内,高精度机型可达±0.05mm。精度直接影响后续铺层和装配质量。
- 切割速度:根据材料厚度和层数调整,一般单层预浸料切割速度可达80-120m/min,多层(如10层)时需降低至20-40m/min以保证切口质量。
- 最大切割厚度:振动刀机型通常可切割0.1-10mm的碳纤维板,具体取决于刀片类型和振动频率。
- 工作台面尺寸:根据生产需求选择,常见规格有1600mm×2500mm、2000mm×3000mm等,大幅面可定制。
- 除尘系统:碳纤维粉尘导电且有害,必须配备高效除尘装置,建议采用下吸式+上吸式组合,过滤精度达到0.3μm以上。
- 控制系统:应具备CAD/CAM软件接口,支持常见格式(DXF、DWG等),具备自动排版、路径优化功能。
振动刀切割碳纤维的工艺优化
振动刀切割碳纤维时,工艺参数的选择直接影响切口质量和刀具寿命。以下是一些实用建议:
- 刀片选择:推荐使用硬质合金或金刚石涂层刀片,锋利且耐磨。对于预浸料,可使用波浪刃刀片以减少纤维拉扯。
- 振动频率:通常设置在2000-5000次/分钟,频率越高切口越光滑,但过高会导致刀片发热。建议从3000次/分钟开始调试。
- 进给速度:根据材料厚度调整,薄料可高速(80-100m/min),厚料需降速(20-40m/min)。进给速度过快会导致切口毛边,过慢则效率低下。
- 切割压力:保持恒定压力,避免压力过大导致材料分层。建议使用气动或伺服控制压力系统。
- 多层切割策略:切割多层预浸料时,建议采用“下刀深度递增”方式,每层切割深度略大于材料厚度,避免层间粘连。
除尘与安全防护
碳纤维粉尘是导电的,可能引起电气短路,且吸入对人体有害。因此,裁剪机必须配备可靠的除尘系统。建议:
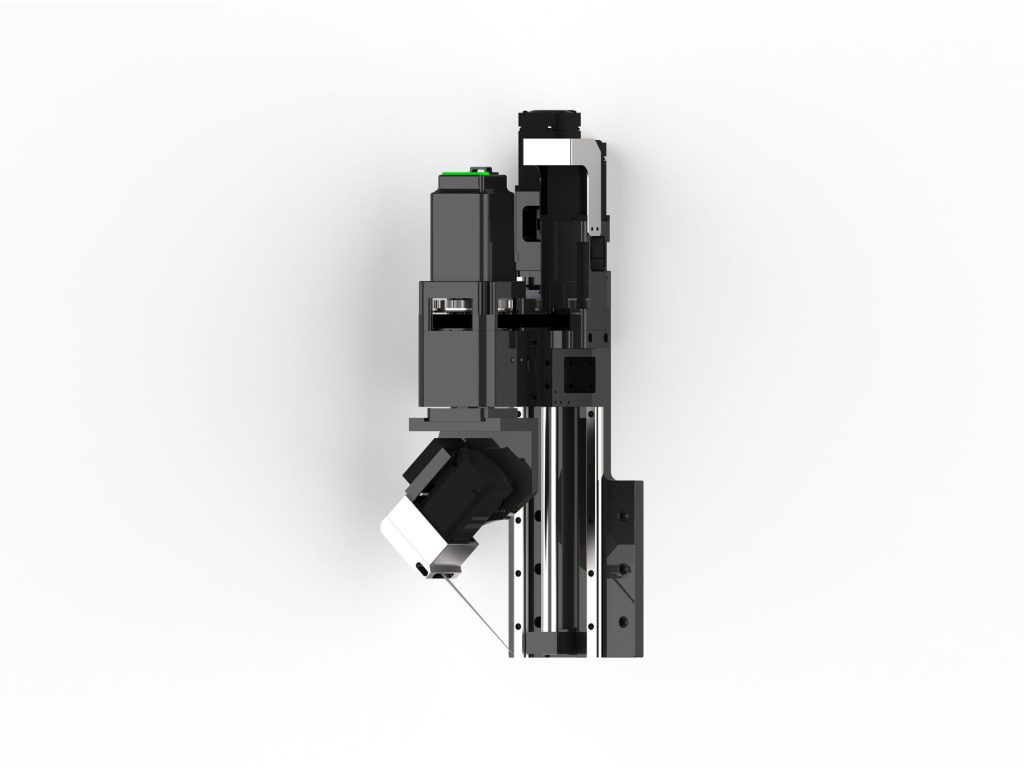
- 采用下吸式工作台,吸力≥2000Pa,确保粉尘及时排出。
- 在切割头附近增加上吸式吸尘罩,形成双重防护。
- 除尘系统应配备防静电滤筒,过滤效率≥99.9%。
- 操作人员需佩戴防尘口罩和防静电服。
- 设备接地良好,防止静电积聚。
设备维护与刀具管理
碳纤维裁剪机的维护重点在于刀具和除尘系统:
- 每班次检查刀片磨损情况,及时更换。金刚石涂层刀片寿命约200-300小时,硬质合金刀片约50-100小时。
- 定期清理除尘滤筒,建议每500小时更换一次。
- 检查导轨和传动部件,每月润滑一次。
- 校准切割精度,每季度一次。
实际应用案例
某航空复材厂采用振动刀裁剪机切割碳纤维预浸料,材料为T300级,单层厚度0.125mm,每层切割8层。通过优化参数:振动频率3500次/分钟,进给速度35m/min,刀片为金刚石涂层波浪刃,切割精度达到±0.08mm,切口无毛边,效率比手工裁剪提升5倍。除尘系统采用下吸+上吸,工作区域粉尘浓度低于0.1mg/m³,符合职业健康标准。
总结
碳纤维裁剪机的选型需综合考虑切割精度、速度、除尘和安全等因素。振动刀裁剪机因其高精度、无热影响和适应多层切割的特点,成为碳纤维预浸料和薄板裁剪的首选。通过优化工艺参数和加强维护,可显著提升裁剪质量和生产效率。在选购时,建议实地试切,验证设备对特定碳纤维材料的适应性。