
一、布料裁床的核心价值与选型逻辑
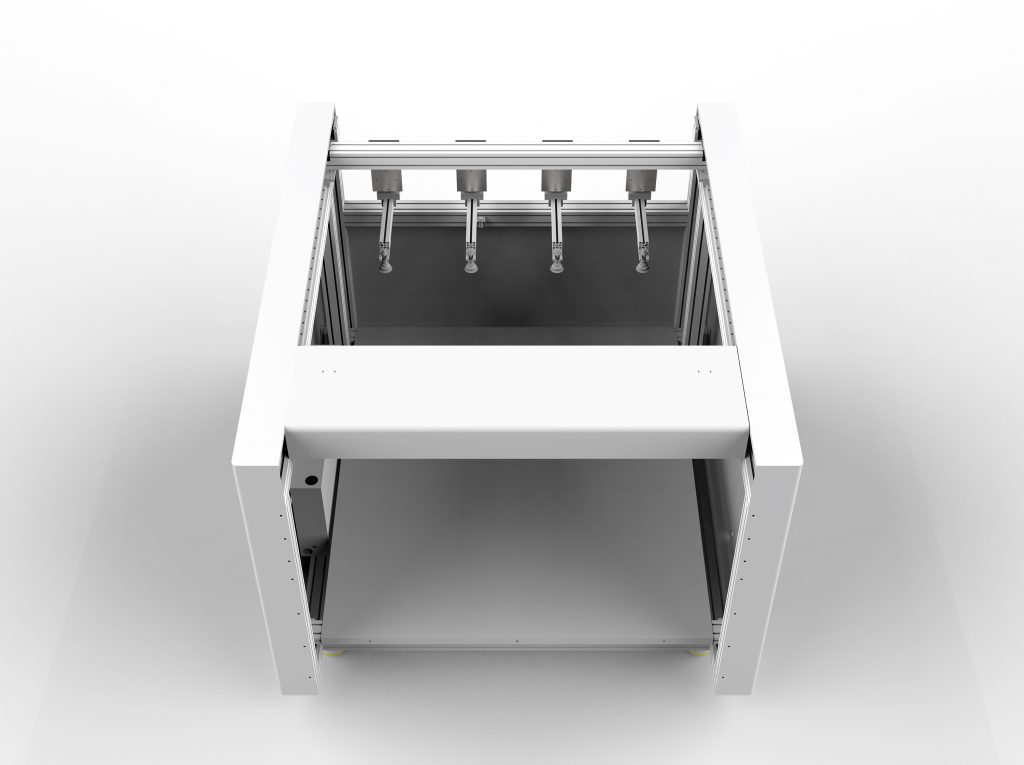
布料裁床是服装、家纺、汽车内饰等行业实现自动化裁剪的关键设备。与传统手工裁剪相比,数控裁床可将裁剪精度控制在±0.1mm以内,材料利用率提升5%-15%,尤其适合大批量、多图层、复杂花型的生产场景。选型时需重点评估三个维度:裁剪精度(重复定位精度、刀缝补偿能力)、生产效率(最大裁剪速度、加速度、换刀时间)、材料适应性(支持的面料类型、厚度范围、是否需真空吸附)。
1.1 精度参数解读
精度是布料裁床的核心指标。常见参数包括:
- 重复定位精度:通常为±0.05mm,高精度机型可达±0.02mm。
- 切割精度:受刀片宽度、刀缝补偿算法影响,一般标注±0.1mm。实际裁剪中,弹性面料(如针织布)的精度会因回弹而下降,需通过真空吸附固定。
- 刀缝补偿:系统根据刀片厚度自动偏移路径,确保成品尺寸准确。选购时需确认软件是否支持动态补偿。
1.2 效率参数解读
效率直接关乎产能。关键参数:
- 最大裁剪速度:常见为60-120m/min,高速机型可达180m/min,但需注意加速度匹配(通常为0.5-1.5G),否则实际效率打折扣。
- 换刀时间:自动换刀系统可将时间控制在10秒内,减少停机。
- 裁剪层数:真空吸附式裁床可裁剪10-100层布料(取决于面料厚度和透气性),层数越多,单件成本越低。
1.3 材料适应性
不同面料对裁床的要求差异显著:
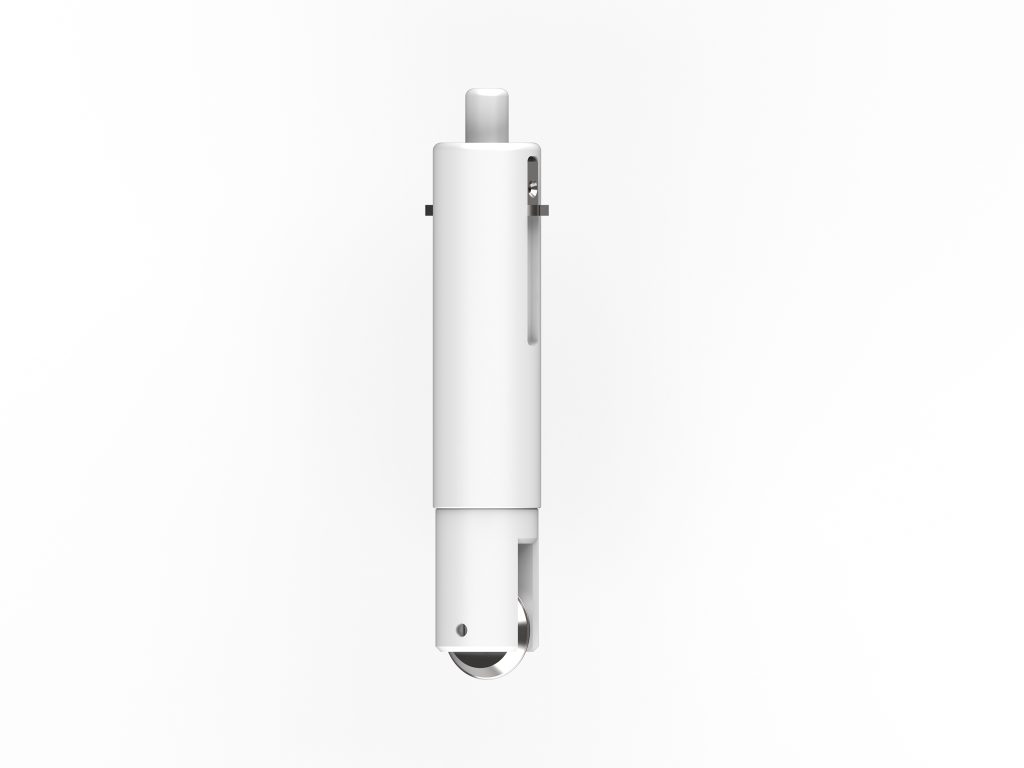
- 梭织布(棉、麻、化纤):常规振动刀即可,注意刀片角度(通常为20°-30°)和锋利度。
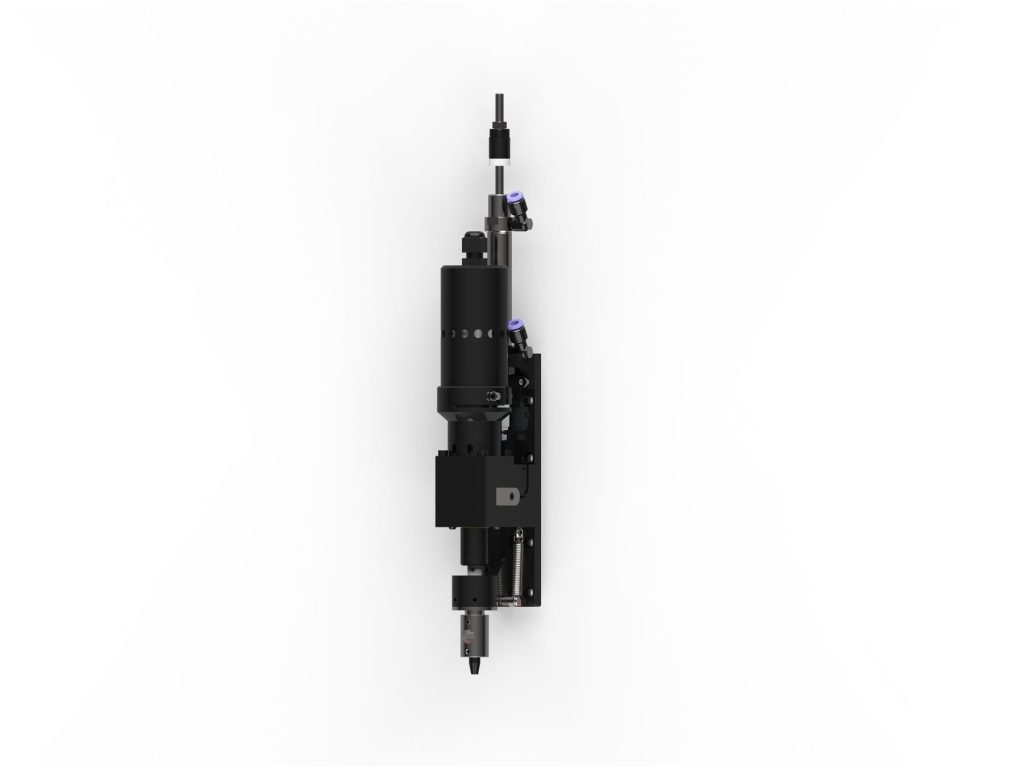
- 针织布:需配备圆刀或超声波切割,避免拉伸变形;真空吸附压力建议≥0.6MPa。
- 复合材料(汽车内饰、碳纤维):需大功率电机和特殊涂层刀片,切割速度降低20%-30%。
- 皮革:建议使用气动刀或激光(但激光有焦边问题),振动刀需配备冷却系统。
二、操作技巧与参数设置
正确的操作可显著延长刀片寿命并保证裁剪质量。以下为实战经验总结:
2.1 刀片选择与更换
刀片角度需匹配材料:20°刀片适合薄型面料(如衬衫布),切割阻力小;30°刀片适合中厚面料(如牛仔布);45°刀片用于厚重材料(如毛毡)。更换周期视使用频率而定,一般连续裁剪8-12小时后需检查刃口,磨损后及时更换,否则会导致切口毛糙、尺寸超差。
2.2 真空吸附与裁剪层数
真空吸附是固定多层布料的关键。建议:
- 吸附压力设置为0.5-0.7MPa,压力过低会导致布料移动,过高则可能压痕。
- 裁剪层数不超过设备标称值的80%,例如标称100层,实际建议80层以内,以保证底层精度。
- 对于透气性强的面料(如网眼布),需在底部加垫一层薄膜以增强吸附效果。
2.3 裁剪路径优化
合理的路径规划可减少空行程。建议:
- 采用共边裁剪:相邻裁片共享切割线,节省材料并减少切割长度。
- 设置优先顺序:先内孔后外轮廓,避免裁片移位。
- 对于弹性面料,降低切割速度至常规值的70%,并增加过切(overcut)0.5-1mm,确保切口整齐。
2.4 常见问题与对策
- 切口起毛:刀片钝化或速度过快。对策:更换刀片,降低速度10%-20%。
- 尺寸偏差:刀缝补偿未开启或吸附不牢。对策:校准刀缝参数,检查真空压力。
- 布料熔边:切割化纤时速度过高导致摩擦生热。对策:降低速度至80m/min以下,或使用超声波切割。
三、维护保养与成本控制
定期维护是保障裁床稳定运行的基础。建议执行以下计划:
- 每日:清洁台面、检查刀片磨损、清理真空过滤器。
- 每周:润滑导轨和丝杠(使用锂基脂),检查皮带张力。
- 每月:校准原点传感器,检查电气连接,测试急停功能。
- 每年:更换真空泵油,全面校准精度。
成本控制方面,刀片是主要耗材,约占维护成本的60%。通过优化裁剪参数(如降低速度、使用合适角度)可延长刀片寿命20%-30%。此外,采用排版软件优化面料利用率,可将废料率从8%降至5%以下。
四、选型建议与总结
选购布料裁床时,建议按以下步骤决策:
- 明确需求:面料类型、最大裁剪层数、精度要求、产能目标。
- 现场试裁:携带实际面料测试切割效果,检查切口质量、精度和效率。
- 考察软件:排版软件是否易用、是否支持常见格式(DXF、PLT)、是否具备自动优化功能。
- 评估服务:供应商的安装培训、售后响应时间、备件供应能力。
总之,布料裁床的选型需兼顾精度、效率和材料适应性,操作中注重参数匹配与定期维护,才能最大化投资回报。希望本指南能为您的采购与生产提供切实参考。