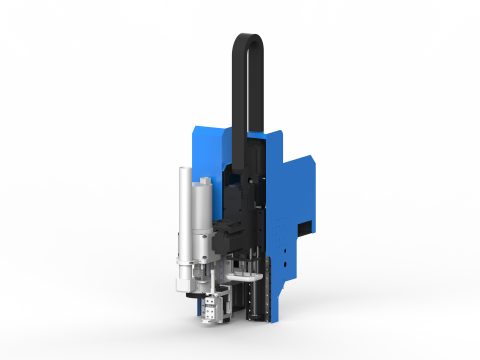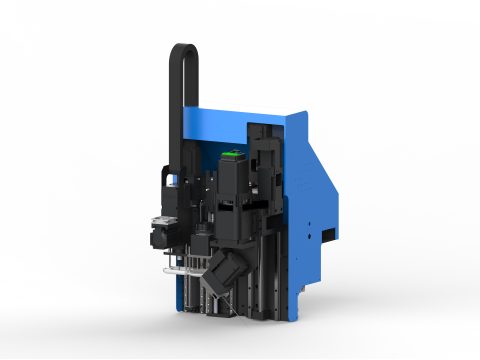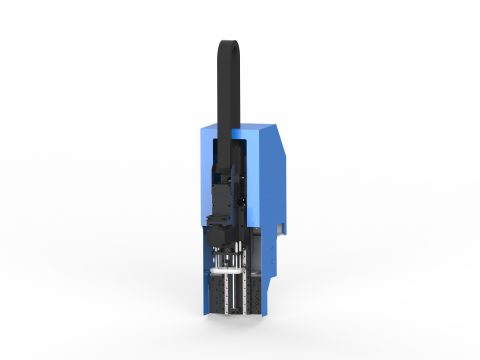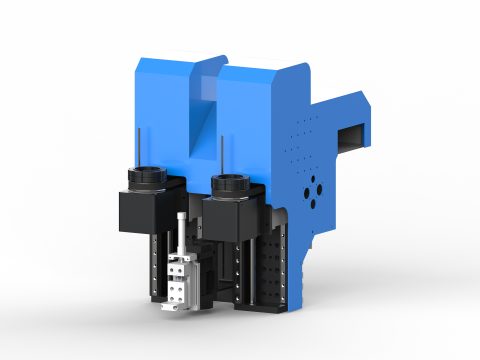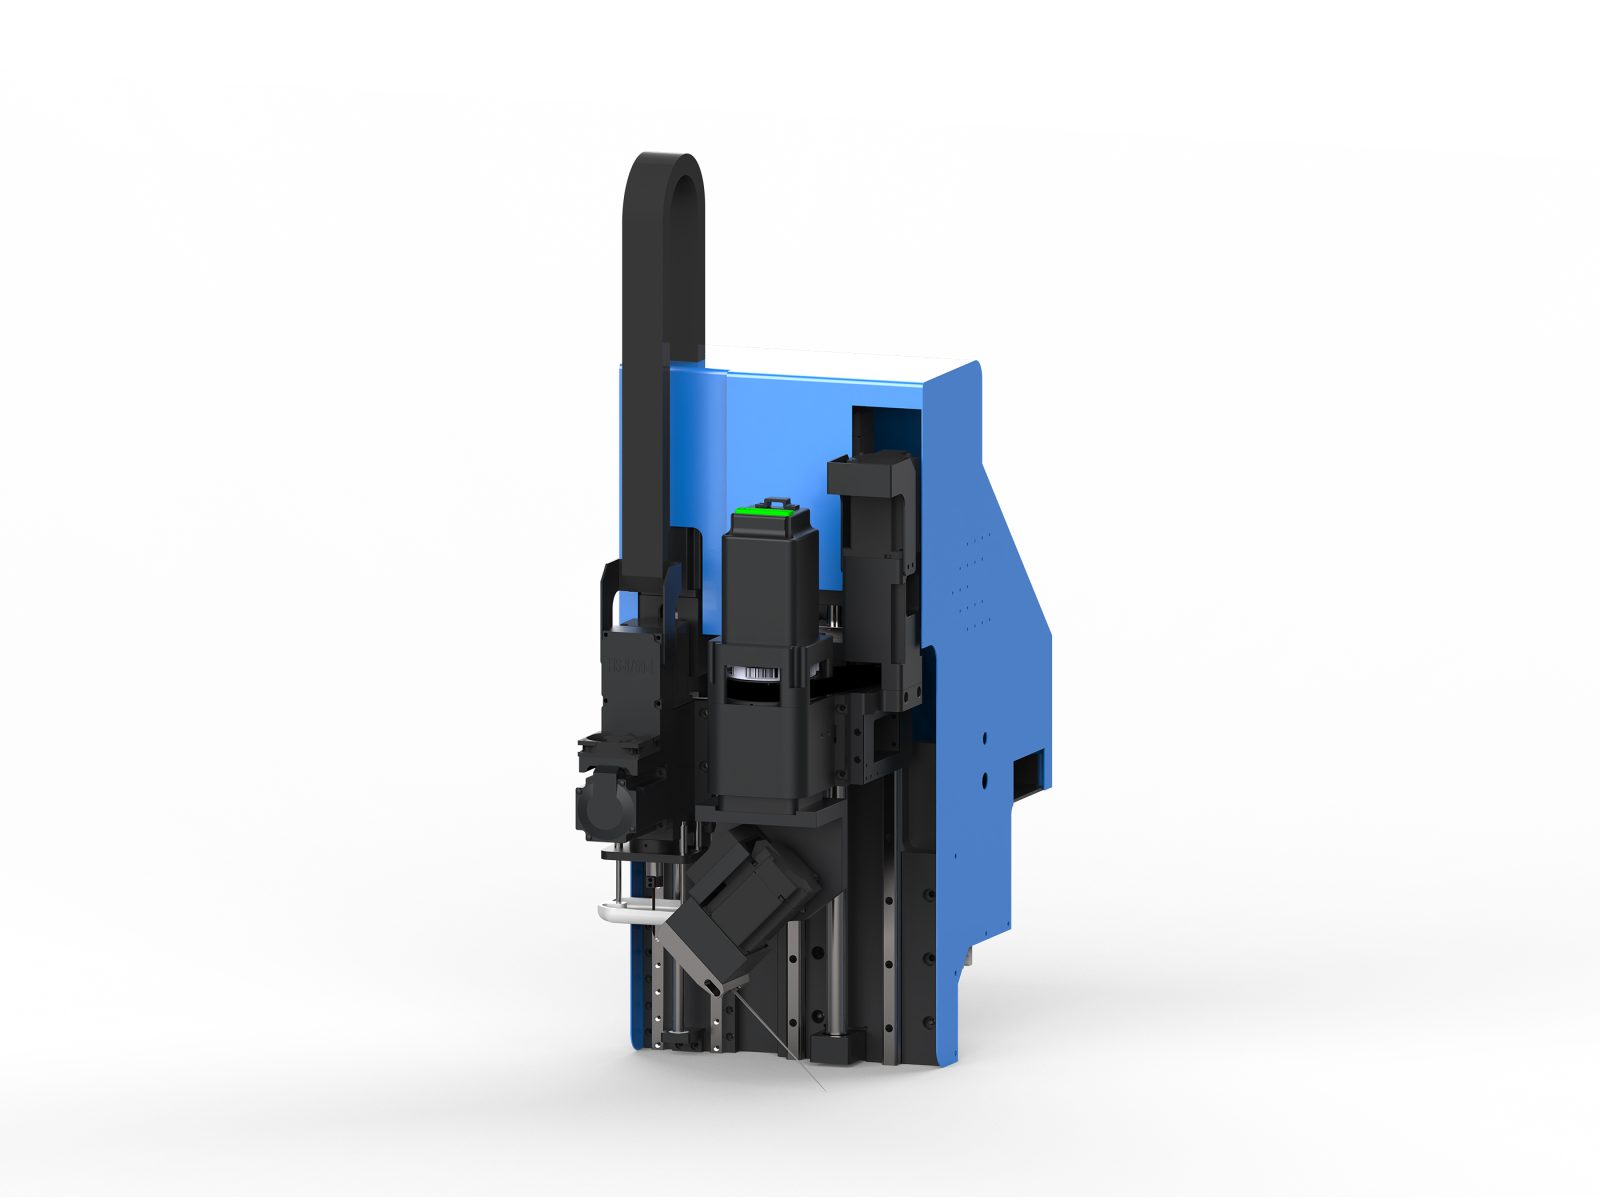
DF-H model başlık kombinasyonu, esnek malzemelerin hassas işlenmesine yönelik çift servo kesici takım konfigürasyon çözümüdür; entegre servo titreşimli bıçak ve servo eğik kesim bıçağı olmak üzere iki ana çekirdek modülden oluşur ve proses gereksinimlerine göre bıçak yuvası, yuvarlak zımba, iş mili, CCD görsel bileşenleri ve mürekkep püskürtme kafası gibi modüllerle birleştirilebilir. Bu kombinasyon, aynı iş parçası üzerinde hem kontur kesiminin hem de pah veya birleştirme eğim yüzeyinin gerekli olduğu işleme senaryolarına yöneliktir; iki servo kesici takımın otomatik olarak değiştirilmesiyle takım değiştirme ve ikincil bağlama azaltılır, EVA ambalaj iç astarları, sünger ürünleri ve benzeri ürünlerin şekillendirme hassasiyeti ve birleştirme uyumu artırılır.
Temel Özellikler
- Çift servo kesici takım otomatik değişimi: Titreşimli bıçak ve eğik kesim bıçağı servo ile tahrik edilir, program komutlarına göre otomatik olarak takım değiştirilir; kontur kesimi ve eğim yüzeyi işleme tek bir bağlama içinde sürekli olarak tamamlanabilir.
- Servo salınımlı bıçakla yumuşak malzeme kesimi: EVA, sünger, köpük gibi yumuşak malzemelerin kontur kesimine uygundur; kesim kenarı düzgündür ve esnek malzemelere iyi uyum sağlar.
- Servo eğik bıçakla pah ve birleşim yeri işleme: Kalın malzemelerde pah ve birleştirme eğimi işleyebilir; açı ve derinlik programa göre kontrol edilir, sonraki birleştirme için tutarlı bir temas yüzeyi sağlar.
- Modüler kafa kombinasyonu: Bıçak yuvası, yuvarlak zımba, iş mili, CCD görsel bileşenleri, inkjet kafası gibi modüller ihtiyaca göre birleştirilebilir; delme, frezeleme, görsel konumlandırma ve işaretleme gibi işlemler birlikte yürütülebilir.
- CCD ve inkjet isteğe bağlı ekipman: CCD görsel bileşeni ile kontur tanıma ve konumlandırmalı kesim gerçekleştirilebilir, inkjet kafası ile işaretleme ve izlenebilirlik tamamlanarak manuel hizalama azaltılır.
Uygun Malzemeler ve Sektörler
Bu kombinasyon EVA, sünger, köpük, inci köpüğü gibi yumuşak ve yarı sert malzemelerin kesimi ve eğimli yüzey şekillendirmesi için uygundur; tipik olarak ambalaj iç astarı, tampon ped, sünger ürünleri, spor koruyucu ekipman, ayakkabı taban ara katmanı ve teşhir prop’ları gibi sektörlerde kullanılır, özellikle kontur kesimi ile eğimli yüzey birleştirmesi gerektiren özel yapılı parçaların işlenmesi için idealdir.
Seçim ve Ekipman Önerileri
Bu kombinasyonda yer alan entegre servo salınımlı bıçak, servo motor doğrudan tahrikli olup 3500 devir/dakika titreşim frekansı ve 5 mm genliğe sahiptir; büyük genlikli ileri-geri zımbalama kuvveti yüksektir ve deri, sünger, kompozit malzemeler gibi yumuşak malzemelerin kalın kesimleri için uygundur.
Üründe aynı anda dış kontur kesimi ile pah, birleşim eğimi ihtiyaçları varsa ve takım değiştirme ile ikincil bağlamayı azaltmak isteniyorsa, öncelikle DF-H model kafa kombinasyonu düşünülebilir; ağırlıklı olarak tek kontur kesimi yapılıyorsa takım konfigürasyonu basitleştirilebilir. Ekipman tarafında, rulo veya levha besleme sistemi, dizgi kesim yazılımı ve CCD görsel konumlandırma ile birlikte kullanılarak beslemeden tanımaya, kesimden işaretlemeye kadar sürekli bir çalışma akışı oluşturulabilir.
Ana teknik parametreler
- Kafa modeli: DF-H model (kafa kombinasyonu)
- İşleme yüksekliği: 100mm (H serisi büyütülmüş)
- Oscillating knife tipi: Entegre servo oscillating knife
- Titreşim frekansı: 3500 devir/dakika
- Titreşim genliği: 5mm
- Kombinasyon yapılandırması: Entegre servo oscillating knife + servo açılı kesme bıçağı
- Değiştirilebilir modüller: Bıçak yuvası / oscillating knife / servo açılı kesme bıçağı / yuvarlak zımba / mil / CCD görsel bileşeni / mürekkep püskürtme kafası (model desteğine göre isteğe bağlı)
- Servo eğik kesim bıçağı: Titreşim frekansı 3500 devir/dakika, genlik 5mm
- Uygun malzemeler: Kumaş, deri, sünger, EVA, kompozit malzemeler, karton, akrilik, ahşap levha vb. (seçilen modüle göre)
- Uygun işlemler: Kontur kesim, delme, kabartma, kanal açma, frezeleme, görsel konumlandırmalı kesim, mürekkep püskürtmeli işaretleme (seçilen modüle göre)
- Uygun modeller: Dingniu oscillating knife cutting machine serisi (kafa plakası model bazında özel olarak monte edilir)
- Not: Makine kafası, malzeme ve prosese göre özelleştirilmiş kombinasyonlarla yapılandırılabilir; spesifik konfigürasyon seçim planına tabidir
SSS
DF-H makine kafası kombinasyonu hangi malzemeler için uygundur?
EVA, sünger, köpük, inci pamuğu gibi yumuşak ve yarı sert malzemeler için uygundur; tipik olarak ambalaj iç astarı, tampon ped, spor koruyucu ekipman, ayakkabı tabanlığı ve benzeri sektörlerde kullanılır.
Çift servolu bıçaklar otomatik geçişi nasıl gerçekleştirir?
Salınımlı bıçak ve eğik kesim bıçağı servo ile tahrik edilir, program talimatına göre otomatik takım değişimi yapılır, takım değişim süresi yaklaşık 1 saniyedir; tek bir bağlama içinde kontur kesimi ve eğimli yüzey işleme sürekli olarak tamamlanabilir.
Servo eğik kesim bıçağı hangi açıya kadar pah işleyebilir?
Eğimli bıçak açısı programlanabilir şekilde kontrol edilebilir; tipik aralık 0-45°, açı kontrol doğruluğu ±0.5°, derinlik tekrar doğruluğu ±0.1mm olup kalın malzeme pah ve birleşim eğimi ihtiyaçlarını karşılar.
CCD görsel bileşen kombinasyonda ne işe yarar?
CCD görsel bileşen kontur tanıma ve konumlandırmalı kesim sağlar; konumlandırma doğruluğu ±0.05mm olup mürekkep püskürtme kafasıyla birlikte işaretleme ve izlenebilirliği tamamlar, manuel hizalamayı azaltır ve işleme doğruluğunu artırır.
DF-H model kafa kombinasyonu nasıl seçilir?
Üründe aynı anda dış kontur kesimi ile pah ve birleşim eğimi ihtiyaçları varsa ve takım değiştirme ile ikincil bağlama azaltılmak isteniyorsa DF-H modeli öncelikli olarak değerlendirilebilir; ağırlıklı olarak tek kontur kesimi söz konusuysa takım yapılandırması basitleştirilebilir.
İleri okuma
- Yeni enerji araç iç mekân pazarı, salınımlı bıçak kesim talebinin sürekli artmasını sağlıyor
- Dingniu, 25. Çin Uluslararası Deri Fuarı’na başarıyla katıldı, yerinde sözleşmeler kesintisiz devam etti
- Salınımlı bıçak kesim makinesi üreticisi nasıl seçilir: Doğrulanabilir 8 değerlendirme noktası
DF-H model kafa kombinasyonunun temel avantajı, kontur kesimi ile eğimli yüzey işlemeyi tek bir bağlamada birleştirmesidir. Geleneksel işleme yöntemlerinde osilasyonlu bıçak ve eğimli kesim bıçağının ayrı ayrı kullanılması gerekir; çoklu bağlama birikimli hataya yol açar. Çift servolu takımlar ise program komutlarıyla otomatik olarak geçiş yapar ve takım değiştirme süresi yalnızca yaklaşık 1 saniyedir, bu da verimliliği önemli ölçüde artırır. Servo osilasyonlu bıçak, EVA, sünger gibi yumuşak malzemelerde iyi takip kabiliyeti sunar ve kesim kenarı düzgündür; servo eğimli kesim bıçağı ise pah açısını ve derinliğini hassas şekilde kontrol ederek sonraki birleştirme için tutarlı bir temas yüzeyi sağlar. Bu işbirliği, özellikle ambalaj iç astarları, spor koruyucuları gibi özel şekilli yapı elemanları ve eğimli yüzey birleştirmesi gerektiren uygulamalar için uygundur.
Modüler tasarım, DF-H kafa kombinasyonunun bir diğer önemli özelliğidir. Kullanıcılar, proses gereksinimlerine göre bıçak yuvası, dairesel zımba, iş mili, CCD görsel bileşeni ve inkjet kafası gibi modülleri bir araya getirebilir. Örneğin, CCD görsel bileşeni eklenerek kontur tanıma ve konumlandırmalı kesim yapılabilir; konumlandırma hassasiyeti ±0.05mm’ye ulaşır. Inkjet kafası ile işaretleme ve izlenebilirlik sağlanarak manuel hizalama azaltılır. Dairesel zımba delik açma, iş mili ise frezeleme için kullanılır; böylece tek bir ekipman birden fazla işlemi gerçekleştirebilir. Bu esneklik, ekipman yatırımını düşürür ve üretim hattının uyarlanabilirliğini artırır; özellikle çok çeşitli, küçük partili esnek malzeme işleme senaryoları için uygundur.
Seçim yaparken, ürün aynı anda dış kontur kesimi ile pah ve birleşim eğimi gereksinimlerine sahipse ve takım değiştirme ile ikincil bağlamayı azaltmak isteniyorsa, DF-H kafa kombinasyonu ideal seçimdir. Ağırlıklı olarak tek kontur kesimi yapılacaksa, maliyeti düşürmek için takım konfigürasyonu basitleştirilebilir. Ekipman tarafında, rulo veya levha besleme sistemi, yerleşim kesim yazılımı ve CCD görsel konumlandırma ile birlikte kullanılması, beslemeden tanımaya, kesimden işaretlemeye kadar sürekli bir çalışma akışı oluşturulması önerilir. Pratik uygulamalarda, malzeme kalınlığı ve sertliğine göre servo parametreleri ayarlanmalı ve hassasiyeti korumak için takımlar düzenli olarak bakımdan geçirilmelidir. Bu kombinasyon, ambalaj iç astarları, sünger ürünler, ayakkabı tabanlık malzemeleri gibi sektörlerde yaygın olarak kullanılmakta olup, işletmelerin şekillendirme hassasiyetini ve birleştirme uyumunu artırmasına yardımcı olur.