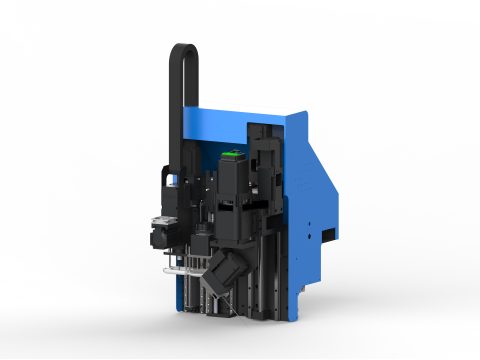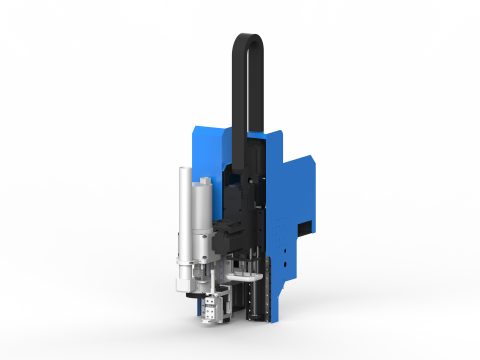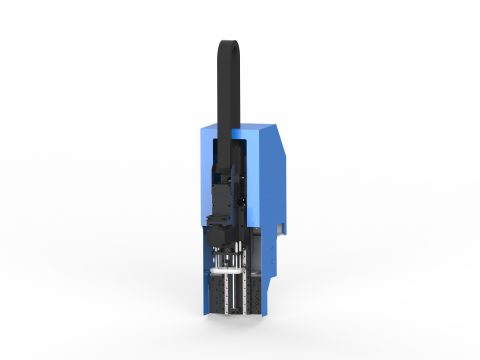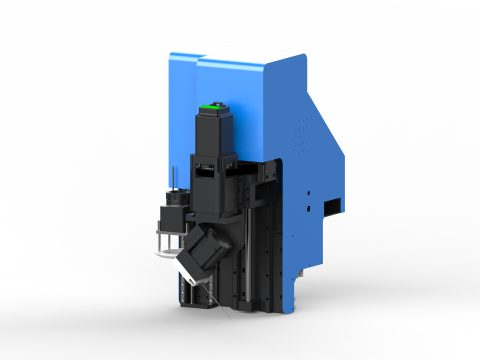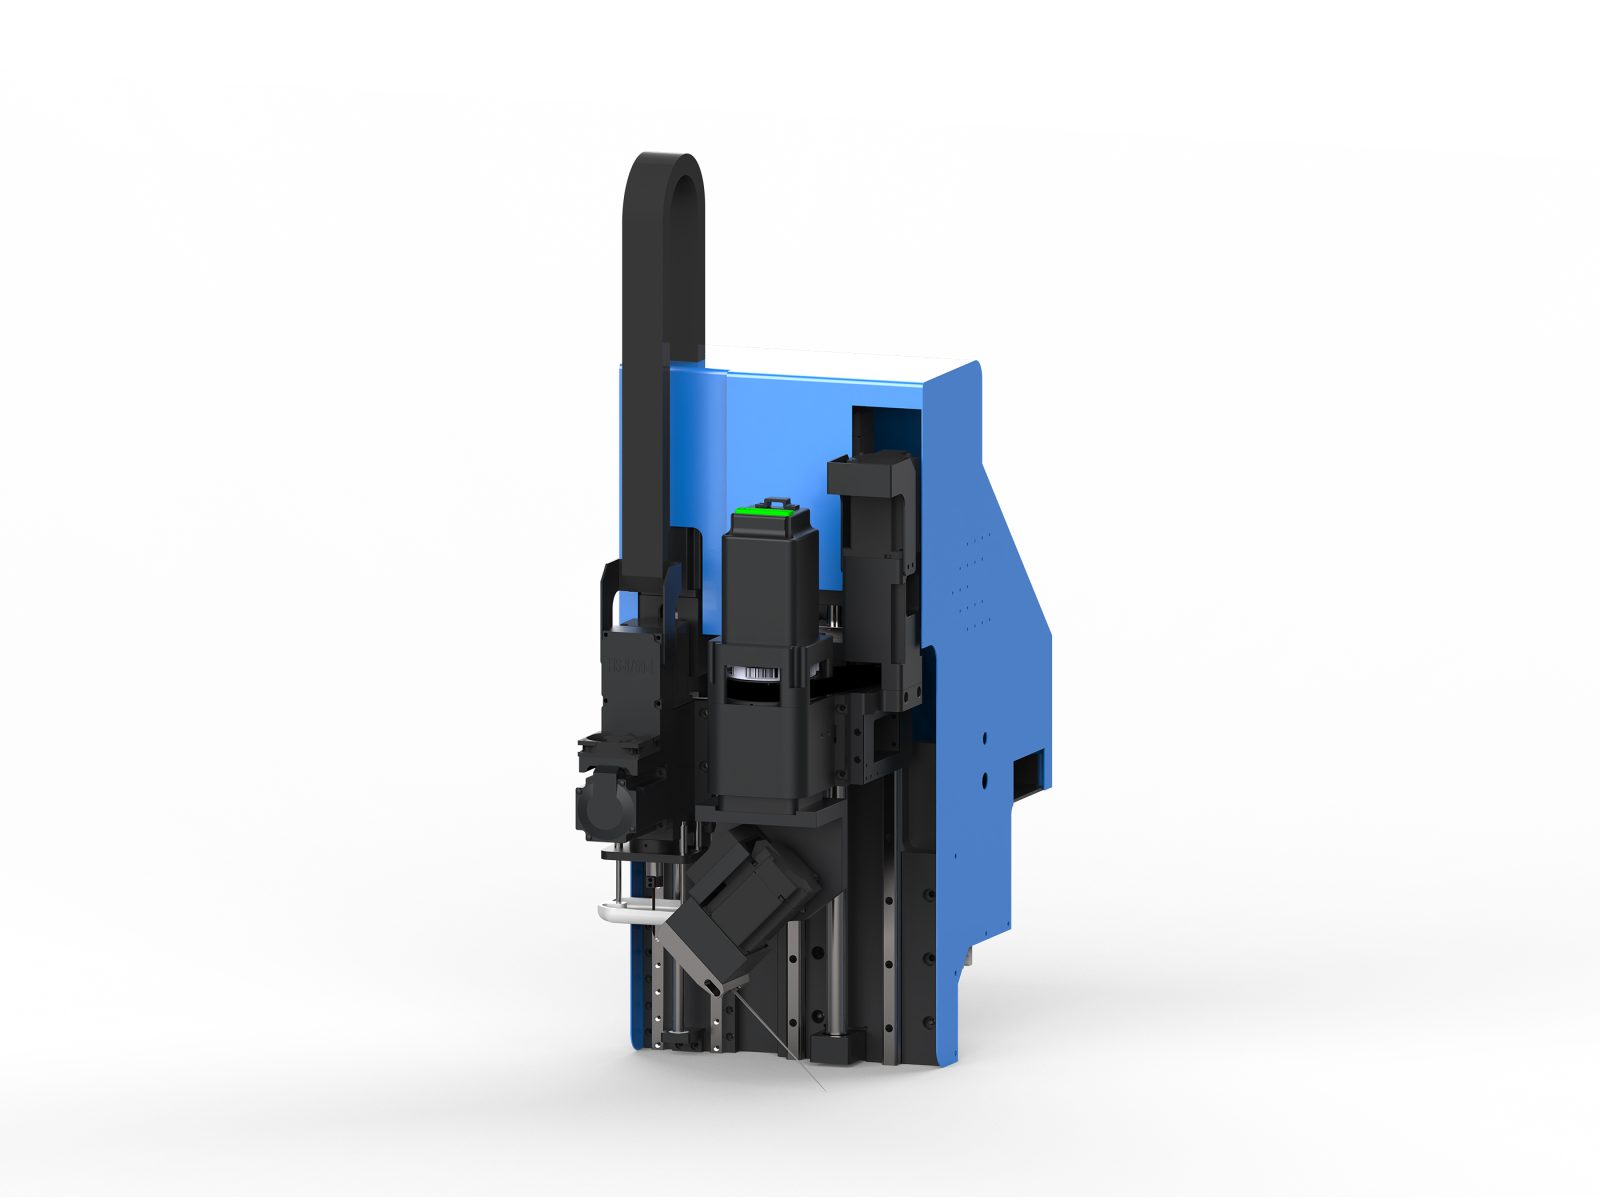
A combinação de cabeçote modelo DF-H é uma solução de configuração de ferramentas de duplo servo orientada para o processamento de precisão de materiais flexíveis, composta por dois módulos centrais: faca oscilante servo integrada e faca de corte oblíquo servo, e pode ser combinada com suporte de ferramenta, perfurador circular, fuso, componente de visão CCD e cabeçote de jato de tinta, entre outros módulos, conforme as necessidades do processo. Esta combinação visa cenários de processamento em que a mesma peça requer tanto corte de contorno quanto chanfro ou bisel de junção, alternando automaticamente entre duas ferramentas servo, reduzindo a troca de ferramentas e a fixação secundária, e melhorando a precisão de conformação e a aderência de junção de produtos como forros internos de embalagem de EVA e artigos de esponja.
Características principais
- Alternância automática de ferramentas de duplo servo: tanto a faca oscilante quanto a faca de corte oblíquo são acionadas por servo, alternando automaticamente conforme instruções do programa, permitindo que o corte de contorno e o processamento de bisel sejam concluídos continuamente em uma única fixação.
- Faca oscilante servo para corte de materiais macios: adequada para corte de contorno de materiais macios como EVA, esponja e espuma, com corte uniforme e boa capacidade de acompanhamento de materiais flexíveis.
- Faca de corte oblíquo servo para chanfros e juntas: pode processar chanfros em materiais espessos e superfícies de emenda, com ângulo e profundidade controlados por programa, proporcionando uma superfície de ajuste consistente para a junção subsequente.
- Combinação modular de cabeçotes: suportes de lâmina, punções circulares, fusos, componentes de visão CCD, cabeçotes de jato de tinta e outros módulos podem ser combinados conforme necessário, abrangendo operações de perfuração, fresagem, posicionamento visual e marcação.
- CCD e impressão jato de tinta opcionais: com o componente de visão CCD, é possível realizar reconhecimento de contorno e corte com posicionamento; com o cabeçote de jato de tinta, é possível realizar marcação e rastreabilidade, reduzindo o alinhamento manual.
Materiais e indústrias aplicáveis
Esta combinação é adequada para o corte e a formação de chanfros em materiais macios e semirrígidos como EVA, espuma, espuma de poliuretano e espuma de polietileno expandido, sendo tipicamente aplicada em indústrias como forros de embalagem, almofadas de amortecimento, produtos de espuma, protetores esportivos, entressolas de calçados e adereços de exposição, especialmente adequada para o processamento de peças estruturais de formas irregulares que exigem corte por contorno e montagem com chanfros.
Recomendações de seleção e configuração
Este conjunto é equipado com uma faca oscilante servo integrada de acionamento direto por motor servo, com frequência de vibração de 3500 rotações/minuto e amplitude de 5mm. A elevada amplitude proporciona uma forte força de corte alternativo, adequada para o corte de materiais espessos e macios como couro, espuma e materiais compósitos.
Quando o produto requer simultaneamente corte de contorno e bisel, chanfro de junta, e se deseja reduzir a troca de ferramentas e a fixação secundária, pode-se dar prioridade ao conjunto de cabeça modelo DF-H; se predominar o corte de contorno único, a configuração de ferramentas pode ser simplificada. Em termos de complementos, pode ser combinado com sistemas de alimentação de rolo ou de chapa, software de corte e nesting e posicionamento visual CCD, formando um fluxo de trabalho contínuo desde a alimentação, identificação, corte até à marcação.
Parâmetros técnicos principais
- Modelo da cabeça: Modelo DF-H (conjunto de cabeça)
- Altura de processamento: 100mm (série H ampliada)
- Tipo de faca oscilante: faca oscilante servo integrada
- Frequência de oscilação: 3500 rpm
- Amplitude: 5mm
- Configuração combinada: faca oscilante servo integrada + faca de corte diagonal servo
- Módulos intercambiáveis: suporte de faca / faca oscilante / faca de corte diagonal servo / perfurador circular / eixo principal / componente de visão CCD / cabeçote de jato de tinta (opcional conforme suporte do modelo)
- Faca de corte oblíquo servo: frequência de vibração 3500 rpm, amplitude 5mm
- Materiais aplicáveis: tecido, couro, espuma, EVA, materiais compostos, papelão, acrílico, madeira, etc. (conforme o módulo selecionado)
- Processos aplicáveis: corte de contorno, perfuração, vinco, ranhura, fresagem, corte com posicionamento visual, marcação por jato de tinta (conforme o módulo selecionado)
- Modelos aplicáveis: série de máquinas de corte com faca oscilante Dingniu (a placa do cabeçote é montada sob medida conforme o modelo)
- Observação: a combinação do cabeçote pode ser personalizada de acordo com o material e o processo; a configuração específica está sujeita ao plano de seleção
FAQ
Para quais materiais é adequada a combinação de cabeçote do modelo DF-H?
Adequada para materiais macios e semirrígidos como EVA, espuma, espuma de poliuretano, EPE, entre outros; tipicamente utilizada em forros internos de embalagens, almofadas de amortecimento, protetores esportivos, entressolas de calçados e outros setores.
Como as facas de duplo servo realizam a troca automática?
Tanto a faca oscilante quanto a faca de corte oblíquo são acionadas por servo, com troca automática de ferramenta conforme comandos do programa; o tempo de troca é de aproximadamente 1 segundo, permitindo concluir continuamente o corte de contorno e o processamento de chanfro em uma única fixação.
Qual é o ângulo máximo de chanfro que a faca de corte oblíquo servo pode processar?
O ângulo da faca de corte em bisel pode ser controlado por programa, com faixa típica de 0-45°, precisão de controle de ângulo de ±0,5°, precisão de repetição de profundidade de ±0,1mm, atendendo às necessidades de chanfro em materiais espessos e superfícies inclinadas de juntas.
Qual é o papel do componente de visão CCD na combinação?
O componente de visão CCD realiza reconhecimento de contorno e corte por posicionamento, com precisão de posicionamento de ±0,05mm, e em conjunto com o cabeçote de jato de tinta completa a marcação e rastreabilidade, reduzindo o alinhamento manual e melhorando a precisão de usinagem.
Como selecionar a combinação de cabeçote modelo DF-H?
Quando o produto apresenta simultaneamente necessidades de corte de contorno externo e chanfro, superfícies inclinadas de juntas, e deseja-se reduzir a troca de ferramentas e a fixação secundária, pode-se priorizar o modelo DF-H; se predominar o corte de contorno único, pode-se simplificar a configuração de ferramentas.
Leitura complementar
- O mercado de interiores de veículos de nova energia impulsiona o crescimento contínuo da demanda por corte com faca oscilante
- Dingniu participou com sucesso da 25ª Exposição Internacional de Couro da China, com assinaturas contínuas no local
- Como escolher um fabricante de máquina de corte com faca oscilante: 8 pontos de julgamento verificáveis
A principal vantagem da combinação de cabeçote da série DF-H reside na integração do corte de contorno e do processamento de chanfro numa única fixação. Os métodos de processamento tradicionais requerem o uso separado da faca oscilante e da faca de corte em bisel, e as múltiplas fixações provocam erros acumulados, enquanto as ferramentas de duplo servo comutam automaticamente através de instruções de programa, com um tempo de troca de ferramenta de apenas cerca de 1 segundo, melhorando significativamente a eficiência. A faca oscilante servo tem boa capacidade de acompanhamento em materiais macios como EVA e espuma, com corte uniforme; a faca de corte em bisel servo controla com precisão o ângulo e a profundidade do chanfro, proporcionando uma superfície de ajuste consistente para a montagem posterior. Este trabalho cooperativo é especialmente adequado para forros de embalagem, equipamentos de proteção desportiva e outros casos que requerem peças estruturais de forma especial e montagem de chanfros.
O design modular é outro grande destaque da combinação de cabeças da série DF-H. Os usuários podem combinar módulos como suportes de lâmina, punções circulares, eixos principais, componentes de visão CCD e cabeças de jato de tinta de acordo com as necessidades do processo. Por exemplo, adicionar componentes de visão CCD permite reconhecimento de contorno e corte com posicionamento, com precisão de posicionamento de ±0,05 mm; combinado com a cabeça de jato de tinta, é possível realizar marcação e rastreabilidade, reduzindo o alinhamento manual. Os punções circulares são usados para perfuração, e o eixo principal para fresagem, permitindo que um único equipamento realize múltiplas etapas de processo. Essa flexibilidade reduz o investimento em equipamentos e aumenta a adaptabilidade da linha de produção, sendo especialmente adequada para cenários de processamento flexível de materiais com múltiplas variedades e pequenos lotes.
Na seleção do modelo, se o produto apresentar simultaneamente necessidades de corte de contorno externo e de bisel de chanfro e junta de topo, e se desejar reduzir a troca de ferramentas e a fixação secundária, a combinação de cabeçote da série DF-H é a escolha ideal. Se o foco for apenas o corte de contorno único, a configuração de ferramentas pode ser simplificada para reduzir custos. Em termos de equipamentos complementares, recomenda-se a utilização conjunta com sistema de alimentação de rolos ou folhas, software de nesting e corte, e posicionamento visual CCD, formando um fluxo contínuo de trabalho desde a alimentação, identificação, corte até a marcação. Na aplicação prática, é necessário ajustar os parâmetros do servo de acordo com a espessura e dureza do material, e realizar manutenção periódica das ferramentas para manter a precisão. Esta combinação tem sido amplamente utilizada em indústrias como forros de embalagem, produtos de espuma e entressolas de calçados, ajudando as empresas a melhorar a precisão de conformação e o ajuste de encaixe.