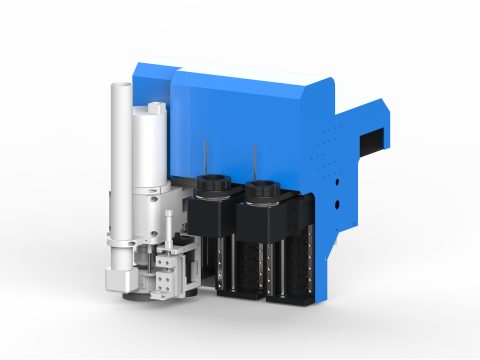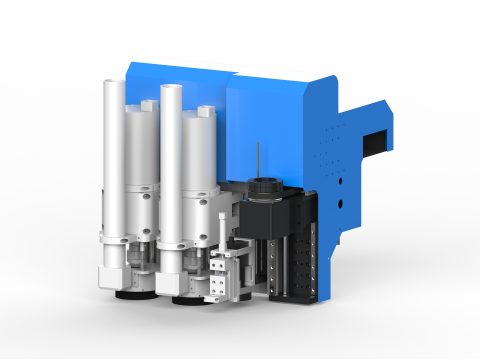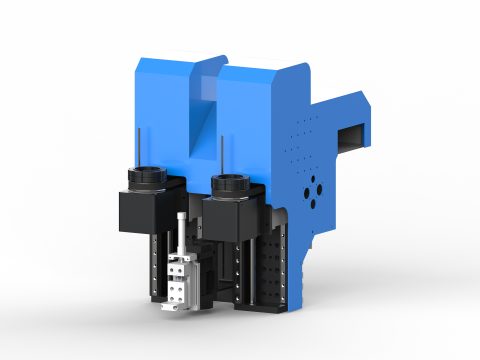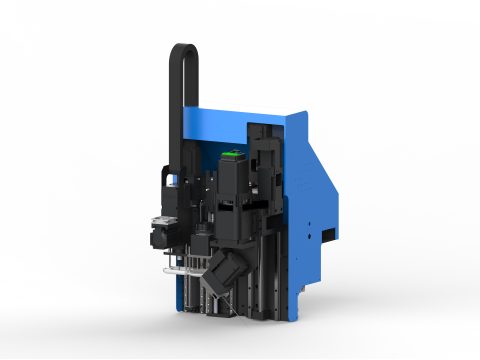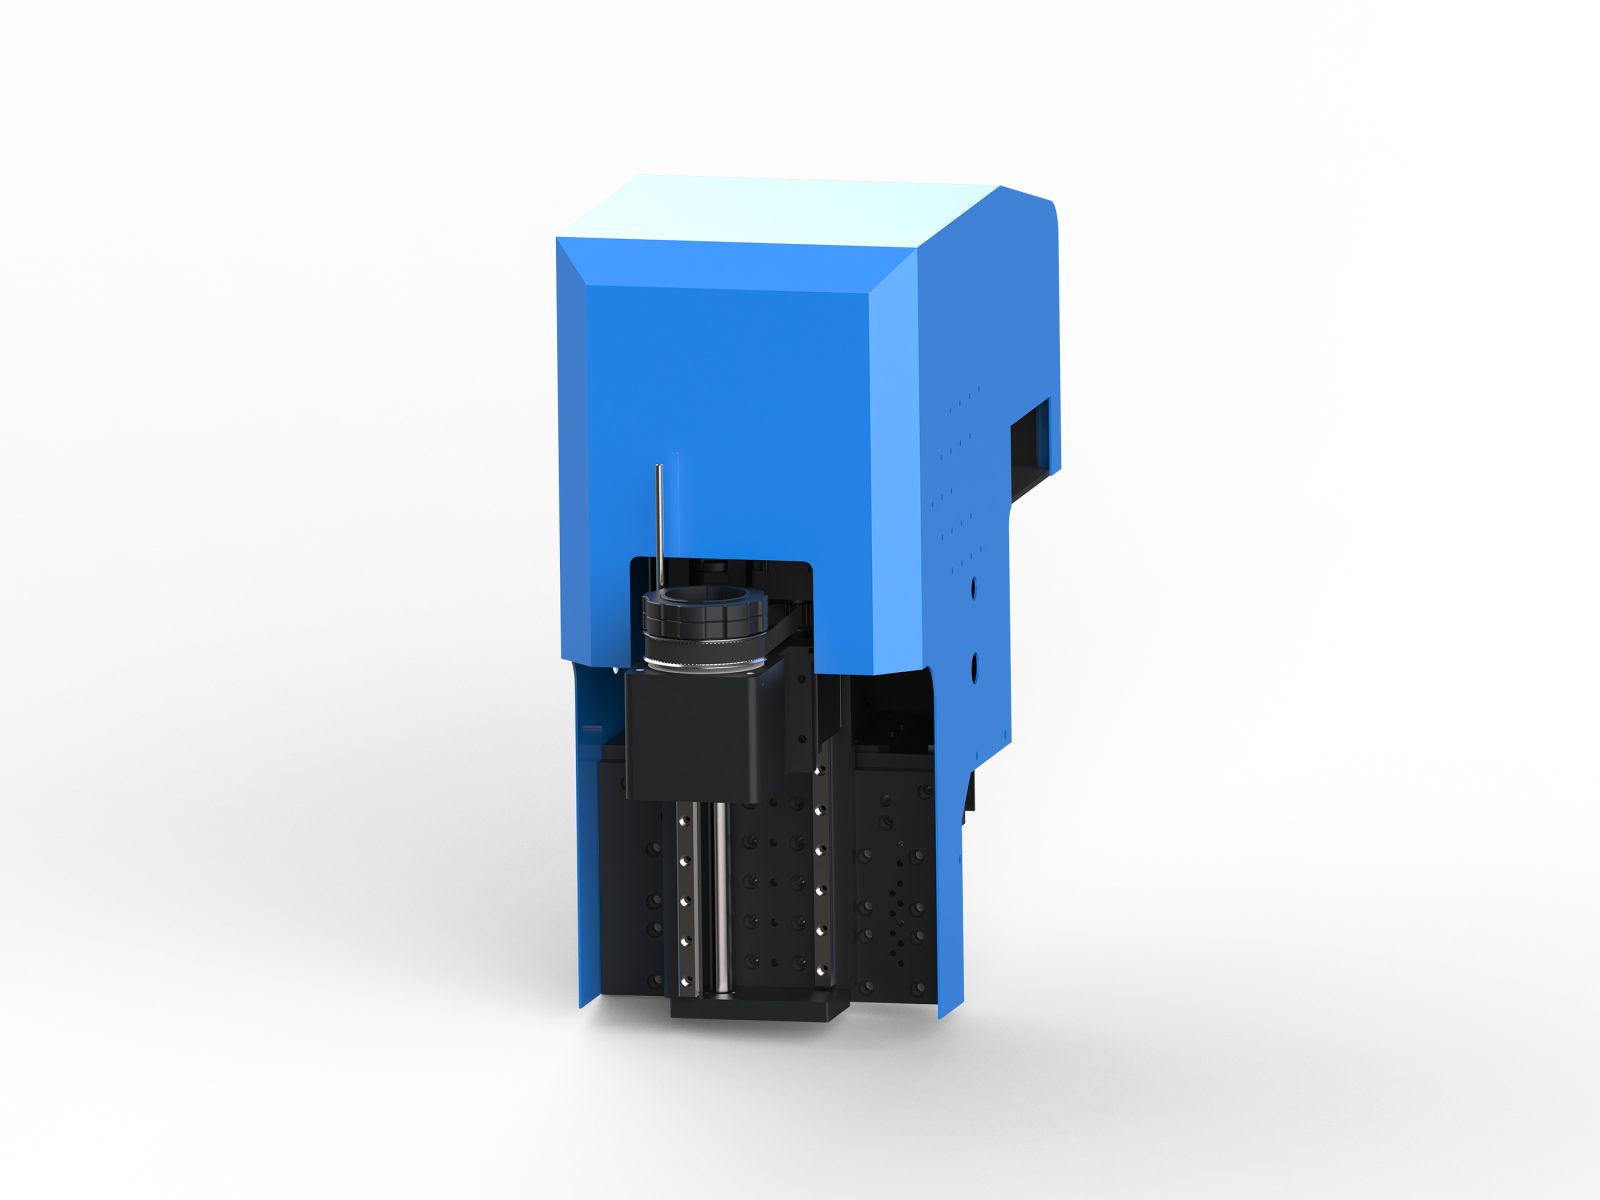
Die A-Kopf-Kombination ist ein Schneidkopf, der einen Standard-Einzelmessersitz mit einem CCD-Vision-Positionsstift modular integriert und durch visuelle Erkennung präzises Konturschneiden entlang gedruckter Muster ermöglicht.
Die A-Kopf-Kombination verwendet eine modulare Konfiguration aus Standard-Einzelmessersitz und CCD-Vision-Positionsstift, zusammengesetzt aus Messersitz, Oszillationsmesser (oder Schleppmesser), CCD-Kamera und Positionsstift. Der Kern liegt darin, visuelle Erkennung und universelles Schneiden in einem Kopf zu vereinen: Die CCD-Kamera erkennt automatisch die Konturmerkmale gedruckter Muster und korrigiert die Schneidbahn in Echtzeit, sodass die Messerbahn präzise an den Musterkanten anliegt. Dadurch werden beim Konturschneiden von Farbdruckmaterialien Schnittversätze und Anschnitte durch Passerabweichungen vermieden, während der Einzelmessersitz die Fähigkeit zum Schnellwechsel der Messer behält und sowohl reguläres Schneiden als auch visuell positioniertes Schneiden abdeckt.
Kernmerkmale
- Automatische CCD-Vision-Ausrichtung: Die Kamera erkennt die Konturen gedruckter Muster und korrigiert die Schneidbahn; Konturschneiden erfordert keine manuelle Einzelausrichtung und reduziert Passerfehler.
- Schnellwechselmesser im Einzelmessersitz: Derselbe Messersitz ermöglicht den schnellen Wechsel zwischen Oszillationsmesser, Schleppmesser und weiteren Messern; ein Kopf deckt sowohl universelles Schneiden als auch feines Konturschneiden ab.
- Positionsstift zur unterstützenden Kalibrierung: In Verbindung mit der CCD werden Markierungspunkterkennung und Koordinatenkalibrierung durchgeführt, sodass nach Materialwechsel die Positionierungsreferenz schnell wiederhergestellt werden kann.
- Schonendes Schneiden mit dem Oszillationsmesser: Das Oszillationsmesser schneidet mit hochfrequenter Mikroamplitude; Schnittkanten an Farbdruckoberflächen und dünnen Materialien sind sauber, Randverformungen und Grate werden reduziert.
- Modulare bedarfsgerechte Erweiterung: Der Kopf verfügt über Modulschnittstellen, sodass je nach Prozessbedarf später Rundstanzen, Tintenstrahlköpfe und weitere Komponenten ergänzt werden können, was die Geräteinvestition schützt.
Geeignete Materialien und Branchen
Diese Kombination eignet sich für Farbdruckkarton, Markenetikettenpapier, Selbstklebeetiketten, Karton, dünne Wellpappe und teilweise Folienmaterialien, insbesondere für Werkstücke mit bereits aufgedruckten Mustern, die entlang der Kontur geschnitten werden müssen. Typische Anwendungsbranchen sind Farbdruckverpackung, Markenetiketten, Etikettendruck, Werbedisplays und die Weiterverarbeitung von Papierprodukten.
Auswahl- und Ausstattungsempfehlungen
Wenn das zu bearbeitende Objekt überwiegend aus Druckerzeugnissen besteht und entlang der Motivkontur statt in festen Formen geschnitten werden soll, ist diese Kombination vorrangig zu wählen; falls anschließend Stanzen oder Tintenstrahlmarkierungen erforderlich sind, kann sie um Rundstanzen- und Tintenstrahlkopfmodule erweitert werden. Seitens der Peripherie empfiehlt es sich, eine Rollen- oder Bogenzuführung zu kombinieren, um eine stabile Materialzufuhr zu gewährleisten, und eine Schneidsteuerungssoftware einzusetzen, die CCD-Vision-Ausrichtung und Werkzeugwegbahn-Kompensation unterstützt, damit die Ergebnisse der visuellen Erkennung mit der Schneidbahn verknüpft werden und die konturschnittfähigkeit dieser Werkzeugkopfkombination voll zur Geltung kommt.
Technische Schlüsselparameter
- Werkzeugkopfmodell: Ausführung A (Werkzeugkopfkombination)
- Bearbeitungshöhe: 60 mm (Standard)
- Kombinationskonfiguration: Einzelwerkzeughalter + CCD-Stift
- Wechselbare Module: Werkzeughalter / oszillierendes Messer / Servo-Schrägstellmesser / Rundstanze / Spindel / CCD-Visionskomponente / Tintenstrahlkopf (optional je nach Modellunterstützung)
- Geeignete Materialien: Stoff, Leder, Schaumstoff, EVA, Verbundwerkstoffe, Pappe, Acryl, Holzplatten usw. (je nach gewähltem Modul)
- Geeignete Verfahren: Konturschnitt, Stanzen, Prägen, Nuten, Fräsen, visionsgestütztes Schneiden, Tintenstrahlkennzeichnung (je nach gewähltem Modul)
- Geeignete Modelle: Dingniu Oszillierendes-Messer-Schneidemaschinen-Serie (Werkzeugkopfplatte modellspezifisch montiert)
- Hinweis: Der Werkzeugkopf kann material- und verfahrensbezogen individuell kombiniert werden; die konkrete Konfiguration richtet sich nach dem Auswahlkonzept
FAQ
Wie hoch ist die CCD-Visionspositioniergenauigkeit der Werkzeugkopfkombination Ausführung A?
Die CCD-Visionspositioniergenauigkeit erreicht ±0,1 mm und ermöglicht eine präzise Erkennung der Konturen von Druckmotiven sowie eine Korrektur der Schneidbahn.
Welche Materialien kann diese Werkzeugkopfkombination schneiden?
Geeignet für farbbedruckte Pappe, Selbstklebeetiketten, Karton, dünne Wellpappe sowie einige Folien mit einer Dicke von 0,1–5 mm.
Welche Messer unterstützt der Einzelmessersitz?
Unterstützt Oszillationsmesser, Schleppmesser usw., Werkzeugwechselzeit unter 30 Sekunden, erfüllt allgemeine und feine Schneidanforderungen.
Wie lassen sich Rundstanz- oder Tintenstrahlkopfmodule erweitern?
Der Maschinenkopf verfügt über vorbereitete Modulschnittstellen, sodass je nach Prozessanforderung Komponenten wie Rundstanzwerkzeuge und Tintenstrahlköpfe nachgerüstet werden können – Plug-and-Play.
Weiterführende Literatur
- Wichtige Wartungspunkte für Vakuumansaugung und Luftwegsystem der Oszillationsmesser-Schneidemaschine
- Dingniu erfolgreich auf der 25. China International Leather Exhibition – laufende Vertragsabschlüsse vor Ort
- Der Markt für Innenausstattung von New-Energy-Fahrzeugen treibt die wachsende Nachfrage nach Oszillationsmesser-Schneiden kontinuierlich an
Der Kernvorteil der Maschinenkopf-Kombination A liegt darin, visuelle Erkennung und universelle Schneidfunktionen in einem einzigen Modul zu vereinen, wodurch der Platzbedarf der Anlage und die Umrüstzeiten der Produktionslinie reduziert werden. Herkömmliches Schneiden entlang der Kontur erfordert manuelle Ausrichtung oder ein separates Vision-System, während diese Kombination durch eine CCD-Kamera in Echtzeit die Konturmerkmale des Druckmusters erfasst und mithilfe der Steuerungssoftware eine Werkzeugweganpassung vornimmt, sodass die Abweichung zwischen Schneidweg und Musterrand innerhalb von ±0,1 mm liegt. Für Branchen mit hohen Registeranforderungen wie Farbdruckverpackungen und Markenetiketten kann diese Präzision die Ausschussrate deutlich senken und die Materialausnutzung steigern.
Bei der Auswahl muss der Anwender anhand der wichtigsten zu bearbeitenden Materialien und Prozessanforderungen entscheiden, ob diese Kombination bevorzugt einzusetzen ist. Wenn das Bearbeitungsobjekt überwiegend aus bedruckten Fertigprodukten besteht und ein Schnitt entlang der Motivkontur statt eines festen Formzuschnitts erforderlich ist, ist diese Kombination die beste Wahl. Falls später Funktionen zum Stanzen von Löchern oder zum Aufbringen von Tintenstrahlmarkierungen ergänzt werden sollen, können über die am Kopf vorbehaltenen Modulschnittstellen Rundstanzen oder Tintenstrahlköpfe erweitert werden, um Doppelinvestitionen zu vermeiden. Bei der Ausstattung wird empfohlen, eine Rollen- oder Bogenzuführplattform zu kombinieren, um eine stabile Zuführung zu gewährleisten, und eine Schneidsteuerungssoftware zu wählen, die CCD-Visionsausrichtung und Schneidbahnkompensation unterstützt, damit die Ergebnisse der visuellen Erkennung mit der Schneidbahn verknüpft werden und die Fähigkeit zum Schnitt entlang der Kontur voll ausgeschöpft wird.
Hinsichtlich Wartung und Pflege muss das CCD-Objektiv regelmäßig gereinigt werden, um eine Beeinträchtigung der Erkennungsgenauigkeit durch Staub zu vermeiden; empfohlen wird, es jede Schicht mit speziellem Objektivreinigungspapier abzuwischen. Der Kalibrierzyklus des Positionierstifts beträgt üblicherweise 500 Stunden oder ist je nach Nutzungshäufigkeit anzupassen; die Kalibriermethode ist einfach und kann mit einer Standardkalibrierplatte durchgeführt werden. Die Oszillationsklinge ist ein Verschleißteil; je nach Schneidmaterial liegt die Standzeit zwischen 8 und 12 Stunden, und ein rechtzeitiger Austausch gewährleistet die Schnittqualität. Darüber hinaus sollten die Modulschnittstellen am Kopf trocken und sauber gehalten werden, um Kontaktprobleme durch Staubansammlung zu verhindern. Werden diese Wartungspunkte beachtet, lassen sich die Lebensdauer der Kopfkombination verlängern und eine stabile Schnittgenauigkeit aufrechterhalten.