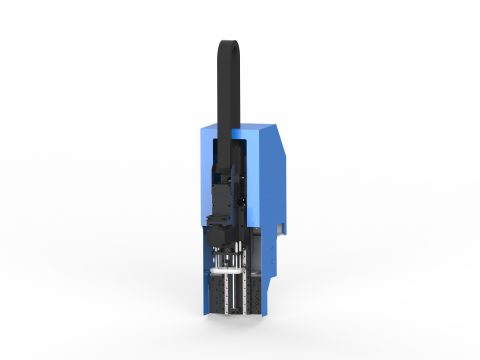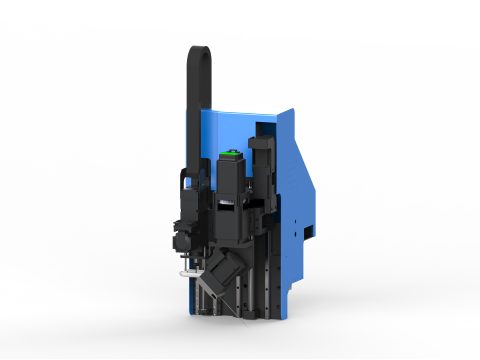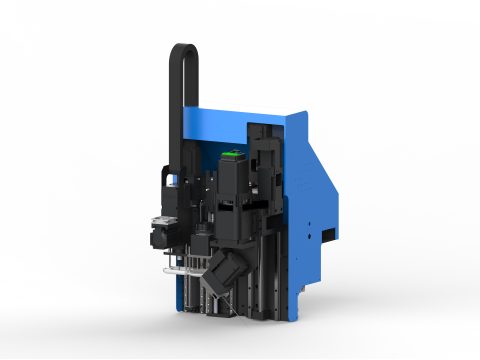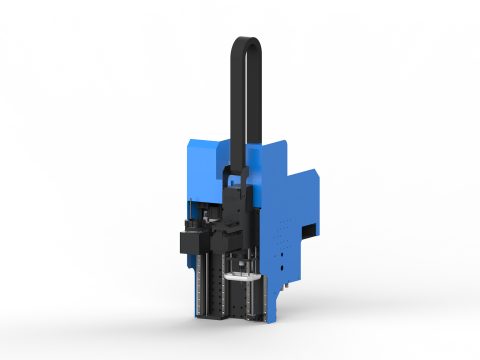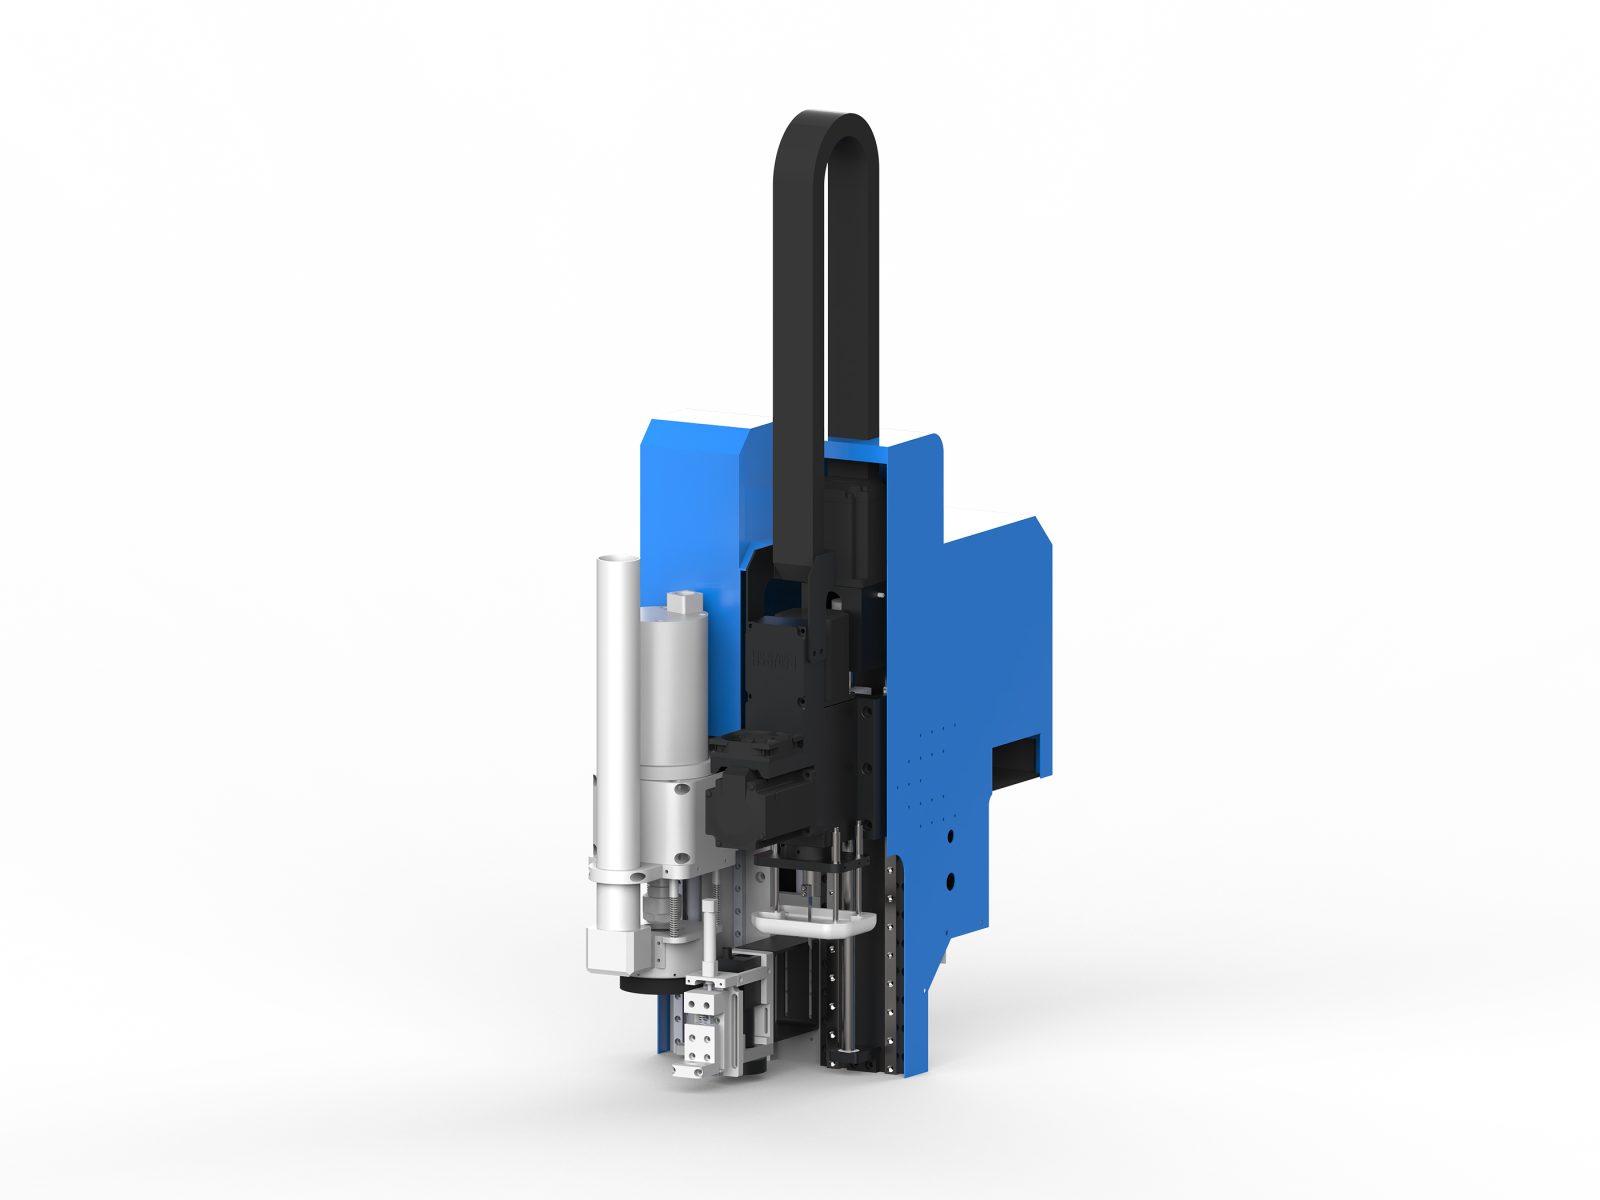
ED-H款机头组合由主轴模组与一体伺服振动刀头拼配而成,是面向软硬材料混合加工场景的模块化配置方案。主轴负责亚克力、木板、复合板等硬质材料的铣削与雕刻,一体伺服振动刀头则针对泡棉、皮革、布料等软性材料进行高频振动切割,两类工艺在同一机头上按程序切换,减少因材料变化而更换设备或二次装夹的环节,帮助产线在一台设备上完成多品类订单。
核心特点
- 软硬材料一机覆盖:主轴与振动刀头集成于同一机头,硬质板材与软性卷材可在同一加工流程中衔接完成,省去跨设备转运与重复对位。
- 一体伺服振动刀头:刀头采用伺服驱动,振动频率与切割速度随材料特性调节,切割泡棉、皮革、布料时切口整齐,边缘不易起毛或压溃。
- 主轴模组加工硬质材料:针对亚克力、木板、复合板等材料进行铣削、开槽与轮廓加工,配合不同刀具可兼顾粗加工与精修需求。
- 模块化拼配扩展:机头预留模组接口,可按工艺需要加装斜切刀、圆冲、CCD视觉组件、喷墨头等,实现切割、打孔、定位、标记的一体化作业。
- 切换便捷、调试简化:模组间切换由程序控制,减少人工换刀与重新校准时间,适合小批量、多品种的柔性生产节奏。
适用材料与行业
该组合适用于亚克力、木板、复合板等硬质板材,以及泡棉、皮革、布料、无纺布等软性材料。典型应用包括广告标识与展示道具、汽车内饰与座椅泡棉、箱包鞋材、家居软装、包装内衬及电子辅料模切等行业,尤其适合同一车间内软硬材料订单交替的生产环境。
选型与配套建议
本组合搭载的一体伺服振动刀为伺服电机直驱,振动频率 3500 转/分钟、振幅 5mm,大振幅往复冲切力强,适合皮革、泡棉、复合材料等软性材料的厚料切割。
本组合主轴功率为 2.2kW,配合不同刀具可胜任开槽、雕刻与硬质板材切割的常见功率需求。
若加工需求同时涉及硬质板材成型与软性材料切割,或订单品类多、换料频繁,ED-H款机头组合较为合适;若仅加工单一类材料,可选用对应单一模组以控制成本。配套方面,可与自动送料平台、卷材送料架及排版切割软件联动,CCD视觉组件适合有定位标记要求的图案切割,喷墨头可用于打标与编号,建议根据材料幅面与产能节拍确定模组配置。
关键技术参数
- 机头型号:ED-H款(机头组合)
- 加工高度:100mm(H 系列加大)
- 振动刀类型:一体伺服振动刀
- 振动频率:3500 转/分钟
- 振幅:5mm
- 组合配置:主轴+一体伺服振动刀头
- 主轴功率:2.2kW
- 可换模组:刀座 / 振动刀 / 伺服斜切刀 / 圆冲 / 主轴 / CCD 视觉组件 / 喷墨头(按机型支持情况选配)
- 适用材料:布料、皮革、泡棉、EVA、复合材料、纸板、亚克力、木板等(按所选模组而定)
- 适用工艺:轮廓切割、冲孔、压痕、开槽、铣削、视觉定位切割、喷墨标识(按所选模组而定)
- 适用机型:鼎牛振动刀切割机系列(机头板按机型定制安装)
- 备注:机头可按材料与工艺定制组合,具体配置以选型方案为准
FAQ
ED-H款机头组合能加工哪些材料?
可加工亚克力、木板、复合板等硬质板材,以及泡棉、皮革、布料、无纺布等软性材料。
振动刀头的切割频率是多少?
一体伺服振动刀头振动频率3500次/分钟、振幅5mm,大振幅冲切适合软性材料厚料切割。
切换主轴和振动刀头需要人工换刀吗?
不需要,模组间切换由程序控制,减少人工换刀与重新校准时间。
是否支持CCD视觉定位?
支持,机头预留模组接口,可加装CCD视觉组件,定位精度可达±0.1mm。
适合小批量多品种生产吗?
适合,程序控制切换模组,减少换刀时间约50%,适应柔性生产节奏。
延伸阅读
ED-H款机头组合的核心优势在于将两种不同原理的加工模组集成于同一机头,通过程序控制实现快速切换。主轴模组采用3.5kW功率,可对厚度0.5-30mm的亚克力、木板和复合板进行铣削、开槽和轮廓加工,配合不同刀具兼顾粗加工与精修。一体伺服振动刀头则利用伺服驱动产生大振幅往复振动,频率3500次/分钟,切割泡棉、皮革和布料时切口整齐,边缘不易起毛或压溃。这种设计特别适合同一车间内软硬材料订单交替的生产环境,减少设备转运和二次装夹环节。
在选型与配套方面,若加工需求同时涉及硬质板材成型与软性材料切割,或订单品类多、换料频繁,ED-H款机头组合是较为合适的选择;若仅加工单一类材料,可选用对应单一模组以控制成本。配套方面,该组合可与自动送料平台、卷材送料架及排版切割软件联动,实现连续生产。CCD视觉组件适合有定位标记要求的图案切割,定位精度可达±0.1mm;喷墨头可用于打标与编号,便于后续分拣与追溯。建议根据材料幅面与产能节拍确定模组配置,以充分发挥设备效能。
从应用行业来看,ED-H款机头组合广泛用于广告标识与展示道具、汽车内饰与座椅泡棉、箱包鞋材、家居软装、包装内衬及电子辅料模切等领域。在广告行业,可一次完成亚克力面板的铣削和泡棉衬垫的切割;在汽车内饰领域,可高效加工座椅泡棉和皮革面料。模块化设计还允许用户根据工艺需要加装斜切刀、圆冲等组件,扩展切割、打孔功能。这种灵活性使得单台设备能够适应多品类订单,帮助产线提升设备利用率和响应速度,降低综合生产成本。