
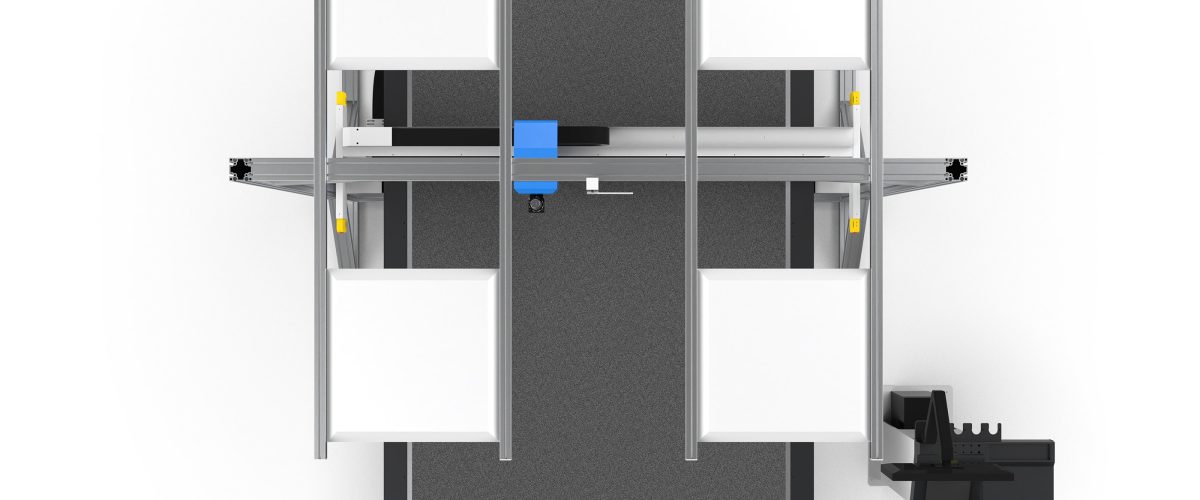
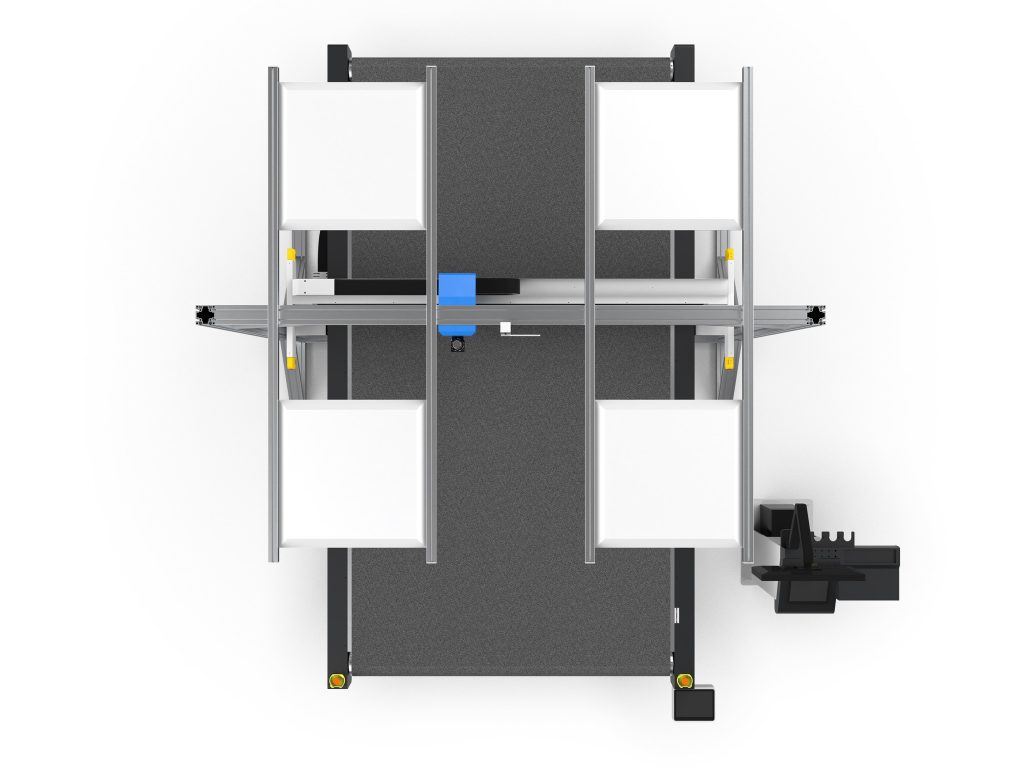
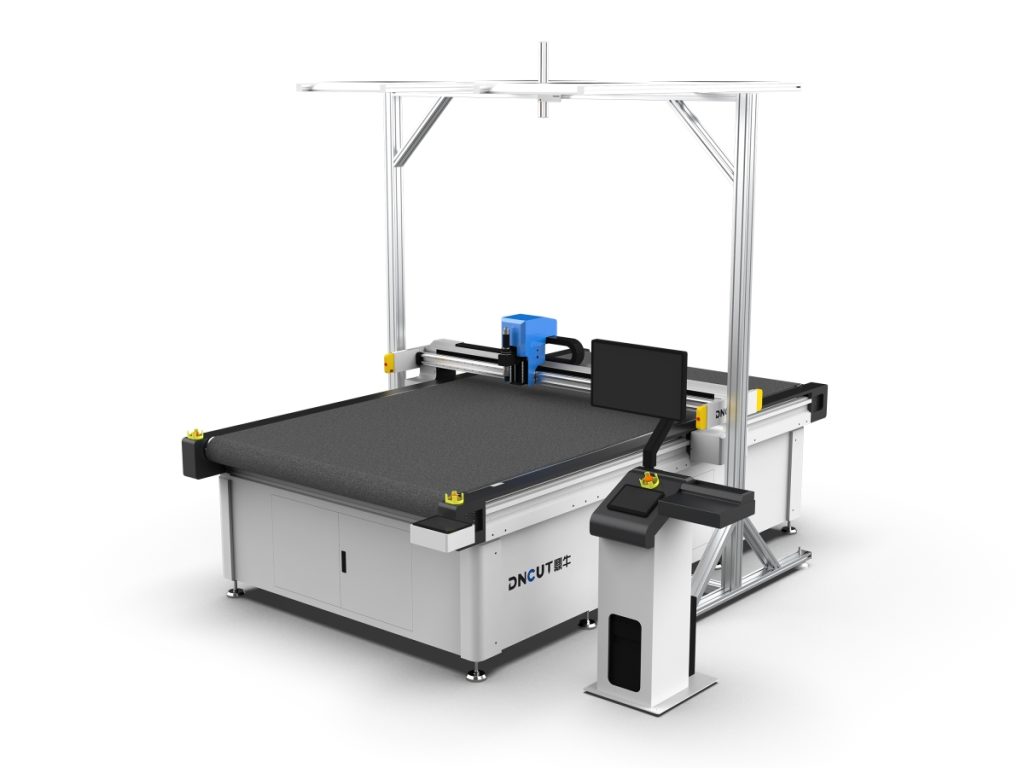
【Oszillationsmesser-Klingen für Schneidemaschinen】 sind zentrale Verschleißteile von Oszillationsmesserschneidemaschinen und werden zum Schneiden von flexiblen Materialien wie Stoff, Leder, Schaumstoff und Verbundwerkstoffen verwendet.
Ihre Auswahl und ihr Wechselintervall wirken sich direkt auf Schnittqualität, Effizienz und Kosten aus.
Auswahl von Oszillationsmesser-Klingen und Methoden zur Bestimmung des Wechselintervalls
Oszillationsmesserschneidemaschinen werden umfassend zum Schneiden von flexiblen Materialien wie Stoff, Leder, Schaumstoff und Verbundwerkstoffen eingesetzt.Die Klinge ist ein zentrales Verschleißteil;
eine sinnvolle Auswahl und ein rechtzeitiger Wechsel wirken sich direkt auf Schnittqualität, Produktionseffizienz und Kosten aus.
Die folgenden Inhalte systematisieren die Schlüsselfaktoren der Klingenauswahl sowie die Methoden zur Bestimmung des Wechselintervalls und bieten praxisnahe Parameter und Empfehlungen.
Elemente der Klingenauswahl
Die Klingenauswahl muss Materialeigenschaften, Anforderungen an die Schnittqualität, geometrische Parameter der Klinge und Werkstoff umfassend berücksichtigen.
Im Folgenden werden drei Aspekte behandelt: Klingentyp und Geometriewinkel, Klingenwerkstoff sowie Materialabstimmung und Parametereinstellung.
Klingentyp und Geometriewinkel
Die gängigen Typen von Oszillationsmesserklingen haben jeweils eigene Einsatzbereiche und müssen nach Material und Komplexität der Geometrie ausgewählt werden.
- Flachklinge: Geeignet für dünne Materialien wie allgemeine Stoffe, Papier und Folien; geringer Schnittwiderstand, glatte Schnittkante.
- Spitzklinge: Für Feinschnitte und komplexe Geometrien wie Bekleidungsmusterteile und Etiketten; scharfe Schneide, geeignet für Kurven mit kleinem Radius.
- Rundklinge: Geeignet zum Schneiden weicher Materialien wie Schaumstoff und Schwamm; rollender Schnitt reduziert den Widerstand.
- Zahnklinge: Zum Schneiden von leicht ausfransenden Materialien wie Gewebesäcken und Seilen; die Verzahnung greift das Material und reduziert ein Reißen.
- Sonderformklinge: Kundenspezifisch für spezielle Materialien wie Wabenpappe und Kohlenstofffaser-Prepregs.
Die geometrischen Winkel der Klinge umfassen hauptsächlich den Keilwinkel (α) und den Spitzenwinkel.Je kleiner der Keilwinkel, desto schärfer die Schneide, aber desto geringer die Festigkeit.Für flexible Materialien liegt der Keilwinkel üblicherweise zwischen 15° und 30°.
Beim Schneiden von Stoff wird häufig ein Keilwinkel von 20° verwendet, beim Schneiden von Leder können 25°–30° eingesetzt werden, um die Standzeit zu erhöhen.
Auswahl des Klingenwerkstoffs
Der Klingenwerkstoff beeinflusst direkt Verschleißfestigkeit und Lebensdauer; gängige Werkstoffe sind Schnellarbeitsstahl, Hartmetall, Keramik und beschichtete Klingen.
- Schnellarbeitsstahl (HSS): Gute Zähigkeit, niedrige Kosten, geeignet für allgemeine Materialien, jedoch mittlere Verschleißfestigkeit.
- Hartmetall (Wolframstahl): Hohe Härte (HRA≥90), gute Verschleißfestigkeit, Lebensdauer 5–10-mal so hoch wie HSS, geeignet zum Schneiden abrasiver Materialien wie Glasfaser und Kohlenstofffaser.
- Keramikklingen: Extrem hohe Härte, korrosionsbeständig, aber spröde; geeignet für spezielle Anwendungen.
- Beschichtete Klingen: Z. B. TiN- oder DLC-Beschichtungen; sie senken den Reibungskoeffizienten und erhöhen die Verschleißfestigkeit, geeignet für klebrige Materialien.
Auswahlhinweis: Für herkömmliche Stoffe und Leder HSS- oder Hartmetallmesser verwenden; für Verbundwerkstoffe und abrasive Materialien vorzugsweise Hartmetall- oder beschichtete Messer einsetzen.
Materialabstimmung und Parametereinstellung
Verschiedene Materialien erfordern unterschiedliche Messer und Schnittparameter. Nachfolgend die empfohlenen Parameter für gängige Materialien.
| Material | Messertyp | Keilwinkel | Schwingfrequenz (Hübe/Minute) | Schnittgeschwindigkeit (m/Minute) | Messerstandzeit |
|---|---|---|---|---|---|
| Baumwoll-/Chemiefaserstoff | Flachmesser oder Spitzmesser | 20° | 8000-12000 | 10-20 | ca. 8-12 Stunden |
| Leder | Spitzmesser oder Flachmesser | 25° | 6000-10000 | 5-15 | ca. 6-10 Stunden |
| Schaumstoff | Rundmesser oder Zackenmesser | 30° | 4000-8000 | 15-25 | ca. 20-30 Stunden |
| Kohlenstofffaser-Prepreg | Hartmetall-Spitzmesser | 30° | 10000-15000 | 2-5 | ca. 2-4 Stunden (hoher Verschleiß) |
Hinweis: Die oben genannten Parameter sind Richtwerte; die tatsächlichen Werte müssen je nach Gerätemodell und Materialdicke angepasst werden.
Methode zur Bestimmung des Wechselintervalls
Messerverschleiß führt zu verminderter Schnittqualität, geringerer Effizienz und sogar zu Geräteschäden; ein rechtzeitiger Messerwechsel ist daher entscheidend. Die Beurteilung kann durch direkte Beobachtung, Bewertung der Schnittqualität und Produktionsstatistik erfolgen.
Beurteilung anhand der Schnittqualität
Die Schnittqualität ist der direkteste Indikator für Messerverschleiß. Bei folgenden Situationen sollte ein Messerwechsel in Betracht gezogen werden.
- Zunehmende Schnittkantenausfransung: Deutliche Grate, Verbrennungen oder Fadenziehen an den Schnittkanten weisen auf eine stumpfe Schneide hin.
- Erhöhter Schnittwiderstand: Die Gerätebelastung steigt, die Schnittgeschwindigkeit muss zwangsweise reduziert werden, oder es kommt zu unvollständigen Schnitten.
- Abnehmende Maßgenauigkeit: Maßabweichungen der Schnittteile überschreiten die zulässige Toleranz (z. B. ±0,5 mm) oder es treten Schrägschnitte bzw. Verformungen auf.
- Ungewöhnliche Geräusche: Schrille Geräusche beim Schneiden, möglicherweise durch verschleißbedingte Schwingungsanomalien.
Es wird empfohlen, die Schnittqualität jede Schicht zu prüfen und zu dokumentieren. Treten die oben genannten Probleme kontinuierlich auf, sollte das Messer gewechselt werden.
Messung anhand des Verschleißbetrags
Für hochpräzises Schneiden können Werkzeuge zur Messung des Klingenverschleißes verwendet werden. Die gängigen Methoden sind wie folgt.
- Messung des Schneidkantenradius: Verwenden Sie ein Mikroskop oder ein spezielles Messgerät, um den Rundungsradius der Schneidkante zu messen. Der Schneidkantenradius einer neuen Klinge beträgt in der Regel ≤5 μm; wenn er auf 20-30 μm abgenutzt ist, muss die Klinge ausgetauscht werden.
- Längenverschleiß der Klinge: Messen Sie regelmäßig die Überstandslänge der Klinge. Wenn die Länge durch Verschleiß um mehr als 0,1 mm abnimmt, muss sie angepasst oder ausgetauscht werden.
Dieses Verfahren eignet sich für Hartmetallklingen. HSS-Klingen nutzen sich schneller ab, sodass die Beurteilung vereinfacht werden kann.
Vorbeugender Austausch basierend auf Produktion oder Zeit
Statistiken zur Klingenstandzeit auf Basis historischer Daten erstellen und einen vorbeugenden Austauschplan festlegen, z. B. die folgenden üblichen Austauschintervalle für verschiedene Materialien.
- Schneiden von Baumwollstoff: Austausch alle 8-12 Stunden (oder alle 800-1200 Meter Schnittlänge).
- Schneiden von Leder: Austausch alle 6-10 Stunden (oder alle 500-800 Meter Schnittlänge).
- Schneiden von Schaumstoff: Austausch alle 20-30 Stunden (oder alle 2000-3000 Meter Schnittlänge).
- Schneiden von Kohlenstofffaser: Austausch alle 2-4 Stunden (oder alle 100-200 Meter Schnittlänge).
Es wird empfohlen, eine Klingenverwendungsaufzeichnung zu führen, in der Material, Schnittlänge und Austauschzeit erfasst werden, um den Austauschzyklus schrittweise zu optimieren.
Weitere Anzeichen für Klingenverschleiß
Neben den oben genannten Methoden können auch die folgenden Phänomene zur Beurteilung des Klingenzustands herangezogen werden.
- Auf der Klingenoberfläche treten deutliche Verschleißglanzstreifen oder Ausbrüche auf.
- Während des Schneidens verschiebt sich das Material oder die Vibration nimmt zu.
- Die Klinge kann das Material nach der Montage nicht ordnungsgemäß durchtrennen, selbst wenn die Parameter angepasst werden.
Sobald diese Anzeichen festgestellt werden, muss die Klinge sofort ausgetauscht werden.
Empfehlungen zur Klingenverwendung und -wartung
Eine sachgerechte Verwendung und Wartung kann die Standzeit der Klinge verlängern. Im täglichen Betrieb sollten folgende Punkte beachtet werden.
- Die Klinge korrekt montieren, eine angemessene Spannkraft sicherstellen und Taumeln vermeiden.
- Die Vibrationsfrequenz und Schnittgeschwindigkeit entsprechend dem Material anpassen, um Überlastbetrieb zu vermeiden.
- Klinge und Klingenhalter regelmäßig reinigen, um Korrosion der Klinge durch Materialreste zu verhindern.
- Beim Lagern der Klingen Stöße vermeiden und eine spezielle Klingenbox verwenden.
- Bei beschichteten Klingen vermeiden, die Beschichtung mit scharfen Werkzeugen zu verkratzen.
Zusammenfassung
Die Klingenauswahl erfordert eine umfassende Betrachtung der Materialeigenschaften, der Schnittqualität und der Kosten, um den geeigneten Typ, das Material und die geometrischen Parameter auszuwählen.
Die Bestimmung des Austauschzyklus sollte Schnittqualität, Verschleißmessung und Produktionsstatistik kombinieren, um ein vorbeugendes Austauschsystem zu etablieren.
Durch wissenschaftliche Auswahl und rechtzeitigen Austausch können Schnittleistung und -qualität deutlich verbessert und die Produktionskosten gesenkt werden.
Die in diesem Artikel bereitgestellten Parameter und Empfehlungen basieren auf üblichen Betriebsbedingungen und müssen in der praktischen Anwendung gemäß der Geräteanleitung und Feldtests angepasst werden. Bei Fragen wenden Sie sich bitte an den technischen Support von 127.0.0.1.
Kernpunkte
- Der Keilwinkel beträgt üblicherweise 15°-30°; zum Schneiden von Stoff wird häufig 20° verwendet, zum Schneiden von Leder können 25°-30° verwendet werden, um die Haltbarkeit zu erhöhen.
- Hartmetallklingen haben eine Härte von HRA≥90, ihre Standzeit ist 5-10-mal so lang wie die von Schnellarbeitsstahl und sie eignen sich für abrasive Materialien.
- Für das Schneiden von Baumwollstoff wird eine Schwingfrequenz von 8000-12000 Mal/Minute und eine Geschwindigkeit von 10-20 m/Minute empfohlen, die Standzeit beträgt etwa 8-12 Stunden.
- Der Schneidenradius neuer Klingen beträgt ≤5 μm; bei Abnutzung auf 20-30 μm müssen sie ausgetauscht werden, was mit einem Mikroskop gemessen werden kann.
- Beim Schneiden von Kohlenstofffaser-Prepreg beträgt die Klingenstandzeit nur 2-4 Stunden, alle 100-200 Meter Schneidweg ist ein Wechsel erforderlich.
Häufig gestellte Fragen
Wie groß ist der Keilwinkel der Klingen von Oszillationsmesser-Schneidemaschinen normalerweise?
Der Keilwinkel der Klingen von Oszillationsmesser-Schneidemaschinen beträgt üblicherweise 15°-30°; zum Schneiden von Stoff wird häufig 20° verwendet, zum Schneiden von Leder können 25°-30° verwendet werden, um die Haltbarkeit zu erhöhen.
Wie lässt sich feststellen, ob die Klinge einer Oszillationsmesser-Schneidemaschine ausgetauscht werden muss?
Wenn bei der Klinge einer Oszillationsmesser-Schneidemaschine vermehrt ausgefranste Schnittkanten auftreten, der Schneidwiderstand zunimmt, die Maßabweichung ±0,5 mm überschreitet oder ungewöhnliche Geräusche auftreten, sollte ein Austausch in Betracht gezogen werden.
Um wie viel länger ist die Standzeit von Hartmetallklingen im Vergleich zu Schnellarbeitsstahlklingen?
Hartmetallklingen haben eine Härte von HRA≥90, ihre Standzeit ist 5-10-mal so lang wie die von Schnellarbeitsstahlklingen und sie eignen sich besser für das Schneiden abrasiver Materialien.
Wie oft müssen die Klingen beim Schneiden von Baumwollstoff ausgetauscht werden?
Beim Schneiden von Baumwollstoff wird empfohlen, die Klingen von Oszillationsmesser-Schneidemaschinen alle 8-12 Stunden oder alle 800-1200 Meter Schneidweg auszutauschen.
Ursachen für Präzisionsverlust bei Oszillationsmesser-Schneidemaschinen und Kalibriermethoden
Wichtige Wartungspunkte für Vakuumansaug- und Luftwegsysteme von Oszillationsmesser-Schneidemaschinen
Praktischer Leitfaden für Reparatur und Wartung von Oszillationsmesser-Schneid
Kleines CCD