
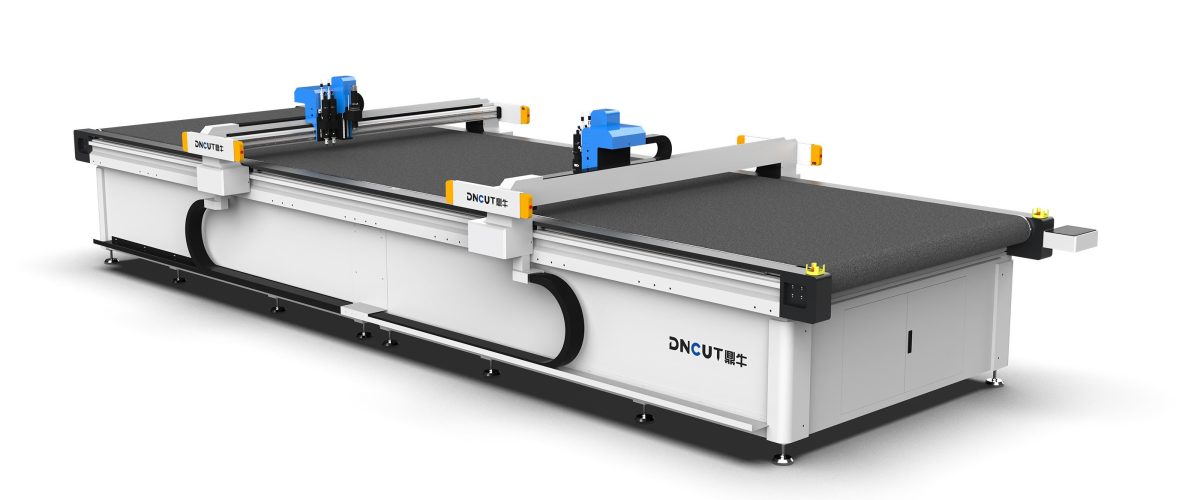
Halıfleks paspas kesim makinesi: Seçimden verimli üretime tam kılavuz
Halıfleks paspaslar aşınmaya dayanıklılık, kolay temizlenebilirlik ve rahat ayak hissi gibi özellikleriyle otomotiv iç mekan ve ev alanlarında yaygın olarak kullanılmaktadır. Ancak halıfleks malzemesinin (genellikle PVC veya TPE halıfleks, arka yüzü dokunmamış kumaş veya kauçuk ile kaplanmış) kesimi her zaman zorlu bir konu olmuştur: geleneksel kalıp kesim uzun çevrim süresi ve yüksek maliyet, manuel kesim ise düşük hassasiyet ve verimsizlik demektir. Oscillating knife (titreşimli bıçak) kesim makinesi esnekliği ve hassasiyeti sayesinde halıfleks paspas işlemede ana akım ekipman haline gelmiştir. Bu makale ekipman seçimi, proses parametreleri, kullanım teknikleri ve bakım olmak üzere dört açıdan pratik bir teknik kılavuz sunmaktadır.
I. Halıfleks paspas kesim makinesinin temel seçim parametreleri
Halıfleks paspas kesim makinesi satın alırken sadece fiyata bakmamalı, ekipmanın halıfleks malzemesini uzun süre istikrarlı bir şekilde işleyebilmesini sağlamak için aşağıdaki parametrelere odaklanmalısınız.
1. Kesim kafası tipi ve gücü
Halıfleks paspas kesiminde genellikle oscillating knife (titreşimli bıçak olarak da bilinir) kullanılır, bıçak yüksek frekansta yukarı-aşağı titreşir (frekans genellikle 10000-20000 kez/dakika), malzemeye basınç yerine kesme kuvveti uygular, bu nedenle kesim kenarları düzgündür, halıfleks elyaf çekmesi veya erimiş kenar oluşmaz. 10-25mm kalınlığındaki halıfleks paspaslar için gücü en az 1.5kW olan kesim kafası seçilmesi önerilir, yüksek hızlı kesimde bile yeterli nüfuz gücünün sağlanması için.
2. Etkin kesim çalışma alanı
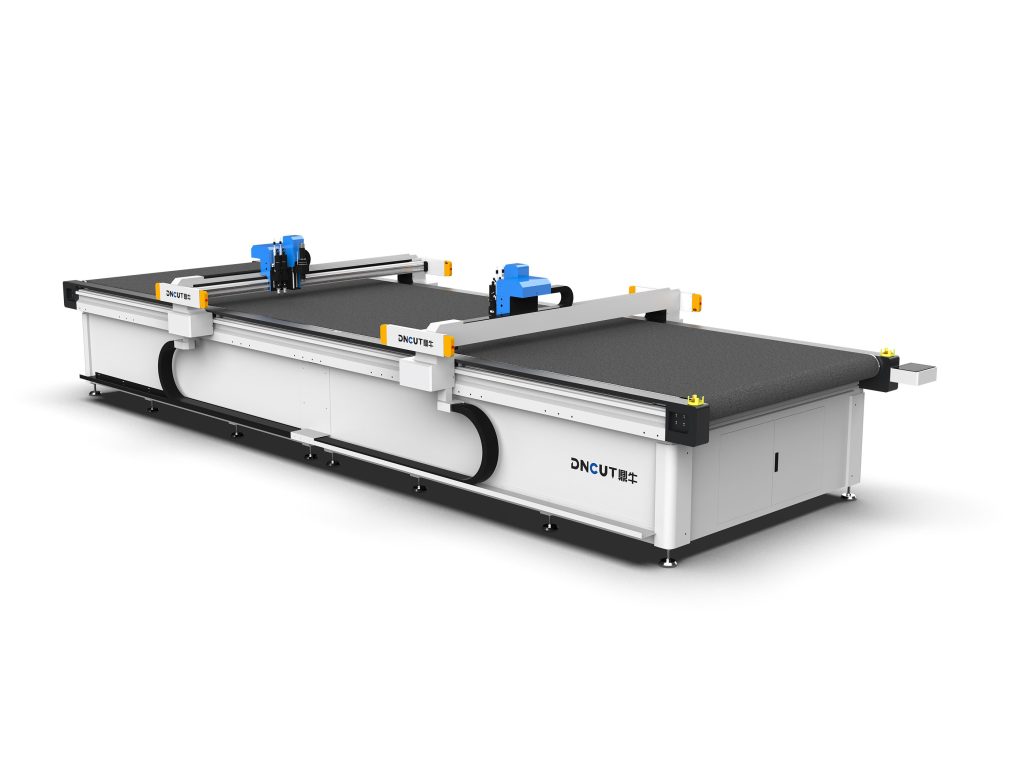
Yaygın paspas boyutlarına göre (örneğin tek paspas maksimum yaklaşık 800mm×600mm), tek seferde birden fazla paspasın yerleştirilip kesilebilmesi ve malzeme kullanım oranının artırılması için en az 1600mm×2500mm çalışma alanına sahip ekipman seçilmesi önerilir. Büyük boyutlu yer paspasları (örneğin 1200mm×1800mm) üretiliyorsa, 2100mm×3100mm gibi daha büyük çalışma alanına sahip modeller seçilmelidir.
3. Tahrik sistemi ve hassasiyet
Halıfleks paspas kesimi yüksek hassasiyet gerektirir (özellikle kenar konturu ve montaj delik konumları), dişli kremayer tahrikli modellerin seçilmesi önerilir, tekrarlı konumlandırma hassasiyeti ±0.1mm içinde olmalıdır. Aynı zamanda, kalın ve ağır malzemeler kesilirken adım kaybı yaşanmaması için X, Y ekseni servo motor gücüne dikkat edilmelidir.
4. Emme ve sabitleme yöntemi
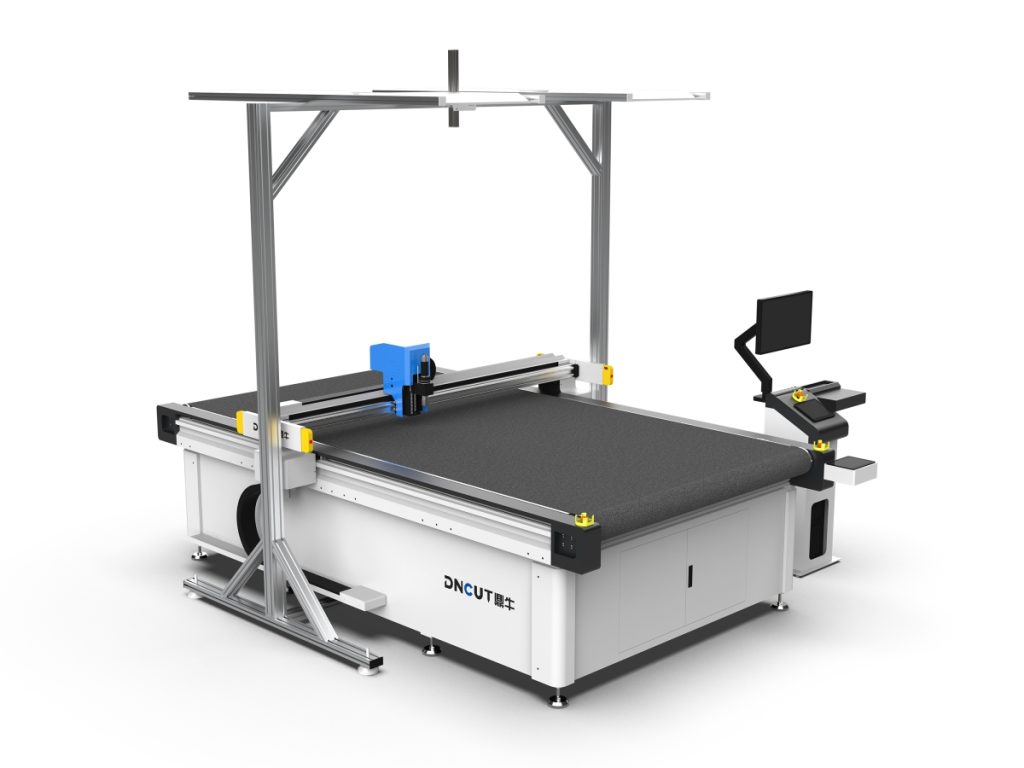
Halıfleks malzemesi gözenekli ve yumuşaktır, kesim sırasında kolayca kayabilir. Bu nedenle ekipman vakum emme tablası ile donatılmalı ve vakum pompası gücü tabla alanıyla uyumlu olmalıdır (genellikle en az 5.5kW). Bölgesel emme fonksiyonu da oldukça kullanışlıdır, gerçek kesim alanına göre ilgili bölgenin vakumu açılabilir, enerji tasarrufu sağlanır ve emme gücü daha yoğun olur.
5. Bıçak ve takım magazini
Halıfleks malzemesi için dalga bıçak veya sivri bıçak kullanılması önerilir. Dalga bıçak daha kalın halıfleks kesimine uygundur, kesim direncini azaltır; sivri bıçak ince konturlar için uygundur. Ekipman otomatik takım değiştirme sistemi (takım magazini) ile donatılmışsa, takım değiştirme süresi büyük ölçüde azalır ve üretim verimliliği artar. Bıçak malzemesi olarak sert metal alaşım önerilir, kullanım ömrü daha uzundur.
II. Halıfleks paspas kesimi proses parametre ayarları
Makul parametre ayarları kesim kalitesi ve verimliliğini garanti etmenin anahtarıdır. Aşağıdaki parametreler yaygın halıfleks paspas (kalınlık 15mm, arka yüzü dokunmamış kumaş kaplı) işleme deneyimine dayanmaktadır, gerçek kullanımda malzeme partisine ve ekipman durumuna göre ince ayar yapılmalıdır.
1. Kesim hızı
Başlangıç hızının 800-1200mm/s olarak ayarlanması önerilir. Hız çok yüksek olursa kesim kenarında çapak oluşabilir veya tam kesilemeyebilir; hız çok düşük olursa verimlilik etkilenir ve sürtünme ısısı nedeniyle malzeme kenarı eriyebilir. 20mm’den kalın halıfleks için 600-800mm/s’ye düşürülmesi önerilir.
2. Bıçak titreşim frekansı
Titreşim frekansı genellikle 12000-15000 kez/dakika olarak ayarlanır. Frekans ne kadar yüksek olursa kesim kenarı o kadar pürüzsüz olur, ancak bıçak aşınması da o kadar hızlı olur. Normal halıfleks için 12000 kez/dakika yeterlidir; karmaşık desenli paspaslar kesiliyorsa detayların net olması için 15000 kez/dakika’ya çıkarılabilir.
3. Kesme derinliği ve bıçak basıncı
Kesme derinliği malzemenin toplam kalınlığından biraz fazla olmalıdır (örneğin malzeme kalınlığı 15mm ise kesme derinliği 16-17mm olarak ayarlanır), tamamen kesildiğinden ancak emme tablasına aşırı girmediğinden emin olunmalıdır. Bıçak basıncı (pnömatik veya elektrikli) malzeme yoğunluğuna göre ayarlanmalıdır, genellikle 0.3-0.5MPa olarak ayarlanır, kesim sırasında malzemenin hareket etmemesi ve bıçağın bükülmemesi esas alınır.
4. Emme vakum derecesi
Vakum derecesinin -0.6 ila -0.8bar arasında tutulması önerilir. Emme gücü yetersiz olursa malzeme kesim sırasında kayar ve boyut sapmasına neden olur; emme gücü çok fazla olursa malzeme aşırı sıkışabilir ve kesim derinliğinin tutarlılığı etkilenir. Özellikle gözenekli halıfleks için malzeme yüzeyine ince bir PET film kaplanarak emme desteklenebilir.
III. Kullanım teknikleri ve yaygın sorunların çözümü
1. Yerleşim optimizasyonu
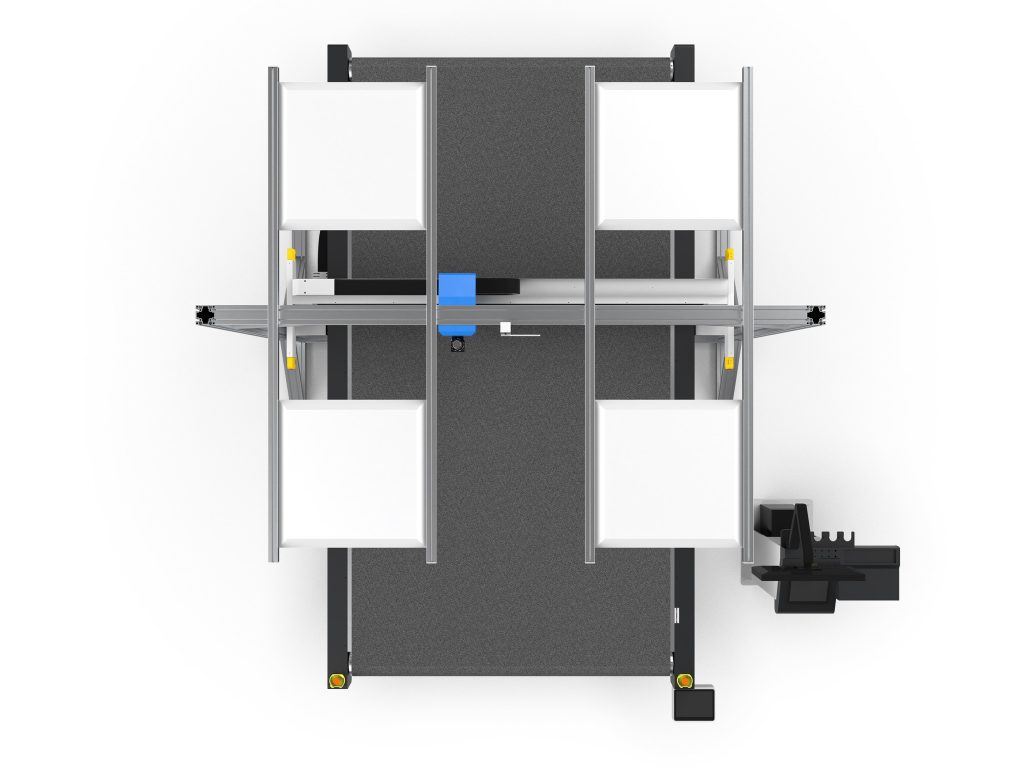
Kesim yazılımı (CAD/CAM veya özel yerleşim yazılımı gibi) kullanılarak otomatik yerleşim yapılmalı, paspas konturları mümkün olduğunca iç içe yerleştirilmeli, kenar atıkları azaltılmalıdır. Sol-sağ simetrik paspaslar için ayna yerleşimi kullanılabilir, malzeme kullanım oranı daha da artırılır. Genellikle optimize edilmiş yerleşim malzeme kullanım oranını %70’ten %85’in üzerine çıkarabilir.
2. Kesim sırası
Önce iç deliklerin (örneğin montaj klips delikleri) kesilmesi, ardından dış konturun kesilmesi önerilir. Böylece malzemenin bütünlüğünden yararlanılarak emme stabilitesi korunur, dış kontur kesildikten sonra malzemenin gevşemesi nedeniyle iç delik kesim hassasiyetinin düşmesi önlenir.
3. Yaygın sorunlar ve çözümler
- Kenar pürüzlülüğü: Bıçağın aşınıp aşınmadığını kontrol edin, titreşim frekansını uygun şekilde artırın veya kesim hızını düşürün.
- Tam kesilmeme: Kesme derinliğini veya bıçak basıncını artırın, bıçağın doğru takılıp takılmadığını kontrol edin.
- Malzeme kayması: Vakum derecesini artırın, emme tablası sızdırmazlık şeridinin sağlam olup olmadığını kontrol edin veya bant ile sabitleme kullanın.
- Bıçak kırılması: Kesim hızını düşürün, bıçağın aşırı uzun çıkıp çıkmadığını veya malzemede sert yabancı madde olup olmadığını kontrol edin.
IV. Bakım ve güvenlik kuralları
Düzenli bakım ekipmanın uzun süre istikrarlı çalışmasının temelidir. Her vardiyada tabla ve kılavuz rayların temizlenmesi, her hafta bıçak aşınma durumunun kontrol edilmesi (genellikle 8-12 saat sürekli kesimden sonra değiştirilmesi veya bilenmesi gerekir), her ay tahrik dişli kremayerinin yağlama durumunun kontrol edilmesi önerilir. Vakum pompasının filtre ağı düzenli olarak temizlenmeli, halıfleks kalıntılarının tıkanması önlenmelidir. Güvenlik açısından, çalışma sırasında ellerin kesim alanına girmesi kesinlikle yasaktır, ekipman acil durdurma butonu ve ışık perdesi koruması (opsiyonel) ile donatılmalıdır.
Özetle, halıfleks paspas kesim makinesi seçimi malzeme özellikleri, üretim ölçeği ve hassasiyet gereksinimleri kapsamlı olarak değerlendirilmelidir, makul proses parametreleri ve standart kullanım ise ekipman performansını ortaya çıkarmanın anahtarıdır. Bu kılavuzun üretim pratiğinize somut yardım sağlamasını umuyoruz.