
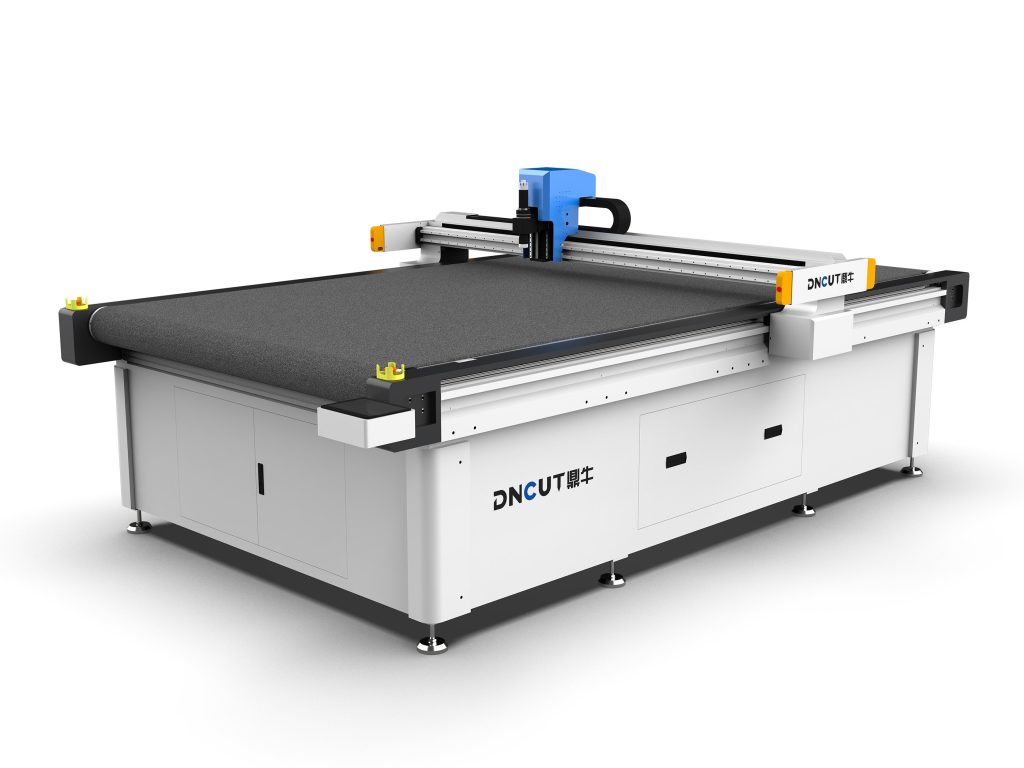
- 振動刀適合0.2-60mm軟性材料,斷面乾淨無熱影響,可切真皮、泡棉、PP波紋板等。
- 雷射適合壓克力等硬質材料,但軟性材料易燒焦硬化,PVC等會產生有害氣體。
- 沖裁大批量單一版型成本最優,但開模費高、週期長,換款不靈活。
- 選型三維度:看材料熱敏感性、看批量大小、看品質要求與異形精度。
- 成熟工廠常將振動刀與沖裁並用,打樣翻單走振動刀,爆款大單走沖裁。
- 拿不準時寄樣試切,用實際材料對比振動刀與雷射或沖裁效果最可靠。
三種工藝的本質差異
振動刀是物理切割,雷射是熱切割,沖裁是模具成型。工藝本質決定了適用邊界:
- 振動刀:軟性材料通用性強,斷面乾淨無熱影響,適合真皮、超纖、織物、複合棉、泡棉、PP 波紋板等 0.2-60mm 材料;
- 雷射:適合壓克力、薄板等需熱切的硬質材料,軟性材料易燒焦硬化、有煙味,部分材料(如 PVC)還會產生有害氣體;
- 沖裁:大批量單一版型成本最優,但開模費高、週期長,換款不靈活,多層小批量場景不經濟。
三維度選型框架
一看材料:含 PVC 或對熱敏感的材料避開雷射;二看批量:打樣與中小批量優先振動刀,超大單款批量評估沖裁;三看品質:外觀件與精密異形件優先振動刀 + 視覺定位。
組合使用是常態
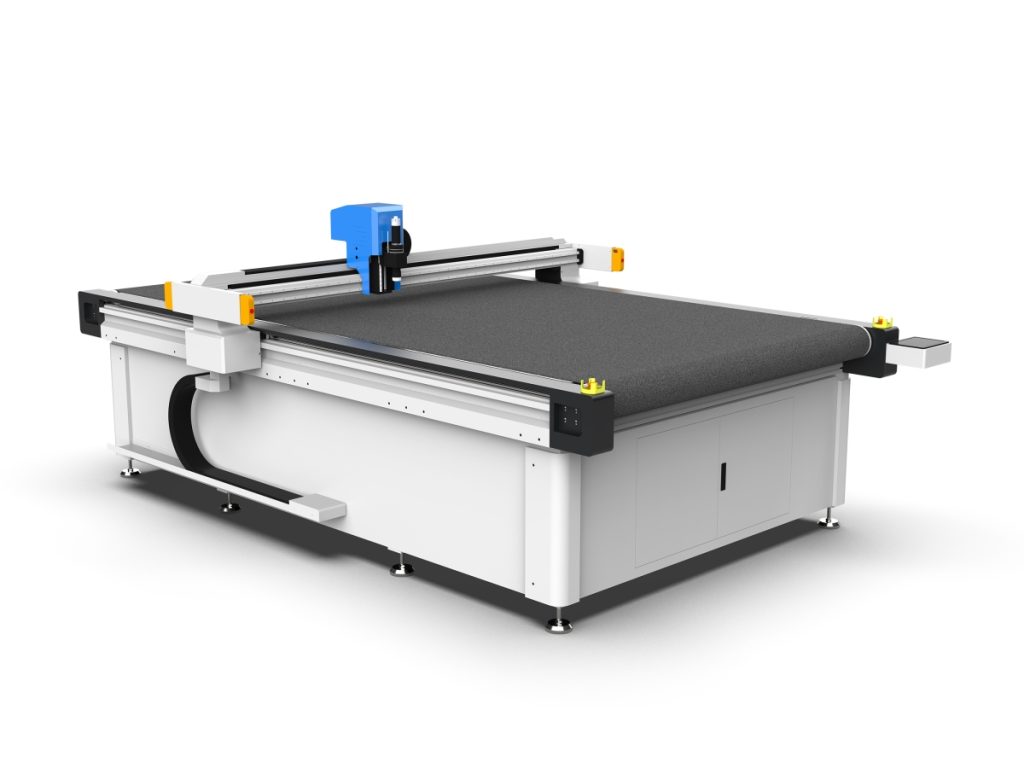
成熟工廠往往振動刀與沖裁並用:打樣、翻單、多款小批量走振動刀,爆款穩定大單走沖裁,兩者互補而非替代。拿不準時,最簡單的方法是寄樣讓工程師用實際材料做對比試切。
FAQ
振動刀和雷射切割軟性材料有什麼區別?
振動刀是物理切割,無熱影響,斷面乾淨;雷射是熱切割,軟性材料易燒焦硬化並產生煙味,部分材料釋放有害氣體。
什麼情況下應該選擇沖裁工藝?
沖裁適合大批量單一版型生產,成本最優;但開模費高、週期長,換款不靈活,多層小批量場景不經濟。
含PVC的材料為什麼不能選激光切割?
含PVC材料激光切割會產生有害氣體,且熱影響導致邊緣燒焦硬化,因此應避開激光,優先選振動刀物理切割。
打樣和小批量生產優先選哪種裁切工藝?
打樣與中小批量優先選振動刀,無需開模、換款靈活,且能保證斷面質量,適合多款小批量快速響應。
振動刀和沖裁可以組合使用嗎?
可以,成熟工廠常兩者並用:打樣、翻單、多款小批量走振動刀,爆款穩定大單走沖裁,互補而非替代。
延伸閱讀
關鍵技術參數
- 振動刀裁切厚度範圍:0.2-60 mm
- 雷射切割亞克力典型厚度:0.5-30 mm
- 沖裁模具開模費範圍:5000-50000 %
- 振動刀裁切精度:±0.1 mm
- 雷射切割軟性材料燒焦率:30 %