
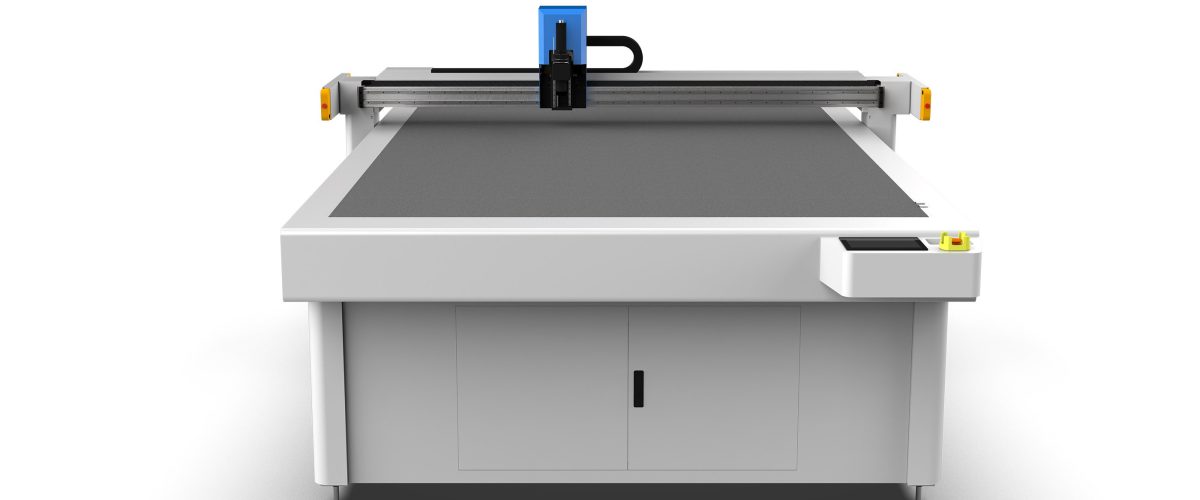
Taglierina per guarnizioni: tipi e principio di funzionamento
La taglierina per guarnizioni è un’apparecchiatura utilizzata per tagliare materiali non metallici come gomma, amianto, PTFE (politetrafluoroetilene), lastre senza amianto, grafite e sughero in guarnizioni di forma specifica. In base al principio di taglio, si distinguono principalmente in tre categorie:
- Taglierina a coltello oscillante: la lama vibra ad alta frequenza (circa 20000 volte al minuto), con elevata precisione di taglio, adatta a forme complesse e materiali sottili (spessore ≤10mm).
- Taglierina laser: utilizza un raggio laser per fondere o vaporizzare il materiale, con taglio stretto, ma può produrre bordi bruciati, adatta a materiali come il PTFE, con spessore generalmente ≤5mm.
- Fustellatrice: tramite punzonatura con fustelle personalizzate, alta efficienza, adatta per forme semplici in grandi lotti, ma con costi degli stampi elevati.
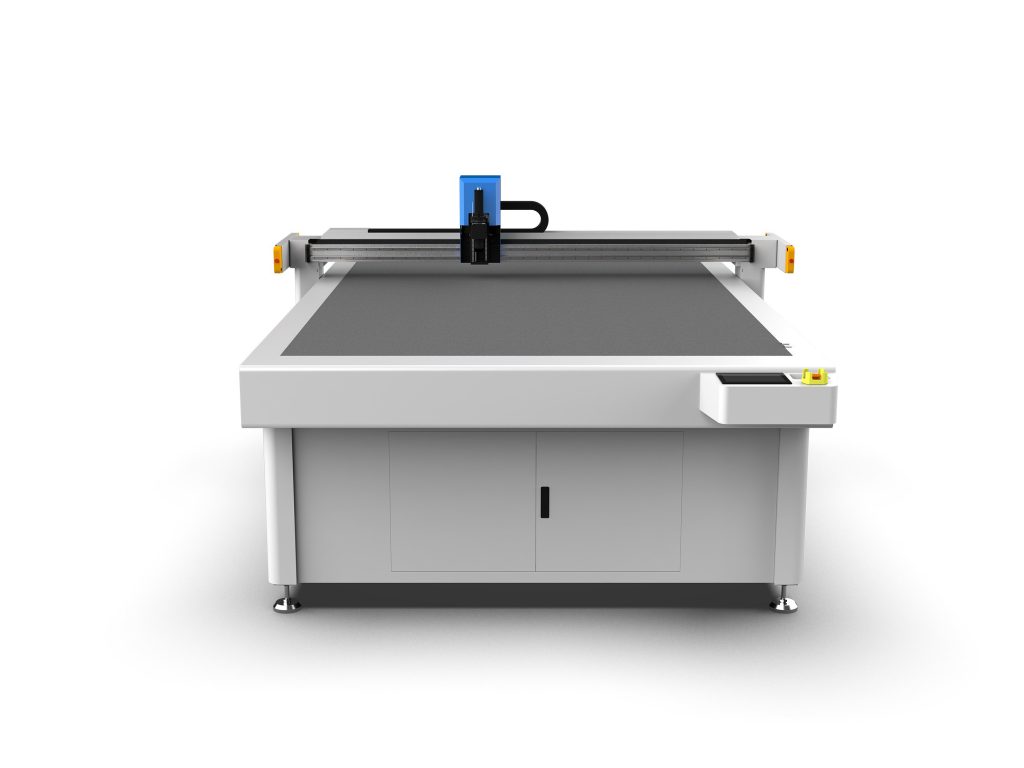
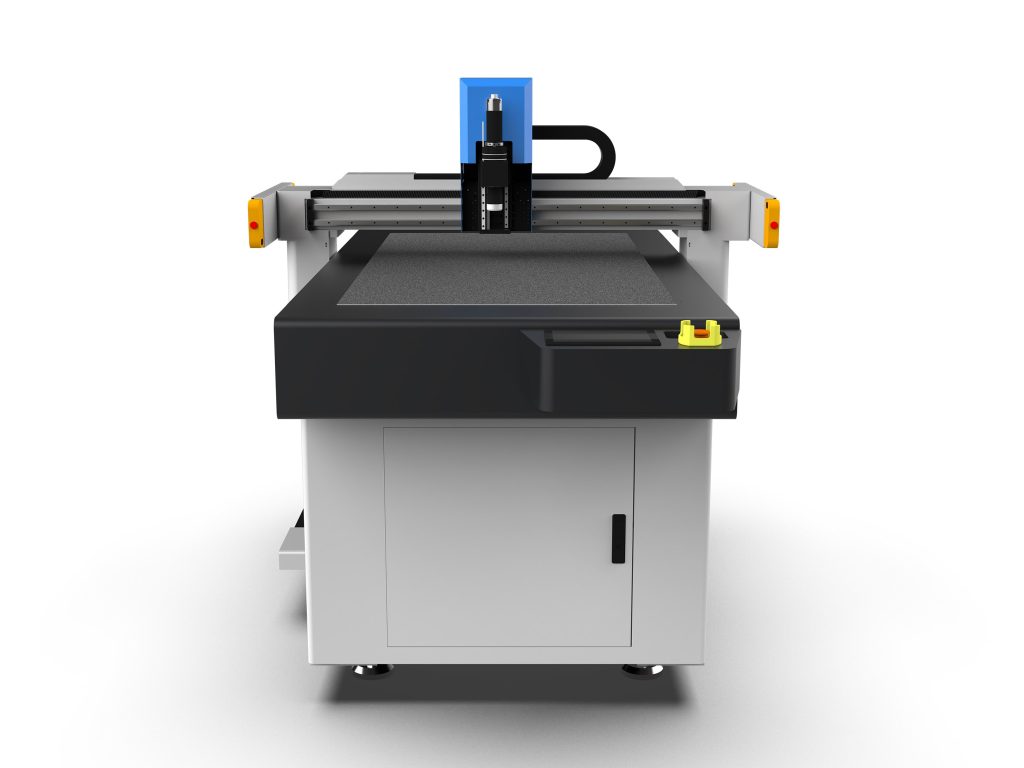
Tra queste, la taglierina a lama oscillante è diventata la scelta principale grazie all’assenza di stampi e all’adattabilità a piccoli lotti e a una grande varietà di prodotti. I suoi componenti principali includono la testa a lama oscillante, il sistema di controllo servo, la piattaforma ad aspirazione sottovuoto e il sistema di alimentazione.
Parametri chiave per la selezione
1. Spessore di taglio e materiale
Materiali diversi richiedono utensili e potenze diverse. Ad esempio:
- Guarnizioni in gomma: spessore 1-20mm, si consiglia di scegliere la lama oscillante (potenza ≥1,5kW) o la taglierina ad acqua ad alta pressione (ma la taglierina ad acqua ha costi elevati).
- Lastre di amianto: spessore 1-10 mm, la lama oscillante deve essere dotata di lame in metallo duro per evitare la dispersione di polvere.
- PTFE: spessore 0,5-5 mm, è possibile utilizzare sia il taglio laser che la lama oscillante, ma con il laser è necessario prestare attenzione alla ventilazione.
- Lastre composite in grafite: spessore 1-3 mm, durante il taglio con lama oscillante è necessario controllare la frequenza di vibrazione per evitare la delaminazione.
In fase di selezione è necessario definire chiaramente i materiali di uso comune e l’intervallo di spessore, per garantire che le capacità della macchina li coprano.
2. Precisione e velocità di taglio
I guarnizioni richiedono generalmente tolleranze dimensionali entro ±0,2 mm. La precisione di ripetibilità della posizionatura della macchina da taglio a lama oscillante può raggiungere ±0,05 mm, con una velocità di taglio variabile tra 10 e 60 m/min a seconda del materiale. Ad esempio, tagliando guarnizioni in gomma spesse 3 mm, la velocità può essere impostata a 30 m/min; tagliando PTFE spesso 1 mm, può essere aumentata a 50 m/min.
3. Dimensioni del piano di lavoro
Selezionare in base alle dimensioni comuni delle guarnizioni. Per guarnizioni di piccole dimensioni (come le guarnizioni per flangia DN50) è possibile scegliere un piano di 600×600 mm; per guarnizioni di grandi dimensioni (come le guarnizioni per scambiatori di calore) è necessario un piano da 1200×2400 mm o superiore. Il piano deve essere dotato di zone di aspirazione sottovuoto per garantire il fissaggio del materiale.
4. Software e automazione
Le moderne macchine da taglio per guarnizioni sono solitamente dotate di software CAD/CAM, supportano l’importazione di formati DXF e DWG e generano automaticamente i percorsi di taglio. La funzione di impaginazione automatica può aumentare l’utilizzo del materiale del 10%-30%. Inoltre, il sistema di alimentazione automatica consente il taglio continuo, riducendo l’intervento manuale.
Tecniche operative e impostazione dei parametri
1. Selezione e sostituzione della lama
I tipi di lama comunemente usati per la lama oscillante includono:

- Lama affilata: per contorni fini e materiali sottili.
- Lama circolare: per materiali spessi (>10mm) e tagli rettilinei.
- Lama dentata: per materiali rinforzati con fibre (come pannelli senza amianto), per evitare la formazione di filamenti.
Le lame usurate devono essere sostituite tempestivamente; in genere, quando si tagliano materiali in gomma, controllare ogni 8 ore.
2. Ottimizzazione dei parametri di taglio
Prendendo come esempio la lama oscillante, i parametri chiave includono:
- Frequenza di oscillazione: per materiali in gomma si consigliano 18000-22000 volte/minuto; per PTFE si consigliano oltre 25000 volte/minuto.
- Profondità di incisione: solitamente impostata a 1,1-1,2 volte lo spessore del materiale, per garantire il taglio completo senza usurarsi eccessivamente sul piano di lavoro.
- Velocità di avanzamento: regolata in base alla durezza del materiale; per i materiali duri (come le lastre di amianto) ridurre la velocità a 10-15 m/min, per la gomma morbida è possibile aumentarla fino a 40 m/min.
Si consiglia di eseguire prima un taglio di prova e di controllare la qualità del bordo di taglio con una lente d’ingrandimento, regolando i parametri fino a eliminare bave e delaminazioni.
3. Fissaggio del materiale
L’aspirazione sottovuoto è il metodo più comune; è necessario garantire una buona tenuta del piano di lavoro. Per i materiali porosi (come il sughero), è possibile coprire con uno strato di pellicola prima di applicare l’aspirazione. Si consiglia una pressione negativa di aspirazione da -0,6 a -0,8 bar.
Manutenzione e cura
La manutenzione regolare prolunga la durata dell’apparecchiatura:
- Pulire quotidianamente il piano di taglio e le guide, rimuovendo i trucioli.
- Controllare settimanalmente il serraggio delle viti della testa di taglio e la tensione delle cinghie di trasmissione.
- Lubrificare mensilmente le guide lineari e le viti a ricircolo di sfere (utilizzando grasso al litio).
- Calibrare trimestralmente il sensore di origine e il servomotore.
Nota: quando si tagliano materiali polverosi come l’amianto, è necessario dotarsi di un dispositivo di aspirazione polveri e pulire periodicamente i filtri.
Domande frequenti e soluzioni
1. Bordo di taglio non liscio
Possibili cause: lama usurata, frequenza di vibrazione troppo bassa, velocità di avanzamento troppo elevata. Soluzione: sostituire la lama, aumentare la frequenza a oltre 20000 volte/minuto, ridurre la velocità del 20%.
2. Spostamento del materiale
Verificare se l’aspirazione sottovuoto è inefficace o se la superficie del materiale presenta residui oleosi. Pulire il piano di lavoro e assicurarsi che le zone di aspirazione siano attivate.
3. Deviazione delle dimensioni di taglio
Verificare se la cinghia di trasmissione è allentata o se le impostazioni di compensazione del software sono errate. Ricalibrare l’apparecchiatura e controllare i valori di compensazione del percorso utensile.
Scenari applicativi e benefici
La taglierina per guarnizioni è ampiamente utilizzata nella manutenzione delle tenute delle apparecchiature nei settori petrolchimico, energetico, navale e farmaceutico. Rispetto al taglio manuale tradizionale, il taglio a controllo numerico può aumentare l’efficienza di 5-10 volte, migliorare il tasso di utilizzo del materiale di oltre il 20% e garantire la coerenza delle guarnizioni, riducendo il rischio di perdite. Per la produzione di più varietà in piccoli lotti, la taglierina a lama oscillante è la scelta migliore; per grandi lotti di forme semplici si può considerare una fustellatrice per ridurre i costi.
Al momento dell’acquisto, si consiglia di portare campioni dei materiali di uso comune presso il produttore per prove di taglio, valutando sul posto le prestazioni dell’apparecchiatura e la facilità d’uso del software. Allo stesso tempo, prestare attenzione alla capacità di assistenza post-vendita e di supporto tecnico, per garantire un funzionamento stabile e a lungo termine dell’apparecchiatura.