
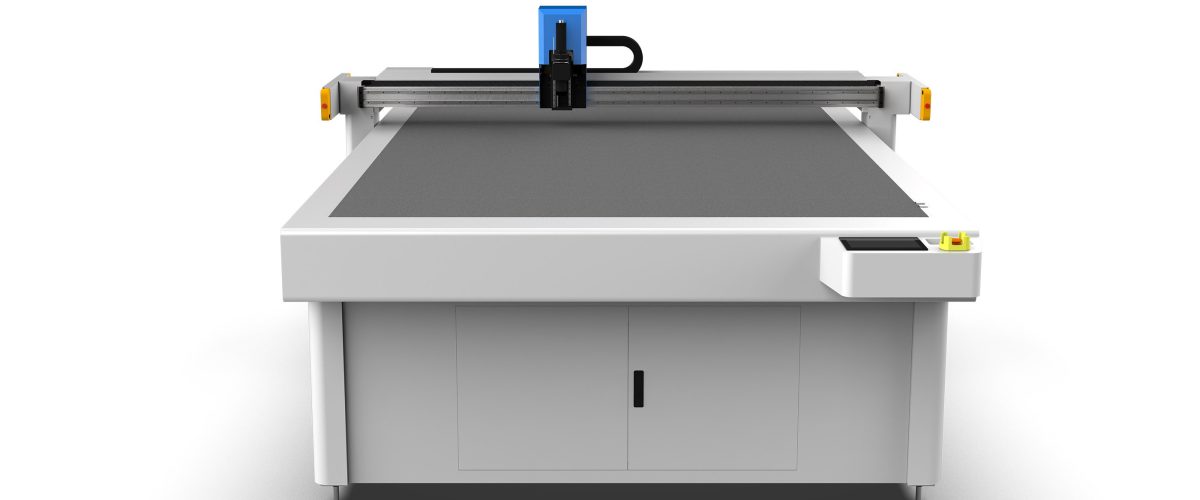
Dichtungszuschnittmaschinen: Typen und Funktionsprinzip
Dichtungszuschnittmaschinen sind Geräte zum Schneiden von nichtmetallischen Materialien wie Gummi, Asbest, Polytetrafluorethylen (PTFE), asbestfreien Platten, Graphit und Kork in Dichtungen mit spezifischen Formen. Je nach Schneidprinzip werden sie hauptsächlich in drei Kategorien unterteilt:
- Oszillierende Messer-Zuschnittmaschine: Die Klinge schwingt mit hoher Frequenz (ca. 20000 Mal pro Minute), die Schnittpräzision ist hoch, geeignet für komplexe Formen und dünne Materialien (Dicke ≤10mm).
- Laser-Zuschnittmaschine: Verwendet einen Laserstrahl zum Schmelzen oder Verdampfen des Materials, schmale Schnittfuge, kann jedoch Brandkanten erzeugen, geeignet für Materialien wie PTFE, Dicke üblicherweise ≤5mm.
- Stanze: Durch kundenspezifische Stanzformen gepresst, hohe Effizienz, geeignet für große Serien einfacher Formen, aber hohe Werkzeugkosten.
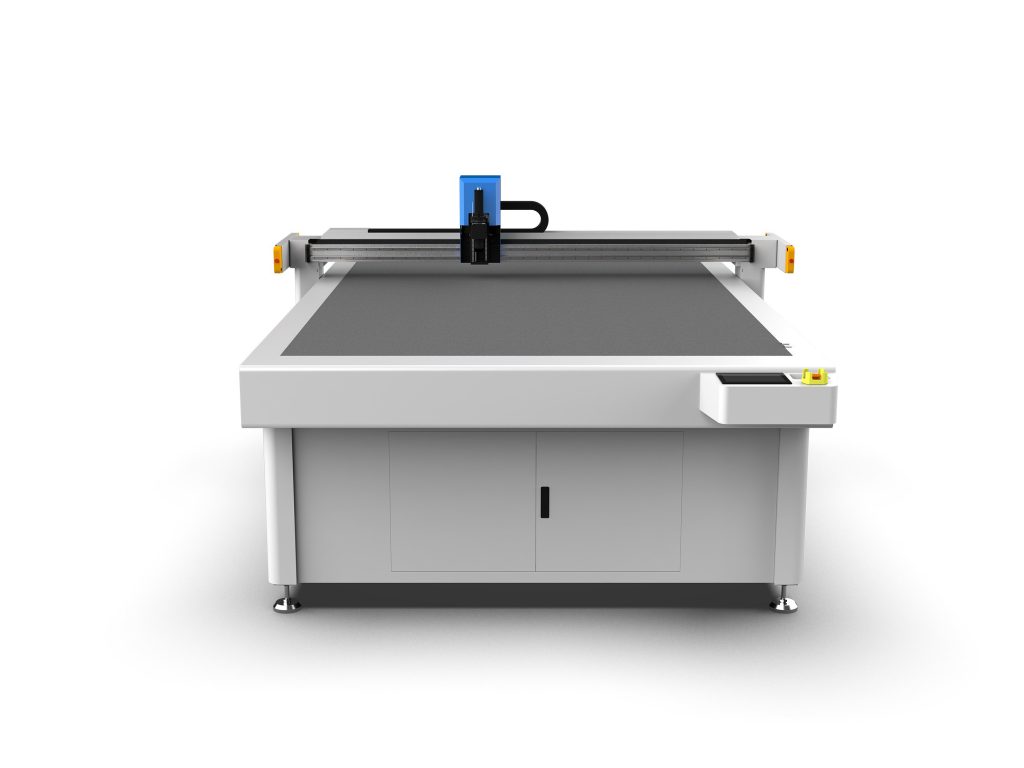
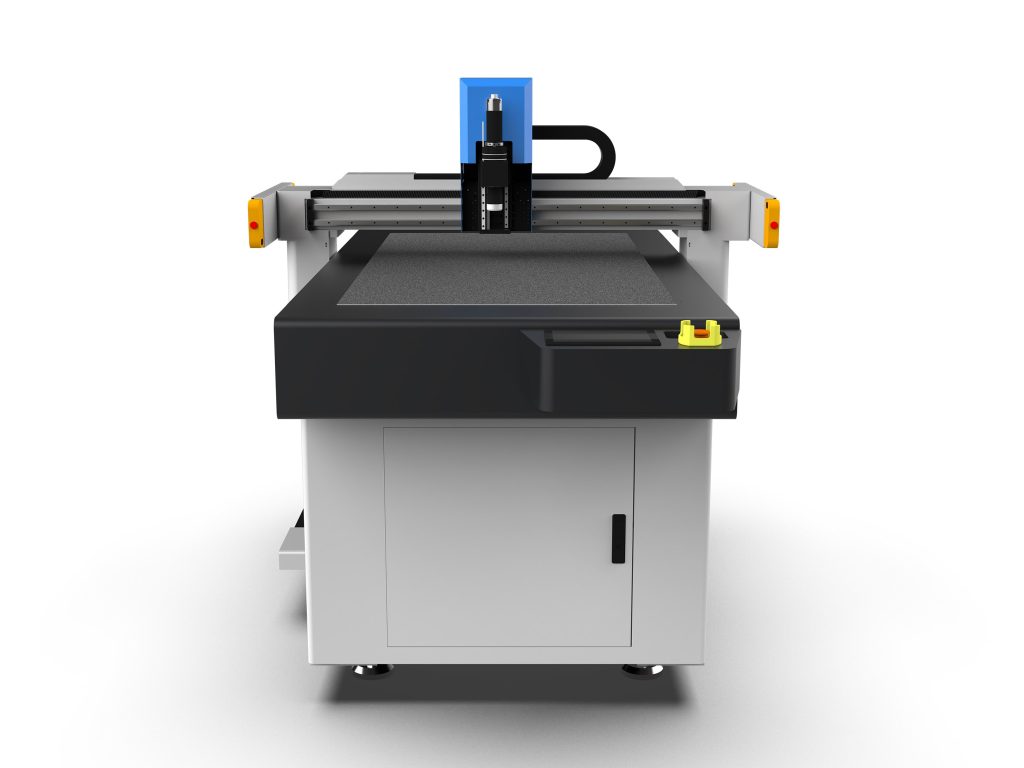
Unter diesen ist die Schneidemaschine mit oszillierendem Messer aufgrund des Verzichts auf Formen und der Eignung für kleine Serien und viele Varianten die Hauptwahl. Ihre Kernkomponenten umfassen den oszillierenden Messerkopf, das Servosteuerungssystem, die Vakuum-Saugplattform und das Vorschubsystem.
Wichtige Auswahlparameter
1. Schnittdicke und Material
Verschiedene Materialien erfordern unterschiedliche Werkzeuge und Leistungen. Zum Beispiel:
- Gummidichtungen: Dicke 1-20mm, empfohlen wird ein oszillierendes Messer (Leistung ≥1,5kW) oder ein Hochdruck-Wasserstrahlschneider (aber der Wasserstrahlschneider verursacht hohe Kosten).
- Asbestplatte: Dicke 1-10 mm, das Schwingmesser muss mit Hartmetallklingen ausgestattet sein, um Staubentwicklung zu vermeiden.
- PTFE: Dicke 0,5-5 mm, sowohl Laserschneiden als auch Schwingmesser sind möglich, beim Laser ist jedoch auf ausreichende Belüftung zu achten.
- Graphit-Verbundplatte: Dicke 1-3 mm, beim Schneiden mit dem Schwingmesser muss die Schwingfrequenz kontrolliert werden, um Delaminierung zu verhindern.
Bei der Auswahl muss der übliche Material- und Dickenbereich klar definiert werden, um sicherzustellen, dass die Geräteleistung diesen abdeckt.
2. Schnittpräzision und Geschwindigkeit
Dichtungen erfordern in der Regel Maßtoleranzen innerhalb von ±0,2 mm. Die Wiederholpositioniergenauigkeit der Oscillating-Knife-Schneidemaschine kann ±0,05 mm erreichen, die Schnittgeschwindigkeit liegt je nach Material zwischen 10 und 60 m/min. Beispielsweise kann beim Schneiden von 3 mm dicken Gummidichtungen die Geschwindigkeit auf 30 m/min eingestellt werden; beim Schneiden von 1 mm dickem PTFE kann sie auf 50 m/min erhöht werden.
3. Arbeitsfläche
Auswahl basierend auf gängigen Dichtungsgrößen. Für kleine Dichtungen (z. B. DN50-Flanschdichtungen) kann eine Arbeitsfläche von 600×600 mm gewählt werden; für große Dichtungen (z. B. Wärmetauscherdichtungen) sind 1200×2400 mm oder größer erforderlich. Die Arbeitsfläche sollte mit einer Vakuumansaugzoneneinteilung ausgestattet sein, um die Materialfixierung zu gewährleisten.
4. Software und Automatisierung
Moderne Dichtungs-Zuschneidemaschinen sind in der Regel mit CAD/CAM-Software ausgestattet, die den Import von DXF- und DWG-Formaten unterstützt und automatisch Schneidpfade generiert. Die automatische Verschachtelungsfunktion kann die Materialausnutzung um 10 %–30 % erhöhen. Darüber hinaus ermöglicht ein automatisches Vorschubsystem kontinuierliches Schneiden und reduziert manuelle Eingriffe.
Bedientechniken und Parametereinstellungen
1. Messerauswahl und -wechsel
Häufig verwendete Klingentypen für das Oscillating Knife sind:

- Spitzmesser: für feine Konturen und dünne Materialien.
- Rundmesser: für dicke Materialien (>10mm) und Geradschnitte.
- Sägezahnmesser: für faserverstärkte Materialien (wie asbestfreie Platten), um Fadenziehen zu verhindern.
Verschlissene Klingen sollten rechtzeitig ausgetauscht werden; beim Schneiden von Gummimaterialien wird im Allgemeinen eine Überprüfung alle 8 Stunden empfohlen.
2. Optimierung der Schneidparameter
Am Beispiel des oszillierenden Messers umfassen die Schlüsselparameter:
- Schwingungsfrequenz: für Gummimaterialien empfohlen 18000-22000 Mal/Minute; für PTFE empfohlen über 25000 Mal/Minute.
- Eintauchtiefe: üblicherweise auf das 1,1- bis 1,2-fache der Materialdicke eingestellt, um vollständiges Durchschneiden zu gewährleisten, ohne die Tischoberfläche übermäßig zu verschleißen.
- Vorschubgeschwindigkeit: Anpassen an die Materialhärte; bei harten Materialien (z. B. Asbestplatten) auf 10-15 m/min reduzieren, bei weichem Gummi auf bis zu 40 m/min erhöhen.
Es wird empfohlen, zunächst einen Probeschnitt durchzuführen und die Schnittkantenqualität mit einer Lupe zu prüfen und die Parameter so anzupassen, dass keine Grate und keine Delaminierung auftreten.
3. Materialfixierung
Die Vakuumansaugung ist die gängige Methode; dabei muss eine gute Abdichtung der Tischfläche gewährleistet sein. Bei porösen Materialien (z. B. Kork) kann zunächst eine Folie aufgelegt und dann angesaugt werden. Empfohlener Ansaugunterdruck: -0,6 bis -0,8 bar.
Wartung und Pflege
Regelmäßige Wartung verlängert die Lebensdauer des Geräts:
- Reinigen Sie täglich die Tischfläche und die Führungsschienen und entfernen Sie Späne.
- Prüfen Sie wöchentlich die Befestigungsschrauben des Messerkopfes und die Spannung des Antriebsriemens.
- Schmieren Sie monatlich die Linearführungsschienen und die Gewindespindeln (mit Lithiumfett).
- Kalibrieren Sie vierteljährlich den Referenzpunktsensor und den Servomotor.
Hinweis: Beim Schneiden von staubhaltigen Materialien wie Asbest ist eine Staubabsaugung erforderlich, und der Filter muss regelmäßig gereinigt werden.
Häufige Probleme und Lösungen
1. Unsaubere Schnittkante
Mögliche Ursachen: abgenutzte Klinge, zu niedrige Vibrationsfrequenz, zu hohe Vorschubgeschwindigkeit. Lösung: Klinge austauschen, Frequenz auf über 20000 Mal/Minute erhöhen, Geschwindigkeit um 20 % reduzieren.
2. Materialverschiebung
Prüfen Sie, ob die Vakuumabsaugung ausgefallen ist oder die Materialoberfläche verölt ist. Reinigen Sie die Tischplatte und stellen Sie sicher, dass die Absaugzonen aktiviert sind.
3. Abweichung der Schnittmaße
Prüfen Sie, ob der Antriebsriemen locker ist oder die Software-Kompensationseinstellung falsch ist. Kalibrieren Sie das Gerät neu und prüfen Sie die Kompensationswerte der Werkzeugbahn.
Anwendungsszenarien und Nutzen
Dichtungszuschneidemaschinen werden häufig in der petrochemischen Industrie, der Energieversorgung, im Schiffbau und in der Pharmaindustrie für die Instandsetzung von Gerätedichtungen eingesetzt. Im Vergleich zum traditionellen manuellen Zuschneiden kann das CNC-Schneiden die Effizienz um das 5- bis 10-Fache steigern, die Materialausnutzung um mehr als 20 % erhöhen und die Gleichmäßigkeit der Dichtungen gewährleisten, wodurch das Leckagerisiko verringert wird. Für die Produktion vieler Varianten in kleinen Serien ist die Schneidemaschine mit oszillierendem Messer die beste Wahl; bei großen Serien mit einfachen Formen kann zur Kostensenkung eine Stanzmaschine in Betracht gezogen werden.
Beim Kauf empfiehlt es sich, Proben der üblichen Materialien zum Probeschnitt zum Hersteller mitzubringen und die Geräteleistung sowie die Benutzerfreundlichkeit der Software vor Ort zu prüfen. Achten Sie zugleich auf den Kundendienst und die technische Supportfähigkeit, um einen langfristig stabilen Betrieb des Geräts zu gewährleisten.