
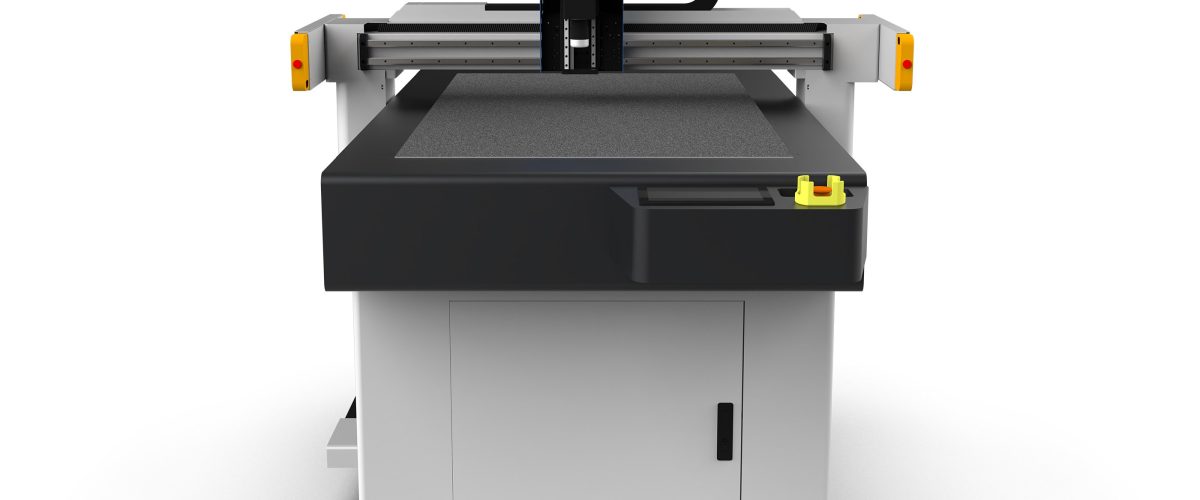
Máy cắt vải carbon: Hướng dẫn thực chiến từ chọn máy đến bảo trì
Vật liệu composite sợi carbon ngày càng được ứng dụng rộng rãi trong các lĩnh vực hàng không vũ trụ, ô tô, thiết bị thể thao, nhưng quá trình cắt gia công lại đối mặt với nhiều thách thức: sợi mài mòn dao, cắt tạo ra bụi mịn, vật liệu prepreg dính dao, mép cắt dễ bị tách lớp và xơ. Cắt thủ công truyền thống hoặc máy cắt thông thường khó đáp ứng yêu cầu về độ chính xác và hiệu suất, do đó máy cắt vải carbon ra đời. Bài viết này dựa trên kinh nghiệm sản xuất thực tế, hệ thống hóa các thông số chọn máy, điểm vận hành và quy chuẩn bảo trì của máy cắt vải carbon, cung cấp tài liệu tham khảo cho việc mua sắm thiết bị và quản lý sản xuất của bạn.
I. Các thông số kỹ thuật cốt lõi của máy cắt vải carbon
Khi mua máy cắt vải carbon, không thể chỉ nhìn vào thương hiệu và giá cả, mà phải chú ý đến các chỉ số cứng sau đây:
- Độ chính xác cắt: Độ chính xác định vị lặp lại phải ≤±0,05mm, độ chính xác đường viền cắt ≤±0,1mm. Đối với vật liệu prepreg cấp hàng không vũ trụ, nên chọn máy có độ chính xác cao ±0,03mm.
- Tốc độ cắt: Tốc độ chạy không tải ≥60m/phút, tốc độ cắt có thể điều chỉnh trong khoảng 5-30m/phút tùy theo độ dày vật liệu. Máy tốc độ cao có thể tăng năng suất trên 30%.
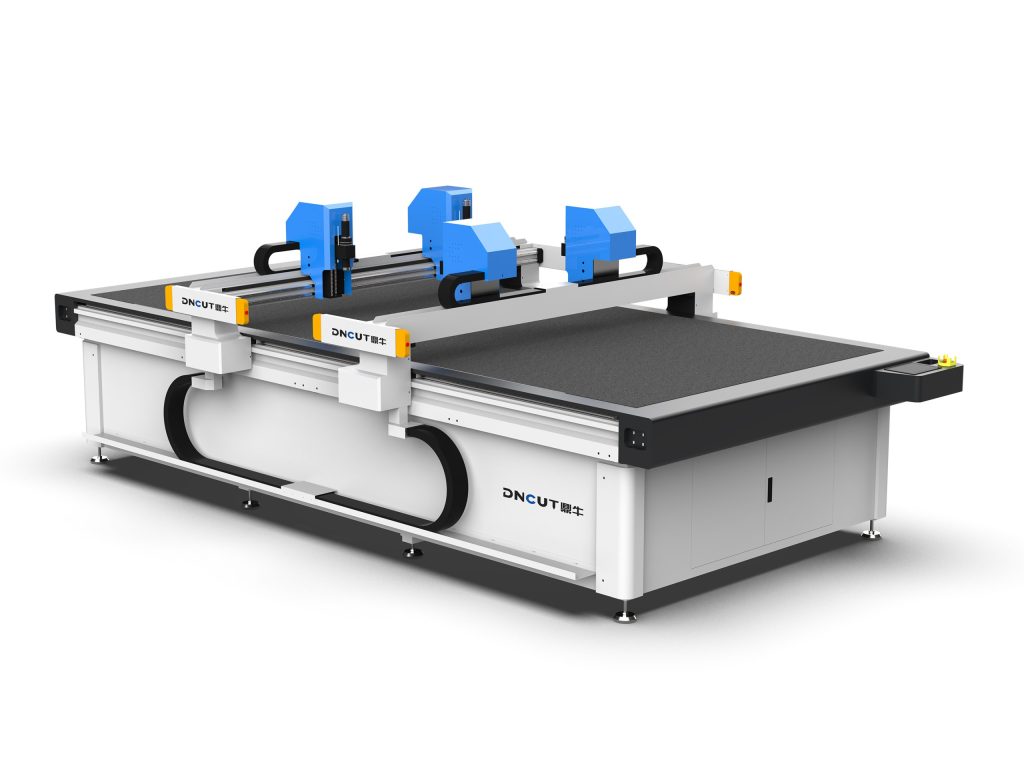
- Khổ cắt hiệu dụng: Các thông số phổ biến gồm 1600mm×2500mm, 2000mm×3000mm, v.v. Cần chọn theo kích thước phôi lớn nhất và hiệu quả xếp bố cục, để dư 10%-20%.
- Hệ thống dao cắt: Cắt sợi carbon thường dùng dao rung, dao tròn, dao siêu âm. Tần số dao rung thường là 10000-20000 lần/phút, biên độ 0.5-2mm có thể điều chỉnh.
- Hệ thống hút chân không: Lực hút ≥20kPa, điều khiển phân vùng ít nhất 4 vùng, đảm bảo cố định lớp mỏng prepreg chắc chắn.
- Thiết bị hút bụi: Phải trang bị máy hút bụi hiệu suất cao, lưu lượng gió ≥2000m³/h, độ chính xác lọc ≤5μm, ngăn ngừa bụi sợi carbon gây hại sức khỏe.
II. Các điểm chính khi chọn máy cắt sợi carbon
1. Chọn dao theo đặc tính vật liệu
Carbon fiber prepreg (như epoxy resin gốc) có độ dính cao ở nhiệt độ phòng, dễ dính vào dao. Khuyến nghị sử dụng dao cắt siêu âm, thông qua rung động tần số cao để giảm ma sát và dính dao, vết cắt gọn gàng không có gờ. Đối với tấm carbon fiber đã đóng rắn, cần sử dụng dao tròn hợp kim cứng phủ kim cương hoặc cắt laser (nhưng laser sẽ tạo ra vùng ảnh hưởng nhiệt, cần thận trọng).
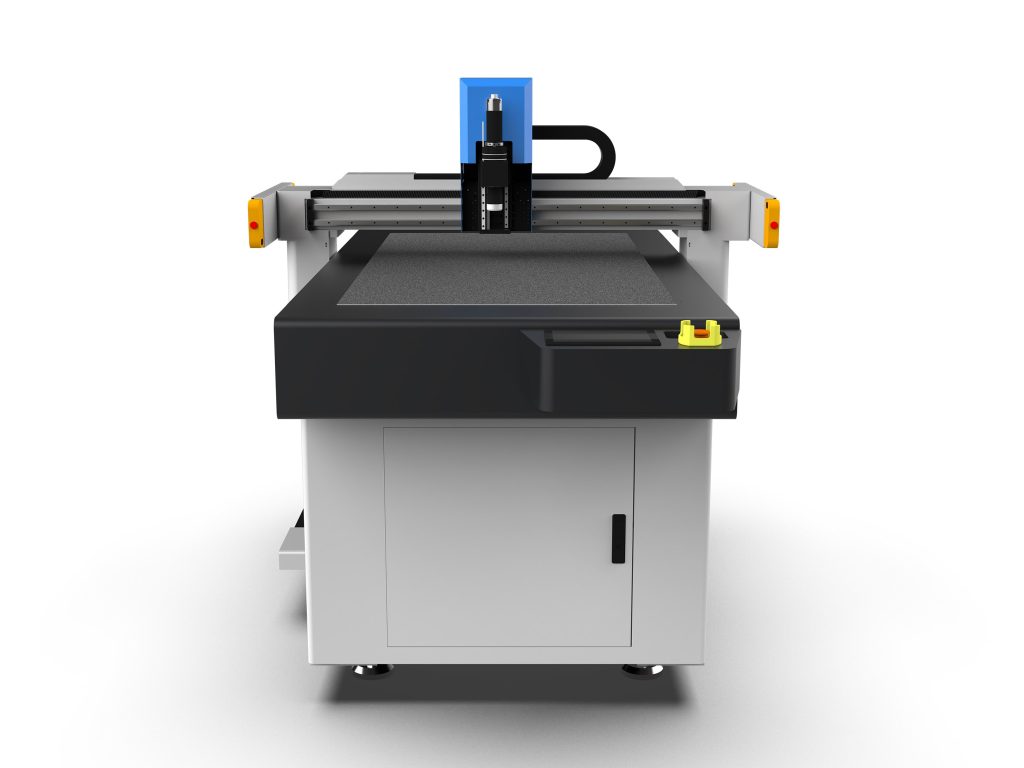
2. Chú ý đến phần mềm cấp liệu và xếp chỗ
Một máy cắt hiệu quả nên được trang bị hệ thống cấp liệu tự động và phần mềm xếp bố trí thông minh. Hệ thống cấp liệu cần đảm bảo pre-preg phẳng không có nếp nhăn, độ chính xác kiểm soát lực căng ±2N. Phần mềm xếp bố trí phải hỗ trợ tối ưu hóa đường cắt tự động, cắt chung cạnh và cầu nối, tỷ lệ sử dụng vật liệu có thể tăng lên trên 85%.
3. Đánh giá cấu hình hút bụi và an toàn
Bụi sợi carbon dẫn điện và dễ gây dị ứng, thiết bị phải tích hợp hút bụi áp suất âm, nồng độ bụi trong khu vực làm việc ≤1mg/m³. Đồng thời, thiết bị phải có bảo vệ bằng lưới quang, nút dừng khẩn cấp và vỏ bảo vệ dao, đáp ứng tiêu chuẩn an toàn CE.
III. Kỹ thuật vận hành và cài đặt thông số
Thông số vận hành chính xác là chìa khóa để đảm bảo chất lượng cắt. Dưới đây là các thông số khuyến nghị cho pre-preg sợi carbon (độ dày một lớp 0,125mm, hàm lượng nhựa epoxy 35%):
- Tần số dao động: 18000 lần/phút
- Biên độ: 1.2mm
- Tốc độ cắt: 15m/phút (đường thẳng), 8m/phút (đường cong)
- Áp lực dao: 0.3MPa (điều chỉnh theo số lớp, mỗi lớp tăng thêm 0.05MPa)
- Hút chân không: -25kPa, bật theo vùng
- Độ sâu cắt: lớn hơn một chút so với tổng độ dày vật liệu (ví dụ vật liệu dày 2mm đặt 2.2mm), đảm bảo cắt đứt nhưng không làm hỏng màng đáy
Lưu ý khi vận hành:
- Trước khi cắt, vệ sinh lưỡi dao bằng cồn để loại bỏ nhựa resin còn sót lại.
- Kiểm tra độ mài mòn của lưỡi dao sau mỗi 50-100 mét cắt; sợi carbon làm mòn lưỡi dao nhanh, khuyến nghị thay hoặc mài lại mỗi ca làm việc.
- Đối với pre-preg nhiều lớp (ví dụ 8 lớp), áp dụng chiến lược cắt phân lớp, độ sâu cắt mỗi lớp 0,3mm, tránh cắt xuyên một lần gây tách lớp.
- Sau khi cắt, kịp thời dùng máy hút bụi vệ sinh mặt bàn để tránh mảnh vụn sợi carbon làm xước vật liệu.
IV. Các vấn đề thường gặp và giải pháp
1. Mép cắt bị xơ, sợi bị kéo ra
Nguyên nhân: dao bị cùn, tần số rung quá thấp hoặc tốc độ cắt quá nhanh. Giải pháp: thay dao mới, tăng tần số lên 20000 lần/phút, giảm tốc độ 20%.
2. Pre-preg dính dao
Nguyên nhân: nhiệt độ nhựa quá cao hoặc lưỡi dao không có lớp phủ. Giải pháp: kiểm soát nhiệt độ xưởng ở 20±2℃, sử dụng lưỡi dao phủ Teflon, hoặc bật hỗ trợ siêu âm.
3. Sai lệch kích thước cắt
Nguyên nhân: hút chân không không chắc chắn dẫn đến vật liệu dịch chuyển, hoặc ray dẫn hướng bị mài mòn. Giải pháp: kiểm tra gioăng niêm phong các vùng hút, đảm bảo độ chân không ≥-20kPa; định kỳ bôi trơn ray dẫn hướng, hiệu chuẩn độ chính xác mỗi nửa năm một lần.
4. Tích tụ bụi
Nguyên nhân: lưu lượng gió hút bụi không đủ hoặc lõi lọc bị tắc. Giải pháp: vệ sinh lõi lọc hai tuần một lần, kiểm tra độ kín của ống gió mỗi tháng, đảm bảo lưu lượng gió không thấp hơn 80% giá trị định mức.
Năm. Kế hoạch bảo trì
Tuổi thọ của máy cắt vải carbon phụ thuộc vào việc bảo trì hàng ngày. Khuyến nghị thực hiện kế hoạch sau:
- Hàng ngày: vệ sinh mặt bàn, lưỡi cắt và cửa hút bụi; kiểm tra áp suất chân không có đạt chuẩn hay không.
- Hàng tuần: Vệ sinh lõi lọc bụi; kiểm tra độ mòn của dao, mài lại khi cần thiết; bôi trơn ray dẫn hướng tuyến tính.
- Hàng tháng: Hiệu chuẩn độ chính xác cắt (kiểm tra bằng hình tròn chuẩn); kiểm tra độ căng dây đai; vệ sinh bụi trong tủ điện điều khiển.
- Nửa năm một lần: Thay thế gioăng làm kín hút chân không; hiệu chuẩn toàn diện độ cân bằng của thiết bị; kiểm tra độ mòn của cáp điện.
Ngoài ra, nên ký hợp đồng bảo trì hàng năm với nhà cung cấp để đảm bảo thay thế kịp thời các bộ phận quan trọng (như động cơ servo, đầu dao dao động).
Sáu, Kết luận
Máy cắt vải carbon là thiết bị cốt lõi để nâng cao chất lượng và hiệu quả cắt vật liệu composite. Khi chọn máy cần bám sát ba yếu tố: độ chính xác, dao cắt và hút bụi; trong quá trình vận hành phải tinh chỉnh thông số và thực hiện nghiêm ngặt kế hoạch bảo trì. Chỉ khi kết hợp hiệu năng thiết bị với chi tiết công nghệ mới có thể đạt được sản xuất linh kiện carbon chất lượng cao, chi phí thấp. Nếu cần thảo luận thêm về giải pháp cắt cho các vật liệu cụ thể (như aramid, sợi thủy tinh), vui lòng liên hệ đội ngũ kỹ thuật của chúng tôi.