
EVA-Materialeigenschaften und Schneidherausforderungen
EVA (Ethylen-Vinylacetat-Copolymer) ist ein geschäumtes Material mit geschlossenzelliger Struktur, einer Dichte von typischerweise 0,03–0,3 g/cm³ und einer Härte von Shore C 18–70. Seine weichen, rückfedernden und leicht komprimierbaren Eigenschaften bringen drei große Herausforderungen beim Schneiden mit sich: Erstens verformt sich das Material unter Krafteinwirkung leicht, was zu einer Verringerung der Maßgenauigkeit führt; zweitens erzeugt die Klinge beim Schneiden Reibungswärme, die das EVA lokal aufschmelzen und an der Klinge kleben lässt; drittens neigt die geschlossenzellige Struktur an den Schnittkanten zur Grat- oder Rissbildung. Daher müssen EVA-Schneidemaschinen speziell auf diese Eigenschaften ausgelegt sein.
Haupttypen von EVA-Schneidemaschinen und Auswahl
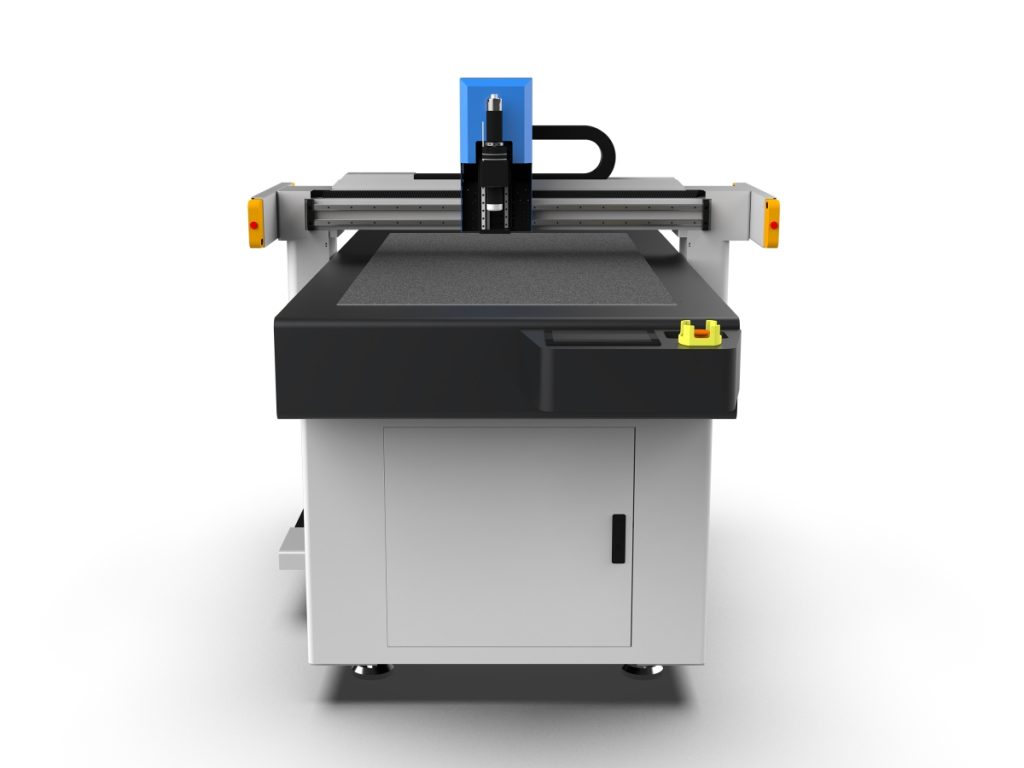
1. Oscillating-Knife-Schneidemaschine
Es wird eine Klinge mit hochfrequenter Vibration (8000-12000 Mal pro Minute) zum Schneiden verwendet, die Amplitude der Klinge beträgt 0,5-2 mm. Geeignet für EVA-Platten mit einer Dicke von 1-50 mm, die Schnittgeschwindigkeit kann 60-120 m/min erreichen. Die oszillierende Klinge übt nur geringen Druck auf das Material aus, der Schnitt ist glatt, und sie ist die gängigste Wahl zum Schneiden von EVA. Bei der Auswahl ist auf den einstellbaren Bereich der Vibrationsfrequenz, das Klingenkühlsystem (optional mit Luftkühlung) sowie die Saugkraft der Vakuumansaugplattform (empfohlen ≥-0,08 MPa) zu achten.
2. Laserschneidemaschine
Durch Schmelzschneiden mit CO2-Laser (Leistung 60-150 W) entsteht eine schmale Schnittfuge (0,1-0,3 mm) ohne mechanische Spannung. Allerdings erzeugt das Laserschneiden von EVA schädliche Rauche (einschließlich Essigsäuregas), weshalb eine hocheffiziente Rauchabsaug- und Reinigungsanlage erforderlich ist. Darüber hinaus bildet sich beim Laserschneiden an der Kante eine Schmelzkante, die die nachfolgende Verklebung beeinträchtigen kann. Geeignet für präzises Schneiden von Dicken ≤10 mm, Geschwindigkeit etwa 10-30 m/min.
3. Ultraschall-Schneidemaschine
Durch Ultraschallvibration (20-40 kHz) wird die Klinge lokal erhitzt, um das Material zu schmelzen; beim Schneiden wird gleichzeitig die Kante versiegelt, um ein Ausfransen der Ränder zu verhindern. Geeignet für EVA-Platten mit einer Dicke von 0,5-5 mm, Schnittgeschwindigkeit 5-15 m/min. Ultraschallschneiden ist bei mehrschichtigen EVA-Verbundmaterialien besonders effektiv, jedoch sind die Gerätekosten höher.
4. Rundmesser-Schneidemaschine
Geeignet für das kontinuierliche Schneiden von EVA-Rollenware mit einer Dicke ≤5 mm, Klingendrehzahl 200-600 U/min, in Verbindung mit einem Spannungskontrollsystem. Einfache Bauweise, wartungsfreundlich, jedoch ist die Schnittqualität durchschnittlich; wird überwiegend für Grobschnitte oder Anwendungen mit geringen Genauigkeitsanforderungen eingesetzt.
Auswahlempfehlung: Bei einer Dicke >10 mm und einer Genauigkeitsanforderung innerhalb ±0,2 mm vorrangig das oszillierende Messer wählen; für dünne Platten mit feinen Mustern Laser wählen; wenn Kantenversiegelung erforderlich ist, Ultraschall wählen; für große Mengen an Rollenware das Rundmesser wählen.
Einstellung der wesentlichen Prozessparameter
Parameter des oszillierenden Messers
- Schwingungsfrequenz: Für dünnes Material (≤5mm) hohe Frequenz (10000-12000 Hübe/min) verwenden, für dickes Material (>20mm) niedrige Frequenz (8000-9000 Hübe/min), um Reibungswärme zu reduzieren.
- Schnittgeschwindigkeit: Umgekehrt proportional zur Dicke, unter 5mm können 80-120m/min eingestellt werden, über 20mm werden 30-50m/min empfohlen.
- Klingenwinkel: Üblich sind 15°, 22°, 30°. Für dünnes Material 15° verwenden, um den Schnittwiderstand zu reduzieren, für dickes Material 30°, um die Klingensteifigkeit zu gewährleisten.
- Vakuumansaugung: Anpassung entsprechend der Materialdichte, bei niedrig dichter EVA (0.05g/cm³) ist eine Saugkraft ≥-0.06MPa erforderlich, bei hoher Dichte (0.2g/cm³) kann auf -0.04MPa reduziert werden.
Laserparameter
- Leistung: Bei jeder Zunahme der Dicke um 1 mm erhöht sich die Leistung um 10-15 W, z. B. 80 W für 5 mm EVA.
- Schnittgeschwindigkeit: Auf die Leistung abgestimmt, bei 80 W beträgt die Geschwindigkeit etwa 15 m/min.
- Hilfsgas: Druckluft (0,2-0,4 MPa) zum Ausblasen, um die Anhaftung von Schmelzrückständen zu reduzieren.
Ultraschallparameter
- Frequenz: 20 kHz für dickes Material, 40 kHz für dünnes Material.
- Amplitude: 20-50 μm, je nach Dicke anzupassen.
- Schnittdruck: 0,2-0,5 MPa; zu hoher Druck führt zu Materialverformung.
Häufige Probleme und Lösungen
1. Grat an der Schnittkante
Ursache: Klingenstumpfheit, zu niedrige Schwingungsfrequenz, zu hoher Feuchtigkeitsgehalt des Materials. Lösung: Prüfen Sie die Klingenschärfe alle 8 Stunden und verwenden Sie einen Diamantschärfer; erhöhen Sie die Schwingungsfrequenz um 10%-20%; trocknen Sie das EVA vor dem Schneiden 2 Stunden lang bei 40℃ und halten Sie den Feuchtigkeitsgehalt ≤0,5%.
2. Material klebt an der Klinge
Ursache: Reibungswärme führt zur Erweichung des EVA (Temperatur > 60℃). Lösung: Reduzieren Sie die Schnittgeschwindigkeit um 15%-30%; schalten Sie die Luftkühlung der Klinge ein (Luftdruck 0,1-0,2 MPa); verwenden Sie Klingen mit Oberflächenbeschichtung (z. B. DLC-Beschichtung).
3. Maßgenauigkeit außerhalb der Toleranz
Ursache: unzureichende Vakuumansaugung, Blattflattern, Rutschen des Vorschubmechanismus. Lösung: Dichtungsleiste der Ansaugplattform prüfen und sicherstellen, dass das Vakuum ≥-0,08 MPa beträgt; Rundlauf der Blattklemmung justieren (Schlag ≤0,02 mm); Oberfläche der Vorschubwalze mit Gummi beschichten (Shore A50).
4. Laserstrahlschneiden erzeugt viel Rauch
Ursache: Unzureichender Abluftvolumenstrom, verstopftes Filtersystem. Lösung: Abluftvolumenstrom auf 200 m³/h pro 100 W Leistung auslegen; Filtervlies alle zwei Wochen reinigen, Aktivkohle alle drei Monate wechseln.
Wesentliche Punkte für Wartung und Pflege
- Täglich: Tischfläche von Schnittresten reinigen, Klingenverschleiß prüfen (Schneidkante mit Lupe betrachten), Führungsschienen schmieren (Lithiumfett verwenden).
- Wöchentlich: Planheit des Vakuum-Saugtisches kalibrieren (Abweichung ≤ 0,1 mm), Spannung des Antriebsriemens prüfen (Durchdrücken um 10 mm ist optimal).
- Monatlich: Oszillierende Klinge wechseln (auch ohne Abstumpfung wird nach 300 Betriebsstunden ein Wechsel empfohlen), Laseroptik reinigen (mit wasserfreiem Ethanol).
- Vierteljährlich: Impedanz des Ultraschallwandlers prüfen (bei Abweichung > 10 % ist ein Austausch erforderlich), Encoder des Servomotors kalibrieren.
Sicherheits- und Umweltschutzhinweise
Der beim EVA-Schneiden entstehende Staub (insbesondere Rauch beim Laserschneiden) muss durch eine Reinigungsbehandlung gefiltert werden, wobei die Staubkonzentration unter 1 mg/m³ zu halten ist. Das Gerät muss über eine gute Erdung verfügen (Erdungswiderstand ≤ 4 Ω), im Bereich des oszillierenden Messers ist ein Lichtgitter-Schutz zu installieren, und im Laserbereich sind Verriegelungstüren vorzusehen. Bedienpersonal muss Staubschutzmasken (KN95-Klasse) und antistatische Handschuhe tragen.
Fazit
Die Auswahl und Prozessoptimierung von EVA-Schneidemaschinen erfordert eine umfassende Berücksichtigung von Materialdicke, Genauigkeitsanforderungen, Produktionseffizienz sowie Umwelt- und Sicherheitsaspekten. Durch die geeignete Auswahl des Maschinentyps, die präzise Einstellung der Parameter und die Durchführung einer normgerechten Wartung lassen sich die Schnittqualität und die Lebensdauer des Geräts erheblich verbessern. Es wird empfohlen, vor der Serienproduktion Muster tests durchzuführen, um das optimale Prozessfenster zu bestimmen.