
Машина для резки волокна: полное руководство от выбора до эффективного производства
В таких отраслях, как композиционные материалы, текстильная промышленность, автомобильные интерьеры и аэрокосмическая промышленность, качество резки волокнистых материалов напрямую влияет на характеристики продукции и коэффициент использования материала. Традиционные методы ручной резки или вырубки трудно удовлетворить потребности производства с широким ассортиментом и малыми партиями, тогда как станок с ЧПУ для резки волокна благодаря технологии oscillating knife (вибрирующий нож) обеспечивает высокоточную и высокоэффективную резку гибких материалов. В данной статье рассматриваются выбор оборудования, ключевые параметры, практика эксплуатации и техническое обслуживание, предоставляя практически применимые рекомендации.
I. Основные типы и области применения машин для резки волокна
По принципу резки волоконные отрезные машины в основном делятся на такие типы, как осциллирующий нож, лазер, ультразвук и дисковый нож. Разные технологии существенно различаются по адаптивности к волокнистым материалам:
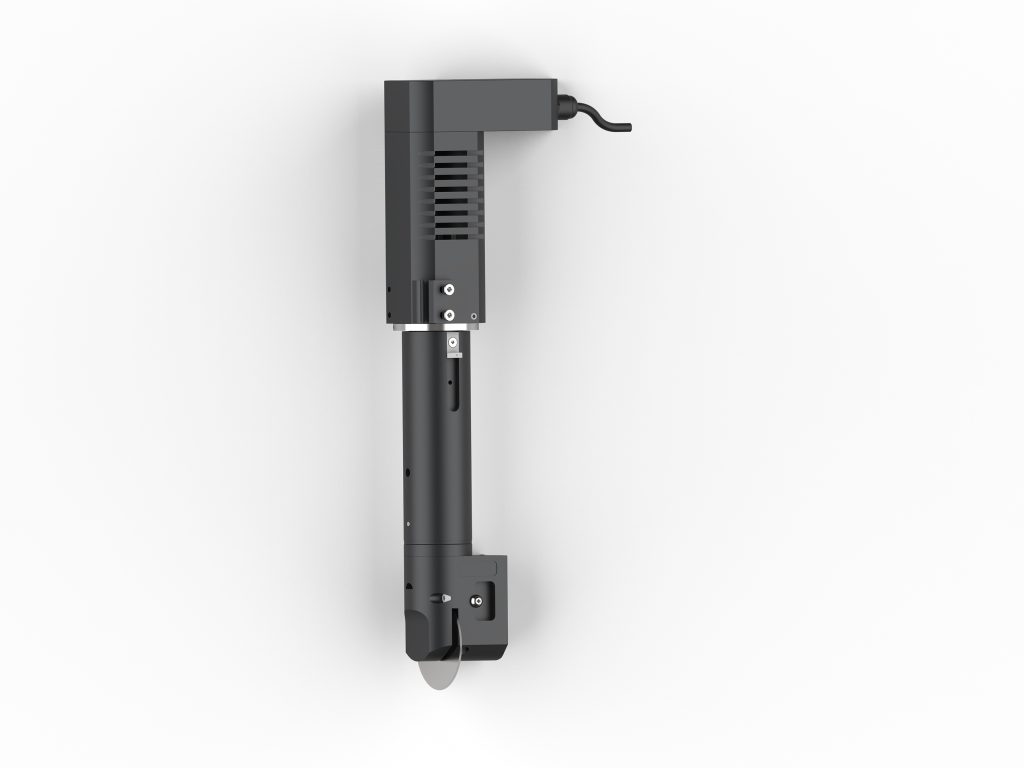
- Осциллирующий нож для резки: резка лезвием, совершающим высокочастотные возвратно-поступательные колебания, подходит для углеродного волокна, стекловолокна, арамида, препрегов, нетканых материалов и т. д. Края резки ровные, без зоны термического влияния, особенно подходит для многослойной резки (до 10-20 слоев, в зависимости от толщины материала).
- Лазерная резка: использует высокоэнергетический лазерный луч для плавления или испарения материала, высокая скорость, но вызывает термическое повреждение волокон, приводящее к обугливанию краев, не подходит для термочувствительных волокон (таких как арамид, некоторые термопластичные препреги).
- Ультразвуковая резка: посредством ультразвуковых колебаний материал локально плавится и разделяется, хороший эффект запечатывания краев, подходит для термопластичных волокон, но есть ограничение по толщине (обычно ≤5 мм).
- Дисковая резательная машина: подходит для продольной резки непрерывных рулонных материалов, обладает высокой эффективностью, но не позволяет выполнять резку сложных контуров.
Для резки волокна с множеством видов и сложных форм оптимальным выбором по совокупным характеристикам является режущая машина с осциллирующим ножом. Оборудование с осциллирующим ножом, предлагаемое dncut, оснащено сервоприводной системой управления, точность резки достигает ±0,1 мм, повторяемость позиционирования ±0,05 мм.
二、6 технических параметров, на которые необходимо обратить внимание при выборе модели
При выборе машины для резки волокна нельзя ориентироваться только на цену и бренд: следующие параметры напрямую определяют, сможет ли оборудование удовлетворить ваши производственные потребности:
1. Толщина и количество слоёв при резке
Режущая способность осциллирующего ножа зависит от амплитуды лезвия и свойств материала. Например, при резке углеродного препрега (толщина одного слоя 0,2 мм) за один проход можно разрезать 10–15 слоёв; при резке стеклоткани (0,5 мм) рекомендуется не более 8 слоёв. В таблице параметров оборудования следует указывать максимальную толщину резки (например, 20 мм) и рекомендуемое количество слоёв при пакетной резке. Если вам нужно резать толстые композитные материалы (например, стеклопластик толщиной более 30 мм), необходимо выбрать тяжёлый осциллирующий нож с большой амплитудой (≥8 мм).
2. Точность резки и повторяемость позиционирования
Резка волокна требует высокой точности, особенно для конструкционных деталей в аэрокосмической отрасли. Обычно точность резки оборудования должна быть ≤±0,2 мм, а повторяемость позиционирования ≤±0,1 мм. Высокоточное оборудование использует шлифованные рейки и прямые направляющие в сочетании с замкнутым управлением серводвигателями. Например, высокоточная серия dncut использует сдвоенный сервопривод по осям X/Y, обеспечивая быстрый динамический отклик и подходя для высокоскоростной резки сложных кривых.
3. Максимальная скорость резки
Скорость резки зависит от типа материала, толщины и сложности контура. Типичная скорость резки вибрационным ножом составляет 100–2000 мм/с. Для тонкой стеклоткани (например, нетканый материал 0,1 мм) скорость может достигать 1500 мм/с; для толстого препрега рекомендуется ограничивать скорость в пределах 300–600 мм/с для обеспечения качества кромки. Оборудование должно поддерживать ступенчатую настройку скорости с автоматическим снижением скорости на углах.
4. Размер рабочей поверхности
Выбирайте рабочую поверхность в зависимости от типовых размеров раскроя. Например, для раскроя деталей автомобильного интерьера обычно используется рабочая поверхность 1600 мм × 2500 мм; для небольших аэрокосмических деталей можно использовать 1200 мм × 1200 мм. При раскрое рулонных материалов необходимо оснастить систему автоматической подачи, а длину рабочей поверхности можно увеличить до более чем 3000 мм.
5. Система ножей и инструментов
Обычно используемые ножи для раскроя волокна включают: осциллирующий нож (универсальный), дисковый нож (для толстых слоёв или материалов высокой плотности), буксируемый нож (для тонких материалов), пробойный нож (для пробивки отверстий). Оборудование должно иметь функцию автоматической смены инструмента (ёмкость магазина инструментов ≥8), чтобы сократить время смены инструмента. Кроме того, необходимо учитывать срок службы инструмента: при раскрое углеволокна срок службы твердосплавных пластин составляет около 800–1200 метров длины реза; рекомендуется иметь запасные ножи.
6. Вакуумная адсорбция и зональное управление
Волокнистые материалы легкие и тонкие, легко смещаются при резке, поэтому необходимо оснастить машину системой вакуумной адсорбции. Сила адсорбции должна быть ≥0,06 МПа, а рабочий стол должен быть разделен на несколько независимо управляемых зон (например, 8 зон), чтобы при резке мелких деталей включать только соответствующие зоны, экономя энергию и избегая чрезмерной адсорбции, приводящей к деформации материала.
III. Приемы работы: 5 способов повысить качество и эффективность резки
1. Рациональная раскладка и оптимизация траектории
Используйте CAD/CAM-программы для автоматической раскладки — коэффициент использования материала можно повысить на 5%–15%. Путь резания должен следовать принципу «сначала внутри, затем снаружи; сначала малое, затем большое», чтобы избежать смещения из-за снятия напряжений в материале в процессе резки. Для многослойной резки рекомендуется применять «мостовой» способ соединения слоёв, чтобы предотвратить рассыпание мелких деталей.
2. Подбор параметров: скорость, амплитуда и инструмент
Разные волокнистые материалы требуют разных комбинаций параметров. Например:
- Углеволоконный препрег (0,2 мм/слой, 10 слоёв): частота колебаний 1800 раз/мин, амплитуда 6 мм, скорость резки 400 мм/с, используется остроконечный осциллирующий нож.
- Стеклоткань (0,5 мм/слой, 5 слоёв): частота колебаний 1500 раз/мин, амплитуда 8 мм, скорость резки 600 мм/с, использовать дисковый нож или осциллирующий нож.
- Арамидный нетканый материал (0,3 мм/слой, 3 слоя): частота колебаний 2000 раз/мин, амплитуда 4 мм, скорость резки 800 мм/с, использовать буксируемый нож.
Рекомендуется перед началом серийного производства выполнить пробную резку, оценить качество кромки (заусенцы, расслоение) и выполнить точную настройку параметров.
3. Рациональное использование вакуумного прижима
Для пористых волокнистых материалов (например, стеклоткани) вакуумная фиксация может привести к продуванию материала, что влияет на точность резки. Можно подложить под материал воздухопроницаемую плёнку или использовать зональную фиксацию со сниженной силой прижима. Для препрегов слишком большая сила прижима приводит к прилипанию материала к столу, рекомендуется использовать среднюю силу прижима (0,04-0,05 МПа).
4. Контроль износа инструмента и замена
Регулярно проверяйте износ инструмента: если на кромке реза появляются заусенцы или сопротивление резанию возрастает, необходима своевременная замена. Рекомендуется проверять лезвие после каждых 500-800 метров резки; твердосплавные лезвия допускают переточку 2-3 раза. Используйте систему управления ресурсом инструмента, которая фиксирует длину реза каждого ножа и автоматически напоминает о замене.
5. Контроль окружающей среды
Волокнистые материалы чувствительны к влажности и температуре, особенно углеродные препреги. Рекомендуется поддерживать температуру в цехе на уровне 20±3 ℃ и относительную влажность 50±10 %. Оборудование должно быть хорошо заземлено, чтобы избежать налипания пыли на материал из-за статического электричества.
IV. Техническое обслуживание: ключ к продлению срока службы оборудования
Волокнорезательная машина относится к прецизионному оборудованию, и нельзя пренебрегать ежедневным обслуживанием. Ниже приведён перечень работ по обслуживанию на каждую неделю и каждый месяц:
Еженедельное обслуживание
- Очищайте рабочую поверхность стола и отверстия вакуумного прижима от волокнистой пыли.
- Проверяйте надёжность установки ножей и отсутствие сколов на лезвиях.
- Удаляйте пыль с направляющих и зубчатых реек, наносите специальную смазку.
- Проверяйте фильтр пневмолинии и сливайте конденсат.
Ежемесячное обслуживание
- Проверьте надежность подключения соединительных кабелей серводвигателя и драйвера.
- Откалибруйте исходную точку и параллельность оборудования (используя индикатор часового типа, погрешность ≤0,05 мм).
- Проверьте уровень масла в вакуумном насосе и натяжение ремня.
- Обновите программное обеспечение управления и резервную копию параметров.
Кроме того, каждые полгода следует заменять смазку для направляющих и масло в вакуумном насосе, а также приглашать специалистов для проверки электрической системы.
V. Часто задаваемые вопросы и решения
Проблема 1: Появление заусенцев или расслоения на кромке реза
Причина: износ инструмента, слишком высокая скорость или недостаточная амплитуда. Решение: замените лезвие, снизьте скорость резки на 10%-20%, увеличьте амплитуду на 1-2 мм.
Проблема 2: отклонение размеров при резке
Причина: недостаточная вакуумная фиксация приводит к смещению материала, или износ направляющих. Решение: проверьте настройки зон фиксации, очистите отверстия для фиксации; проверьте прямолинейность направляющих, при необходимости замените каретки.
Проблема 3: коробление материала в процессе резки
Причина: снятие внутренних напряжений материала или неравномерная сила фиксации. Решение: используйте раскладку с перемычками, увеличьте зоны фиксации или накройте материал сверху тонким листом.
VI. Заключение
При выборе машины для резки волокна необходимо комплексно учитывать характеристики материала, толщину реза, требования к точности и производительность. Технология осциллирующего ножа благодаря отсутствию термического повреждения, высокой точности и возможности многослойной резки стала основным выбором для обработки волокнистых материалов. За счёт рациональной настройки параметров, регламентированного технического обслуживания и непрерывной оптимизации технологического процесса вы можете значительно повысить качество резки и снизить отходы материала. dncut предлагает машины для резки волокна различных типоразмеров и может разработать индивидуальное решение под ваши конкретные требования. Для получения дополнительной технической консультации обращайтесь к нашей команде инженеров.