
纖維裁切機:從選型到高效生產的完整指南
在複合材料、紡織、汽車內飾和航空航天等行業,纖維材料的裁切質量直接影響產品性能和材料利用率。傳統手工裁切或模切方式難以應對多品種、小批量的生產需求,而數控纖維裁切機通過 oscillating knife(振動刀)技術,實現了高精度、高效率的柔性材料裁切。本文將圍繞設備選型、關鍵參數、操作實踐和維護保養展開,提供可落地的參考。
一、纖維裁切機的核心類型與適用場景
根據裁切原理,纖維裁切機主要分為振動刀、激光、超聲波和圓刀等類型。不同技術對纖維材料的適應性差異顯著:
- 振动刀裁切机:透過高頻上下振動的刀片切割,適用於碳纖維、玻璃纖維、芳綸、預浸料、不織布等。裁切邊緣整齊,無熱影響區,尤其適合多層疊裁(可達10-20層,視材料厚度而定)。
- 雷射裁切機:利用高能量雷射束熔化或氣化材料,速度快,但會對纖維產生熱損傷,導致邊緣碳化,不適合熱敏感性纖維(如芳綸、某些熱塑性預浸料)。
- 超音波裁切機:透過超音波振動使材料局部熔化分離,封邊效果好,適用於熱塑性纖維,但對厚度有限制(通常≤5mm)。
- 圓刀裁切機:適合連續捲材的縱向分切,效率高,但無法完成複雜輪廓裁切。
對於多品種、複雜形狀的纖維裁切,振動刀裁切機是綜合性能最優的選擇。dncut 提供的振動刀設備採用伺服控制系統,裁切精度可達±0.1mm,重複定位精度±0.05mm。
二、選型時必須關注的6個技術參數
選購纖維裁切機時,不能只看價格和品牌,以下參數直接決定設備能否滿足您的生產需求:
1. 裁切厚度與層數
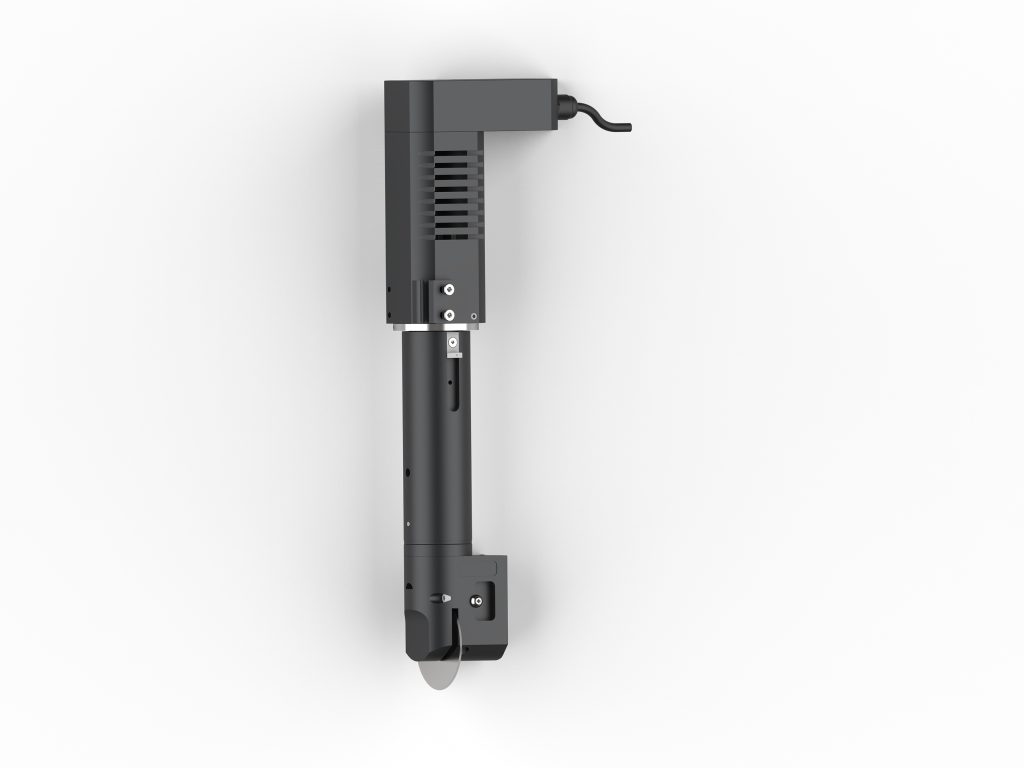
振動刀的裁切能力取決於刀片振幅和材料特性。例如,裁切碳纖維預浸料(單層厚度0.2mm)時,一次可裁切10-15層;裁切玻璃纖維布(0.5mm)時,建議不超過8層。設備參數表中應明確最大裁切厚度(如20mm)和推薦疊裁層數。若您需要裁切厚型複合材料(如30mm以上的玻璃鋼),需選擇大振幅(≥8mm)的重型振動刀。
2. 裁切精度與重複定位精度
纖維裁切對精度要求較高,尤其是航太領域的結構件。通常,設備的裁切精度應≤±0.2mm,重複定位精度≤±0.1mm。高精度設備採用研磨級齒輪齒條和直線導軌,搭配伺服電機閉環控制。例如,dncut 的高精度系列在X/Y軸採用雙驅伺服,動態響應快,適合高速裁切複雜曲線。
3. 最大裁切速度
裁切速度受材料種類、厚度和輪廓複雜度影響。振動刀的典型裁切速度為100-2000mm/s。對於薄型纖維布(如0.1mm不織布),速度可達1500mm/s;對於厚型預浸料,建議控制在300-600mm/s以保證邊緣品質。設備應支援速度分段設定,在拐角處自動降速。
4. 工作台面尺寸
根據常見裁片尺寸選擇台面。例如,汽車內飾件裁切常用1600mm×2500mm台面;航空航天小零件可用1200mm×1200mm。若裁切卷材,需配置自動送料系統,台面長度可擴展至3000mm以上。
5. 刀具與工具系統
纖維裁切常用刀具包括:振動刀(通用)、圓刀(用於厚層或高密度材料)、拖刀(用於薄型材料)、沖孔刀(打孔)。設備應具備自動換刀功能(刀庫容量≥8),以減少換刀時間。此外,需關注刀具壽命:裁切碳纖維時,硬質合金刀片的壽命約為800-1200米裁切長度,建議備用刀具。
6. 真空吸附與分區控制
纖維材料輕薄,裁切時易移位,必須配備真空吸附系統。吸附力應≥0.06MPa,且工作台分為多個獨立控制區域(如8區),以便在裁切小片時僅開啟對應區域,節能且避免吸附過強導致材料變形。
三、操作技巧:提升裁切品質與效率的5個方法
1. 合理排版與路徑優化
使用CAD/CAM軟體進行自動排樣,材料利用率可提升5%-15%。裁切路徑應遵循「先內後外、先小後大」原則,避免裁切過程中材料應力釋放導致位移。對於多層疊裁,建議採用「橋接」方式連接各層,防止小片散落。
2. 參數匹配:速度、振幅與刀具
不同纖維材料需要不同的參數組合。例如:
- 碳纖維預浸料(0.2mm/層,10層):振動頻率1800次/分,振幅6mm,裁切速度400mm/s,使用尖頭振動刀。
- 玻璃纖維布(0.5mm/層,5層):振動頻率1500次/分,振幅8mm,裁切速度600mm/s,使用圓刀或振動刀。
- 芳綸不織布(0.3mm/層,3層):振動頻率2000次/分,振幅4mm,裁切速度800mm/s,使用拖刀。
建議在正式生產前進行試裁,觀察邊緣品質(毛邊、分層)並微調參數。
3. 真空吸附的合理使用
對於多孔纖維材料(如玻璃纖維布),真空吸附可能導致材料被吸透,影響裁切精度。可在材料下方墊一層透氣膜,或採用分區吸附並降低吸附力。對於預浸料,吸附力過大會使材料粘附在台面上,建議使用中等吸附力(0.04-0.05MPa)。
4. 刀具磨損監控與更換
定期檢查刀具磨損,如裁切邊緣出現毛刺或裁切阻力增大,需及時更換。建議每裁切500-800米後檢查刀片,硬質合金刀片可重磨2-3次。使用刀具壽命管理系統,記錄每把刀的裁切長度,自動提醒更換。
5. 環境控制
纖維材料對濕度和溫度敏感,尤其是碳纖維預浸料。建議車間溫度控制在20±3℃,相對濕度50±10%。設備應接地良好,避免靜電導致材料吸附粉塵。
四、維護保養:延長設備壽命的關鍵
纖維裁切機屬於精密設備,日常維護不可忽視。以下為每週和每月維護清單:
每週維護
- 清潔工作檯面和真空吸附孔,去除纖維粉塵。
- 檢查刀具安裝是否牢固,刀片有無崩刃。
- 清理導軌和齒條上的粉塵,塗抹專用潤滑脂。
- 檢查氣路過濾器,排水。
每月維護
- 檢查伺服電機和驅動器連接線是否鬆動。
- 校準設備原點和平行度(使用千分表,誤差≤0.05mm)。
- 檢查真空泵油位和皮帶張力。
- 更新控制軟體和參數備份。
此外,每半年應更換一次導軌潤滑脂和真空泵油,並請專業人員檢查電氣系統。
五、常見問題與解決方案
問題1:裁切邊緣出現毛刺或分層
原因:刀具磨損、速度過快或振幅不足。解決方案:更換刀片,降低裁切速度10%-20%,增加振幅1-2mm。
問題2:裁切尺寸偏差
原因:真空吸附不足導致材料移位,或導軌磨損。解決方案:檢查吸附分區設置,清潔吸附孔;檢查導軌直線度,必要時更換滑塊。
問題3:裁切過程中材料翹起
原因:材料內應力釋放或吸附力不均。解決方案:採用橋接排樣,增加吸附區域,或在材料上方覆蓋一層薄板。
六、總結
纖維裁切機的選型需綜合考慮材料特性、裁切厚度、精度要求和生產效率。振動刀技術憑藉無熱損傷、高精度和適應多層裁切的特點,成為纖維材料加工的主流選擇。通過合理的參數設置、規範的維護保養和持續的工藝優化,您可以顯著提升裁切質量、降低材料浪費。dncut 提供多種規格的纖維裁切機,並可根據您的具體需求定制解決方案。如需進一步的技術諮詢,歡迎聯繫我們的工程師團隊。