
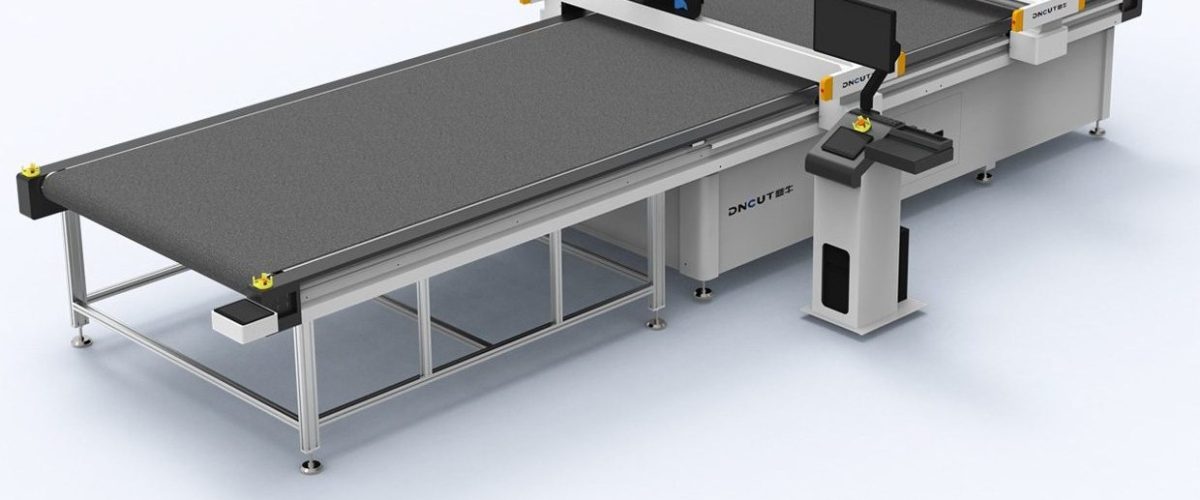
Вызовы резки углеродного волокна и ключевые моменты выбора оборудования
Углеродные композитные материалы благодаря своим свойствам — высокой прочности и лёгкости — широко применяются в аэрокосмической отрасли, автомобилестроении, производстве спортивного инвентаря и других сферах. Однако резка углеродного волокна сопряжена с рядом проблем: материал хрупкий, склонен к образованию заусенцев и расслоению, а пыль, образующаяся в процессе резки, обладает электропроводностью и вредна для здоровья человека. Поэтому правильный выбор станка для резки углеродного волокна имеет решающее значение. В данной статье подробно рассматриваются ключевые моменты выбора станка для резки углеродного волокна, основные параметры, а также оптимизация технологического процесса в реальной эксплуатации.
Сравнение основных способов резки углеродного волокна
В настоящее время для резки углеродного волокна в основном применяются механическая резка (например, осциллирующим ножом, дисковым ножом), лазерная резка, ультразвуковая резка и гидроабразивная резка. Каждый способ имеет свои преимущества и недостатки и подходит для различных производственных сценариев.
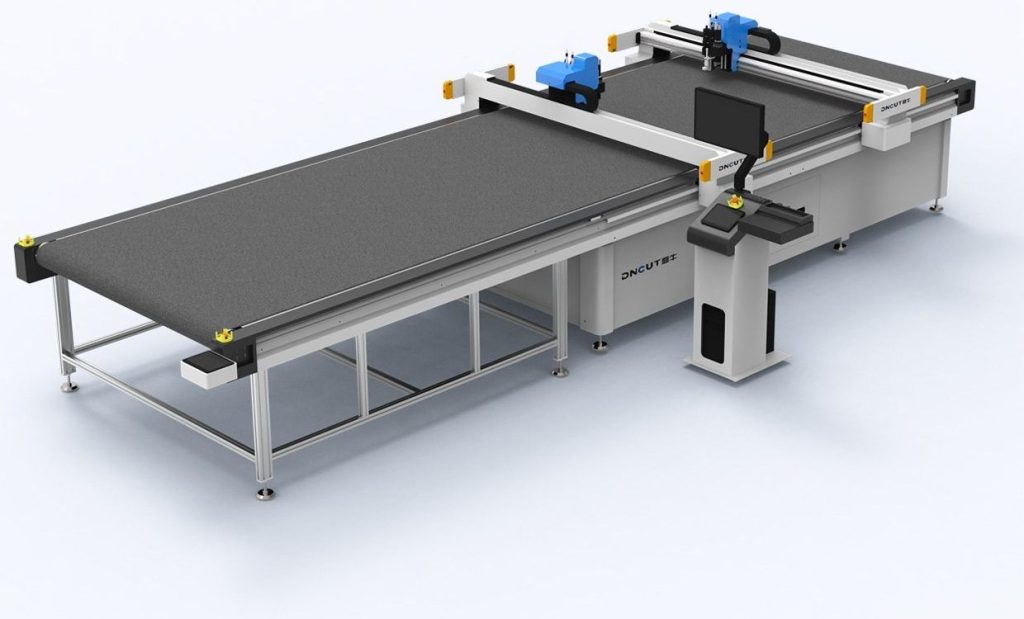
- Резка вибрирующим ножом: резка выполняется лезвием с высокой частотой вибрации, кромка ровная, без зоны термического влияния, подходит для раскроя многослойной углеродной препреги и отверждённых тонких листов. Скорость резки достигает 60-120 м/мин, точность ±0.1 мм.
- Лазерная резка: высокая скорость резки, малая зона термического влияния, но образуются вредные газы и дым, а также ограниченная способность резки толстых листов, на кромках возможно обугливание. Подходит для тонкой резки тонких слоёв углеродной ткани.
- Ультразвуковая резка: использование ультразвуковых колебаний снижает сопротивление резке, кромка гладкая, без заусенцев, особенно подходит для смешанных материалов из арамида и углеродного волокна. Однако стоимость оборудования выше, а толщина резки ограничена.
- Гидроабразивная резка: процесс холодной резки, без термического повреждения, позволяет резать толстые листы, но скорость резки низкая, и требуется обработка сточных вод. Подходит для резки толстых углеволоконных плит.
С учетом эффективности, точности и экологических факторов, режущая машина с осциллирующим ножом наиболее широко применяется для резки углеродного препрега и тонких листов. Ниже основное внимание уделяется выбору и технологии режущей машины с осциллирующим ножом для углеродного волокна.
Разбор ключевых параметров станка для резки углеродного волокна
При выборе машины для резки углеродного волокна необходимо обратить особое внимание на следующие параметры:
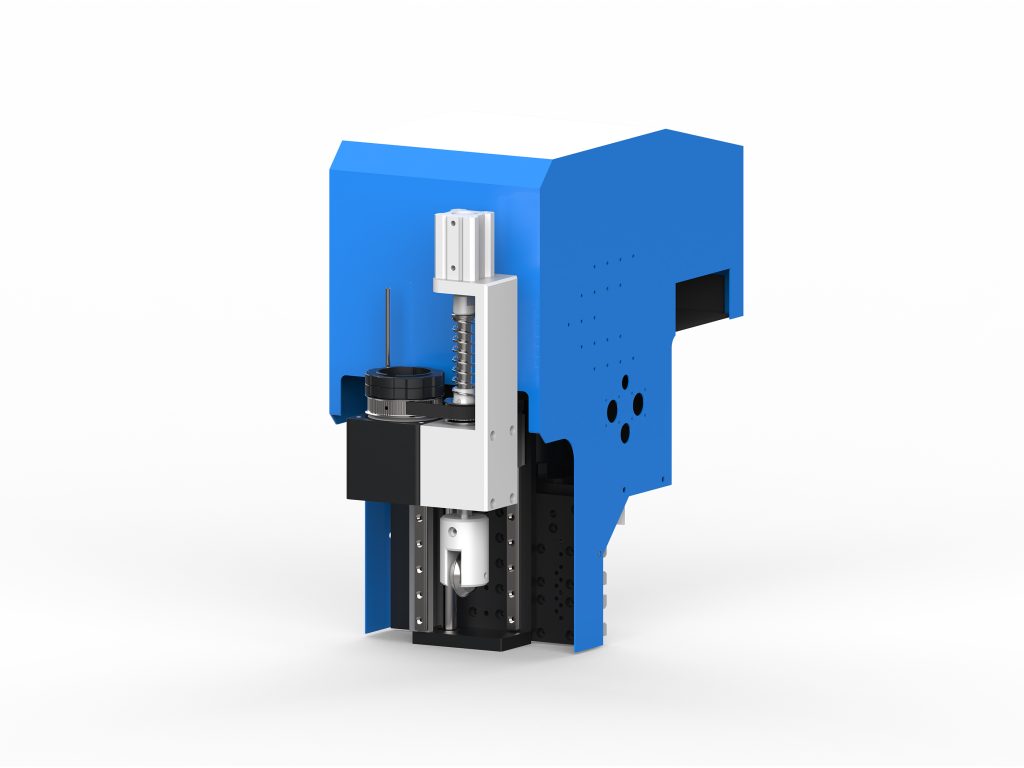
- Точность резки: обычно требуется в пределах ±0,1 мм, высокоточные модели могут достигать ±0,05 мм. Точность напрямую влияет на качество последующей укладки и сборки.
- Скорость резки: регулируется в зависимости от толщины и количества слоёв материала; обычно скорость резки одного слоя препрега достигает 80-120 м/мин, при многослойной резке (например, 10 слоёв) её необходимо снизить до 20-40 м/мин для обеспечения качества реза.
- Максимальная толщина резки: модели с осциллирующим ножом обычно могут резать углепластиковые плиты толщиной 0,1-10 мм, в зависимости от типа лезвия и частоты колебаний.
- Размер рабочей поверхности: выбирается в соответствии с производственными потребностями; распространённые размеры рабочей области — 1600 мм × 2500 мм, 2000 мм × 3000 мм и др.; большой формат может быть изготовлен по индивидуальному заказу.
- Система пылеудаления: Углеродная пыль электропроводна и вредна, поэтому необходимо оснастить высокоэффективным пылеулавливающим устройством; рекомендуется комбинированная схема с нижним и верхним отсосом, точность фильтрации не менее 0,3 мкм.
- Система управления: Должна иметь интерфейс для CAD/CAM-программ, поддерживать распространённые форматы (DXF, DWG и др.), обладать функциями автоматической раскладки и оптимизации траектории.
Оптимизация технологии резки углеволокна осциллирующим ножом
При резке углеволокна осциллирующим ножом выбор технологических параметров напрямую влияет на качество реза и срок службы инструмента. Ниже приведены некоторые практические рекомендации:
- Выбор лезвия: Рекомендуется использовать лезвия с твердосплавным или алмазным покрытием — острые и износостойкие. Для препрегов можно применять лезвия с волнистой кромкой, чтобы уменьшить вытягивание волокон.
- Частота колебаний: Обычно устанавливается на уровне 2000-5000 ходов/мин; чем выше частота, тем глаже рез, но слишком высокая частота приводит к нагреву лезвия. Рекомендуется начинать настройку с 3000 ходов/мин.
- Скорость подачи: Регулируется в зависимости от толщины материала: для тонких материалов можно использовать высокую скорость (80-100 м/мин), для толстых необходимо снижать скорость (20-40 м/мин). Слишком высокая скорость подачи приводит к образованию заусенцев на резе, слишком низкая — к снижению эффективности.
- Давление резки: поддерживайте постоянное давление, чтобы избежать расслоения материала из-за чрезмерного давления. Рекомендуется использовать пневматическую или сервоконтролируемую систему давления.
- Стратегия многослойной резки: при резке многослойного препрега рекомендуется использовать метод «постепенного увеличения глубины погружения ножа», при котором глубина резки каждого слоя немного превышает толщину материала, чтобы избежать склеивания между слоями.
Удаление пыли и защита безопасности
Углеродная пыль электропроводна, может вызвать короткое замыкание, а её вдыхание вредно для здоровья. Поэтому режущая машина должна быть оснащена надежной системой удаления пыли. Рекомендуется:
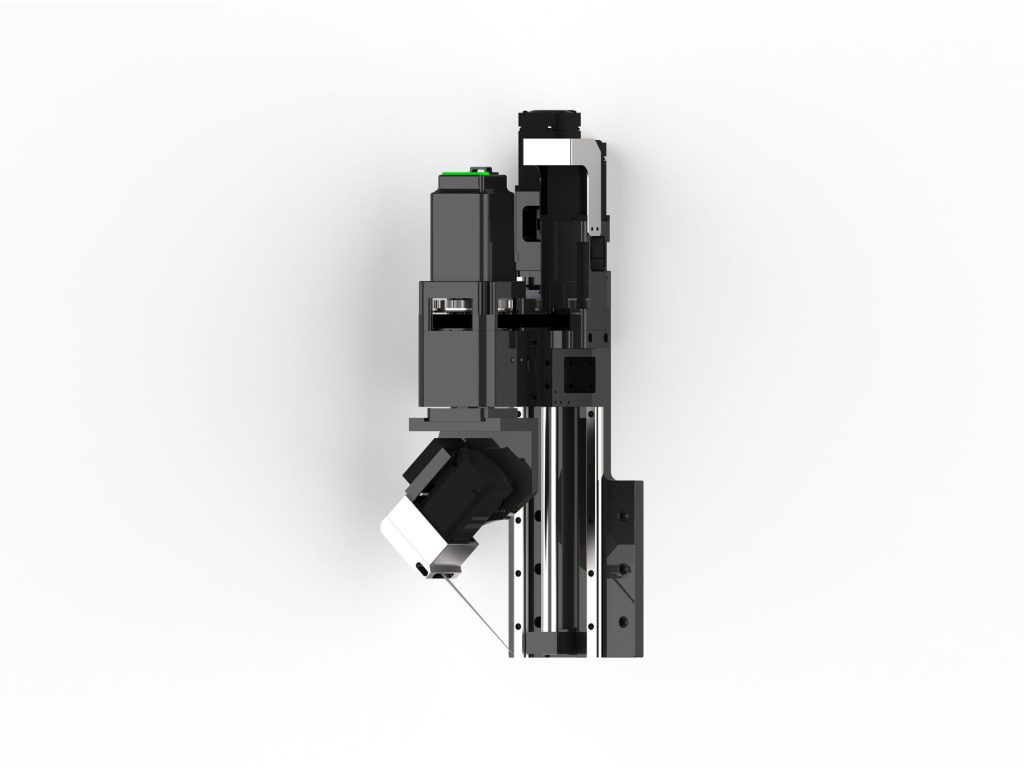
- Используется рабочий стол с нижним отсосом, сила всасывания ≥2000 Па, что обеспечивает своевременное удаление пыли.
- Вблизи режущей головки добавлен верхний пылеулавливающий кожух, создающий двойную защиту.
Обслуживание оборудования и управление инструментом
Основное внимание при обслуживании раскройной машины для углеволокна уделяется инструменту и системе пылеудаления:
- Проверяйте износ лезвий каждую смену и своевременно заменяйте их. Срок службы лезвий с алмазным покрытием составляет около 200–300 часов, твердосплавных лезвий — около 50–100 часов.
- Регулярно очищайте фильтрующие патроны пылеудаления, рекомендуется заменять их каждые 500 часов.
- Проверяйте направляющие и компоненты привода, смазывайте раз в месяц.
- Калибруйте точность резки раз в квартал.
Практические примеры применения
Один завод авиационных композитных материалов использовал раскройный станок с осциллирующим ножом для резки углеродного препрега класса T300 толщиной одного слоя 0,125 мм, разрезая по 8 слоёв за проход. За счёт оптимизации параметров: частота колебаний 3500 раз/мин, скорость подачи 35 м/мин, лезвие — алмазное с волнистой кромкой — точность резки достигла ±0,08 мм, кромка реза без заусенцев, производительность в 5 раз выше ручной резки. Система пылеудаления использует нижний и верхний отсос, концентрация пыли в рабочей зоне ниже 0,1 мг/м³, что соответствует стандартам охраны труда.
Заключение
При выборе раскройной машины для углеродного волокна необходимо комплексно учитывать такие факторы, как точность реза, скорость, удаление пыли и безопасность. Раскройная машина с осциллирующим ножом благодаря высокой точности, отсутствию термического воздействия и приспособленности к многослойному раскрою становится оптимальным выбором для раскроя препрегов и тонких листов из углеродного волокна. За счёт оптимизации технологических параметров и усиленного обслуживания можно значительно повысить качество раскроя и производительность. При покупке рекомендуется провести пробный раскрой на месте, чтобы проверить адаптивность оборудования к конкретному материалу из углеродного волокна.