
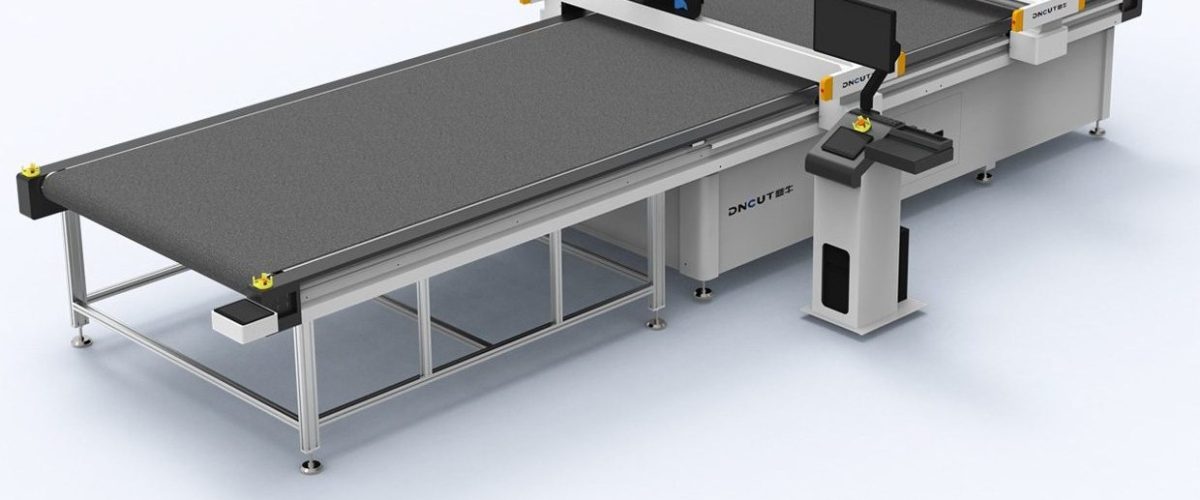
탄소섬유 재단의 과제와 장비 선정 핵심 포인트
탄소섬유 복합재는 고강도, 경량화 특성으로 인해 항공우주, 자동차, 스포츠 장비 등 분야에서 널리 사용됩니다. 그러나 탄소섬유의 재단은 재료의 취성이 크고, 버(burr)와 층간 분리가 쉽게 발생하며, 절단 과정에서 발생하는 분진이 전도성을 띠고 인체에 유해하다는 등 여러 가지 과제에 직면합니다. 따라서 적합한 탄소섬유 cutting machine을 선택하는 것이 매우 중요합니다. 본 문서에서는 탄소섬유 cutting machine의 선정 핵심 포인트, 주요 파라미터 및 실제 작업에서의 공정 최적화에 대해 심층적으로 논의합니다.
탄소섬유 재단의 주요 방식 비교
현재 탄소섬유 재단은 주로 기계적 절단(예: oscillating knife, 원형 칼), 레이저 절단, 초음파 절단, 워터젯 절단 등의 방식을 사용합니다. 각 방식은 장단점이 있으며 서로 다른 생산 시나리오에 적합합니다.
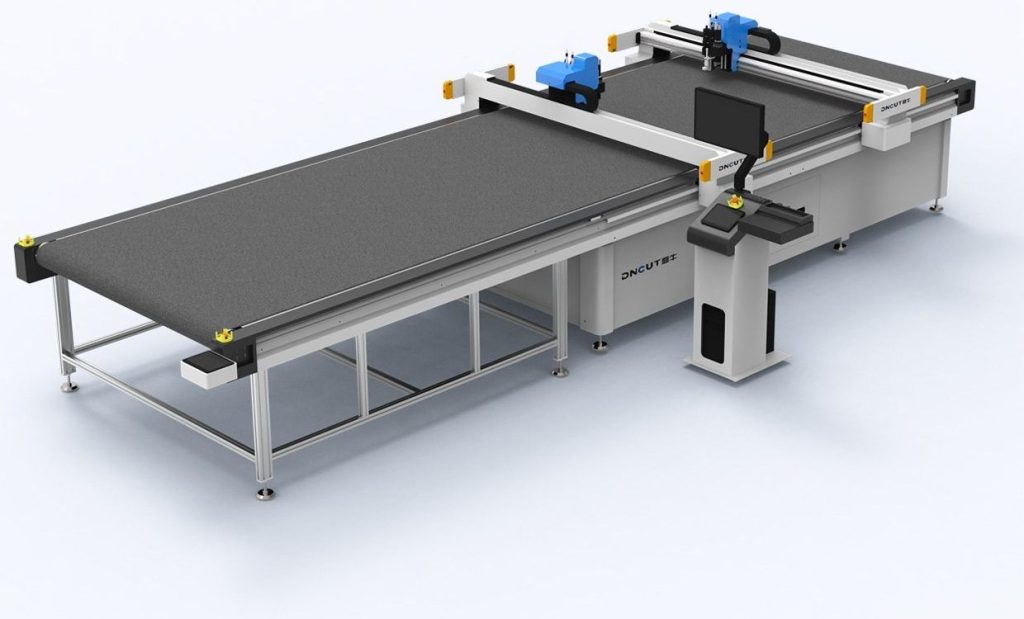
- 진동칼 절단: 고주파 진동 블레이드로 절단하며, 절단면이 깔끔하고 열영향부가 없어 다층 탄소섬유 프리프레그와 경화된 얇은 판재 재단에 적합합니다. 절단 속도는 60-120m/분에 달하며, 정밀도는 ±0.1mm입니다.
- 레이저 절단: 절단 속도가 빠르고 열영향부가 작지만, 유해 가스와 연기가 발생하며 두꺼운 판재 절단 능력이 제한적이고 가장자리에 탄화가 발생할 수 있습니다. 얇은 탄소섬유 직물의 정밀 절단에 적합합니다.
- 초음파 절단: 초음파 진동을 이용해 절단 저항을 줄이며, 절단면이 매끄럽고 버가 없어 아라미드와 탄소섬유 혼합 직물에 특히 적합합니다. 그러나 장비 비용이 높고 절단 두께가 제한됩니다.
- 워터젯 절단: 냉간 절단 공정으로 열 손상이 없고 두꺼운 판재를 절단할 수 있지만, 절단 속도가 느리고 폐수 처리가 필요합니다. 두꺼운 탄소섬유판 절단에 적합합니다.
효율, 정밀도 및 환경 요인을 종합적으로 고려할 때, 진동날 재단기는 탄소섬유 프리프레그 및 박판 재단에서 가장 널리 사용됩니다. 아래에서는 진동날 탄소섬유 재단기의 선정 및 공정을 중점적으로 소개합니다.
탄소섬유 재단기 핵심 파라미터 분석
탄소섬유 재단기를 선택할 때 다음 파라미터에 중점을 두어야 합니다:
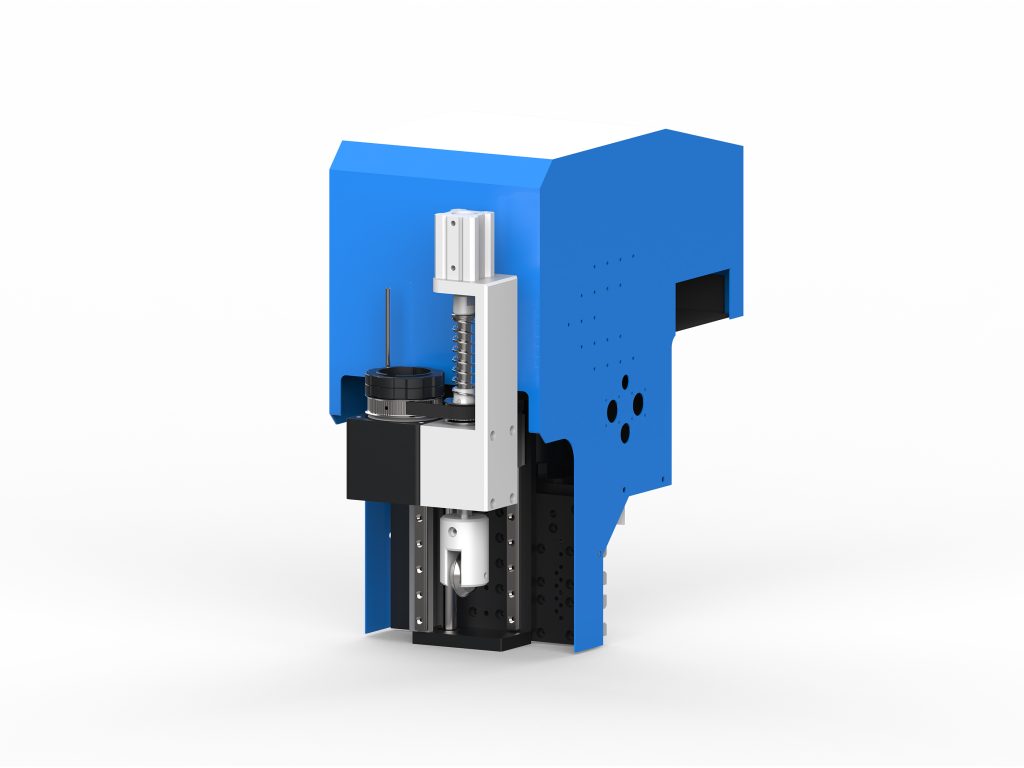
- 절단 정밀도: 일반적으로 ±0.1mm 이내를 요구하며, 고정밀 기종은 ±0.05mm까지 가능합니다. 정밀도는 후속 적층 및 조립 품질에 직접 영향을 미칩니다.
- 절단 속도: 재료 두께와 층수에 따라 조정하며, 일반적으로 단층 프리프레그 절단 속도는 80-120m/min에 달할 수 있고, 다층(예: 10층)일 때는 절단면 품질을 보장하기 위해 20-40m/min으로 낮춰야 합니다.
- 최대 절단 두께: 진동날 기종은 일반적으로 0.1-10mm의 탄소섬유판을 절단할 수 있으며, 구체적인 수치는 날 유형과 진동 주파수에 따라 달라집니다.
- 작업대 면적: 생산 요구에 따라 선택하며, 일반적인 규격은 1600mm×2500mm, 2000mm×3000mm 등이 있고, 대형 폭면은 맞춤 제작할 수 있습니다.
- 집진 시스템: 탄소섬유 분진은 전도성이 있고 유해하므로 고효율 집진 장치를 반드시 갖추어야 하며, 하향 흡입식+상향 흡입식 조합을 권장하고 여과 정밀도는 0.3μm 이상에 도달해야 합니다.
- 제어 시스템: CAD/CAM 소프트웨어 인터페이스를 갖추어야 하며, 일반적인 형식(DXF, DWG 등)을 지원하고, 자동 배열 및 경로 최적화 기능을 갖추어야 합니다.
진동날 탄소섬유 절단의 공정 최적화
진동날로 탄소섬유를 절단할 때 공정 매개변수의 선택은 절단면 품질과 공구 수명에 직접적인 영향을 미칩니다. 다음은 몇 가지 실용적인 제안입니다:
- 블레이드 선택: 초경합금 또는 다이아몬드 코팅 블레이드를 권장하며, 날카롭고 내마모성이 우수합니다. 프리프레그의 경우 파형 날 블레이드를 사용하여 섬유 당김을 줄일 수 있습니다.
- 진동 주파수: 일반적으로 2000-5000회/분으로 설정하며, 주파수가 높을수록 절단면이 매끄럽지만 너무 높으면 블레이드가 과열됩니다. 3000회/분부터 시험 조정하는 것을 권장합니다.
- 이송 속도: 재료 두께에 따라 조정하며, 얇은 재료는 고속(80-100m/min), 두꺼운 재료는 감속(20-40m/min)이 필요합니다. 이송 속도가 너무 빠르면 절단면에 버가 생기고, 너무 느리면 효율이 떨어집니다.
- 절단 압력: 일정한 압력을 유지하고, 과도한 압력으로 인한 재료 층 분리를 방지하십시오. 공압 또는 서보 제어 압력 시스템 사용을 권장합니다.
- 다층 절단 전략: 다층 프리프레그를 절단할 때는 “하강 깊이 점진 증가” 방식을 채택하여 각 층의 절단 깊이를 재료 두께보다 약간 크게 하여 층 간 접착을 방지하는 것이 좋습니다.
집진 및 안전 보호
탄소섬유 분진은 전도성이 있어 전기 단락을 일으킬 수 있으며, 흡입 시 인체에 유해합니다. 따라서 재단기에는 신뢰할 수 있는 집진 시스템이 반드시 갖추어져야 합니다. 권장 사항:
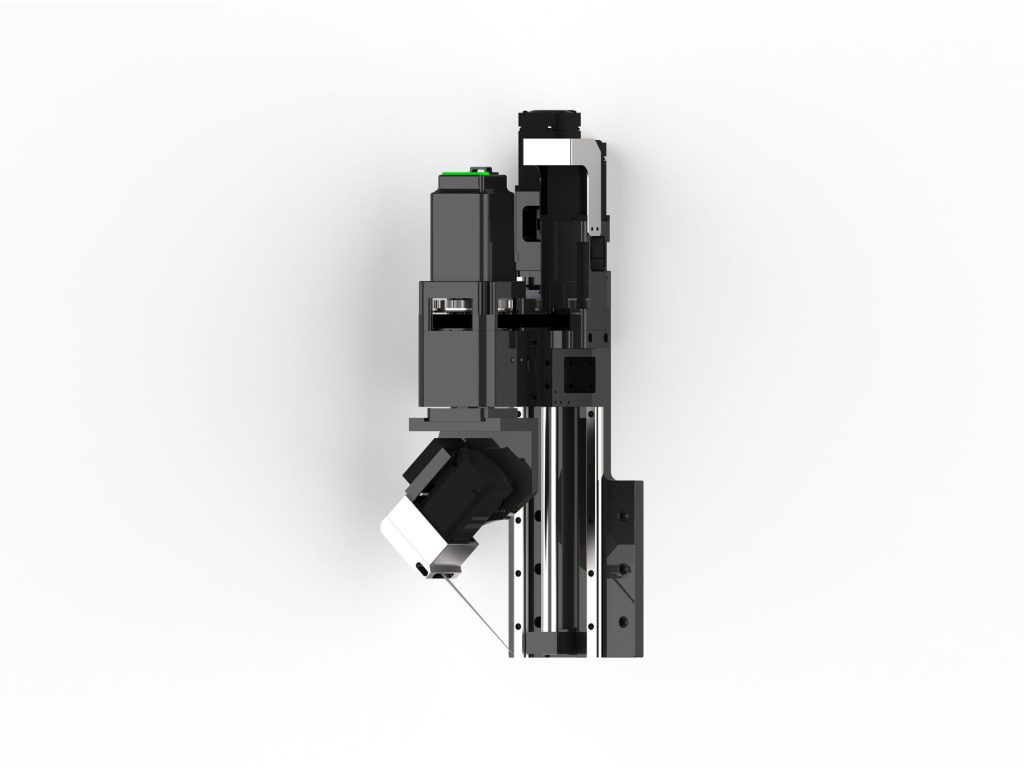
- 하향 흡입식 작업대를 채택하여 흡입력 ≥2000Pa로 분진이 즉시 배출되도록 보장합니다.
- 커팅 헤드 근처에 상향 흡입식 집진 후드를 추가하여 이중 방호를 형성합니다.
- 집진 시스템에는 정전기 방지 필터 카트리지를 갖추어야 하며, 여과 효율 ≥99.9%여야 합니다.
- 작업자는 방진 마스크와 정전기 방지복을 착용해야 합니다.
- 장비를 잘 접지하여 정전기 축적을 방지하십시오.
장비 유지보수 및 공구 관리
카본 파이버 재단기의 유지보수 핵심은 칼날과 집진 시스템에 있습니다:
- 교대조마다 블레이드 마모 상태를 점검하고 즉시 교체하십시오. 다이아몬드 코팅 블레이드의 수명은 약 200-300시간, 초경합금 블레이드는 약 50-100시간입니다.
- 집진 필터 카트리지를 정기적으로 청소하고, 500시간마다 교체하는 것을 권장합니다.
- 가이드 레일과 전동 부품을 점검하고 매월 한 번 윤활하십시오.
- 절단 정밀도를 분기마다 한 번씩 교정하십시오.
실제 적용 사례
In a composite materials factory for aerospace applications, an oscillating knife cutting machine was used to cut carbon fiber prepreg. The material was grade T300, with a single layer thickness of 0.125mm, and 8 layers were cut per pass. Through parameter optimization, the vibration frequency was set at 3,500 cycles/min, the feed speed at 35 m/min, and diamond-coated wavy blades were employed, achieving a cutting accuracy of ±0.08 mm with no burrs on the cut edges. The processing efficiency improved fivefold compared to manual cutting. The dust collection system adopted a combined downward and upward suction method, reducing dust concentration in the working area to below 0.1 mg/m³, meeting occupational health standards.
요약
탄소섬유 재단기의 선정은 절단 정밀도, 속도, 집진 및 안전 등의 요소를 종합적으로 고려해야 합니다. 진동칼 재단기는 높은 정밀도, 열 영향 없음, 다층 절단 적응성의 특성으로 인해 탄소섬유 프리프레그 및 박판 재단의우선 선택이 되었습니다. 공정 파라미터 최적화와 유지보수 강화를 통해 재단 품질과 생산 효율을 현저히 향상시킬 수 있습니다. 구매 시 현장 시험 절단을 통해 특정 탄소섬유 소재에 대한 장비의 적응성을 검증할 것을 권장합니다.