
Mesin proofing karton bergelombang: Panduan lengkap dari pemilihan hingga penggunaan efisien
Mesin proofing bergelombang adalah peralatan kunci bagi perusahaan kemasan untuk mewujudkan pembuatan sampel cepat dan memverifikasi desain struktur. Baik itu pabrik karton, pabrik kotak warna, maupun perusahaan desain, mesin proofing bergelombang dengan performa stabil dapat secara signifikan mempersingkat waktu pengiriman dan mengurangi biaya percobaan. Artikel ini berangkat dari aplikasi praktis, menjelaskan secara sistematis parameter pemilihan, poin operasi, dan metode perawatan mesin proofing bergelombang, membantu Anda membuat keputusan yang lebih bijaksana.
I. Jenis Utama dan Aplikasi Mesin Proofing Kardus
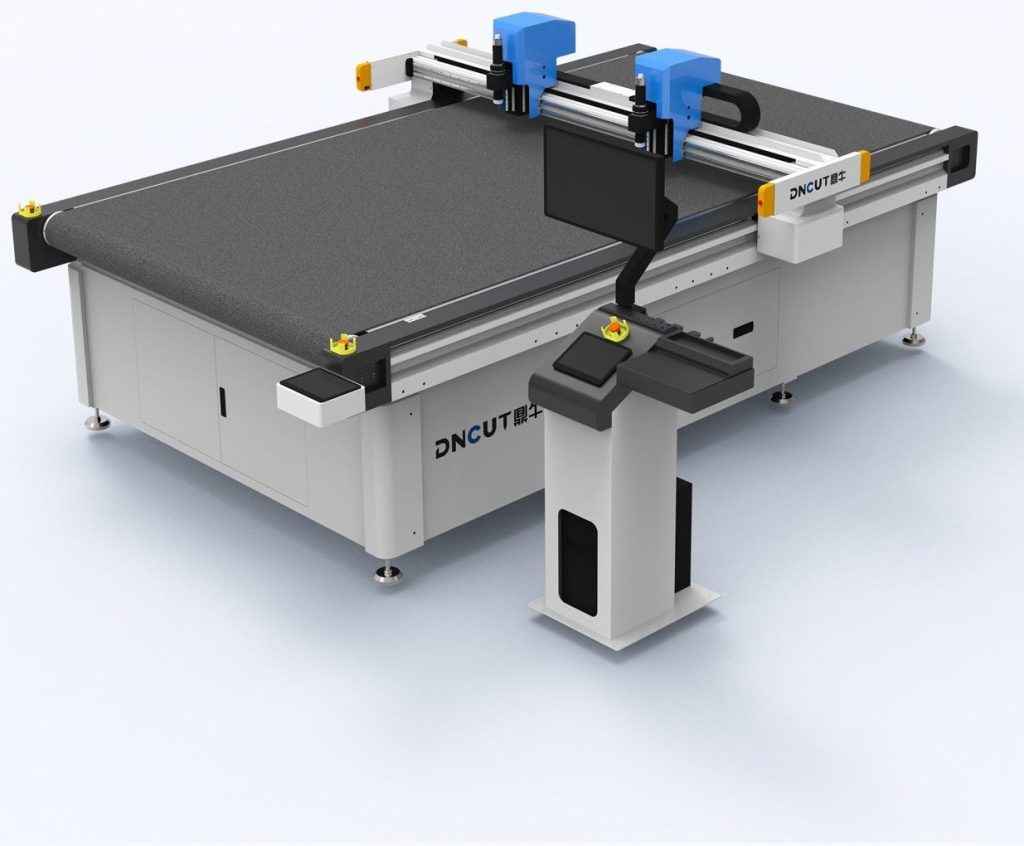
Saat ini, mesin proofing karton bergelombang utama di pasar dapat dibagi menjadi tiga kategori berdasarkan metode pemotongan:
- Mesin proofing pisau getar: Menggunakan bilah pisau bergetar frekuensi tinggi untuk memotong karton gelombang, hasil potongan rata dan tanpa tepi kasar, cocok untuk display stand dan kotak bentuk khusus yang membutuhkan presisi tinggi. Ketebalan potong biasanya 1-10mm, lebar area masuk kertas maksimum umumnya 1300mm×2500mm.
- Mesin proofing laser: Menggunakan pemotongan non-kontak dengan sinar laser, kecepatan hingga 60m/min, namun tepi akan mengalami karbonisasi dan tidak cocok untuk karton gelombang dengan kandungan lem tinggi, lebih banyak digunakan untuk kertas karton putih atau karton gelombang tipis.
- Mesin proofing pisau bulat/pisau tarik: Struktur sederhana, biaya rendah, cocok untuk pemotongan lurus dan creasing sederhana, namun kurang adaptif terhadap pola kompleks, presisi umumnya sekitar ±0.5mm.
Bagi sebagian besar pabrik karton box dan pabrik kotak kemasan warna, mesin proofing oscillating knife adalah pilihan dengan nilai harga terbaik, karena mampu menangani karton gelombang (flute E, flute B, flute C) sekaligus kompatibel dengan kertas karton, grey board, sehingga satu mesin dapat digunakan untuk berbagai keperluan.
II. Explanation of Main Parameters: How to Understand Equipment Specifications
1. Akurasi Pemotongan dan Akurasi Pengulangan Posisi
Akurasi pemotongan mengacu pada penyimpangan antara garis potong aktual dan garis desain, mesin cutting oscillating knife berkualitas tinggi dapat mencapai ±0.1mm; akurasi pengulangan posisi mengacu pada kesalahan saat kembali ke posisi yang sama berulang kali, biasanya diperlukan dalam ±0.05mm. Kedua parameter ini secara langsung mempengaruhi apakah sampel dapat cocok dengan plat die-cutting pada proses selanjutnya.
2. Ketebalan Pemotongan Maksimum dan Adaptabilitas Material
Ketebalan pemotongan yang dinyatakan pada mesin proofing corrugated biasanya mengacu pada ketebalan total karton corrugated satu lapis. Misalnya, ketebalan flute E sekitar 1.5-2mm, flute B sekitar 3mm, flute C sekitar 4mm. Jika perlu memotong corrugated komposit multilayer (seperti flute AB, ketebalan 7-8mm), perlu dipastikan apakah peralatan dilengkapi dengan bilah yang diperpanjang dan motor getar dengan daya yang cukup. Disarankan saat membeli untuk membawa sampel karton produksi aktual untuk uji potong di tempat.
3. Ukuran permukaan meja kerja
Spesifikasi umum meliputi 1300×2500mm, 1600×2800mm, 1800×3000mm, dan lain-lain. Saat memilih, pertimbangkan ukuran bentangan karton yang paling sering dijadikan sampel, dan sisakan margin 10%. Jika ruang terbatas, pertimbangkan model dengan sistem pengumpanan otomatis, yang memungkinkan pemrosesan area kerja besar melalui pemotongan bertahap.
4. Fungsi Creasing dan Grooving
Mesin proofing bergelombang biasanya dilengkapi dengan roda creasing dan pisau slotting. Kedalaman creasing harus dapat disesuaikan untuk mengakomodasi berbagai jenis fluting dan ketebalan karton; lebar slotting umumnya tersedia dalam pilihan 3mm, 5mm, dan 7mm, sesuai dengan kebutuhan berbagai tipe kotak. Beberapa model kelas atas mendukung pergantian pisau otomatis, mengurangi intervensi manual.
III. Prosedur Operasi dan Tips Praktis
1. Persiapan File dan Tata Letak
Ekspor file desain ke format DXF atau AI, perhatikan apakah layer garis potong, garis creasing, dan garis slotting sudah terpisah. Saat menata letak, ikuti prinsip “dalam dulu luar kemudian, kecil dulu besar kemudian” untuk mengurangi pemborosan material. Disarankan menyisakan margin keamanan minimal 20mm di tepi karton untuk mencegah karton bergeser saat pemotongan.
2. Fiksasi Karton dan Penyetelan Pisau
Gunakan meja hisap vakum untuk memperbaiki karton, tingkat vakum disarankan diatur ke -0.06~-0.08MPa. Saat menyetel pisau, turunkan ujung pisau secara manual hingga permukaan karton terlebih dahulu, lalu sesuaikan turun 0.1-0.2mm, pastikan terpotong tembus tetapi tidak terlalu dalam. Saat memotong karton gelombang, ujung pisau harus sedikit lebih rendah 0.1mm dari permukaan bawah karton, untuk menghindari lapisan karton bawah tidak terpotong tembus.
3. Referensi Pengaturan Parameter
- Frekuensi getaran: untuk karton gelombang disarankan 8000-12000 kali/menit, untuk kertas karton dapat ditingkatkan hingga 15000 kali/menit.
- Kecepatan potong: segmen lurus dapat diatur 800-1200mm/s, segmen kurva diturunkan menjadi 400-600mm/s untuk memastikan akurasi.
- Tekanan creasing: disesuaikan dengan ketebalan karton, flute E sekitar 0.2-0.3MPa, flute B sekitar 0.3-0.4MPa.
4. Inspeksi sampel pertama dan proofing massal
Setelah sampel pertama selesai, ukur dimensi kunci (seperti panjang, lebar, tinggi kotak, posisi slot) dengan jangka sorong, dan bandingkan dengan nilai desain. Setelah dipastikan benar, template parameter dapat disimpan, dan pesanan sejenis berikutnya dapat langsung memanggilnya. Saat proofing massal, disarankan untuk melakukan inspeksi sampling setiap 5-10 sampel, untuk mencegah pergeseran dimensi akibat keausan pisau.
IV. Pertanyaan Umum dan Solusi
- Tepi potongan berbulu atau robek: Periksa apakah bilah aus (biasanya perlu diganti setelah memotong 200-300 meter), atau kurangi kecepatan pemotongan, tingkatkan frekuensi getaran.
- Garis bekas tekan tidak jelas: Tambah tekanan bekas tekan atau ganti roda bekas tekan (diameter mengecil setelah aus).
- Papan karton bergeser menyebabkan pemotongan tidak sejajar: Periksa apakah penyerapan vakum bocor, atau tambah roda penekan bantu.
- Kedalaman pemotongan tidak konsisten: Kalibrasi kerataan permukaan meja, atau periksa apakah ujung pisau bengkok akibat benturan.
V. Maintenance and Consumable Management
Setelah pekerjaan selesai setiap hari, bersihkan sisa kertas dan debu di permukaan meja, lap rel pemandu dengan kain lembut dan oleskan sedikit gemuk pelumas. Periksa setiap minggu apakah sekrup pengikat bilah kendor dan apakah saluran vakum tersumbat. Kalibrasi level permukaan meja sebulan sekali (gunakan dial indicator), dan periksa kekencangan sabuk penggerak.
Dari segi bahan habis pakai, bilah oscillating knife termasuk komponen aus, disarankan selalu menyediakan 2-3 set; roda creasing dan pisau grooving diganti setiap 3-6 bulan tergantung frekuensi penggunaan. Saat membeli bahan habis pakai, perhatikan kesesuaian dengan merek peralatan, bilah berkualitas buruk akan mempercepat keausan motor getaran.
VI. Recommendations for Selection: Match to Your Business Needs
Jika pesanan proofing Anda sebagian besar berupa kotak karton konvensional, dengan volume proofing harian 20-50 buah, cukup pilih mesin proofing oscillating knife dengan working area 1300×2500mm dan akurasi ±0.2mm, harganya sekitar 60-100 ribu yuan. Jika melibatkan struktur kompleks seperti display stand dan kotak bentuk khusus, disarankan memilih model high-end dengan CCD visual positioning dan fungsi automatic tool change, akurasi hingga ±0.1mm, dengan harga 150-250 ribu yuan. Untuk perusahaan desain atau skenario small batch multi-variety, dapat mempertimbangkan mesin proofing kecil tingkat desktop, working area 600×900mm, hemat tempat dan operasi fleksibel.
Terakhir sebagai pengingat: sebelum membeli, pastikan meminta supplier menyediakan uji potong mesin sampel, gunakan karton dan grafik tipikal Anda sendiri untuk menguji hasil pemotongan, kualitas creasing, dan efisiensi. Pada saat yang sama konfirmasi kompatibilitas software (apakah mendukung impor langsung DXF, AI, PDF) dan waktu respons after-sales, detail-detail ini seringkali lebih penting daripada tabel spesifikasi.