
1. 의류 재단기의 핵심 가치와 선정 논리
의류 재단기는 의류, 홈패션, 자동차 인테리어 등의 산업에서 자동화 재단을 실현하는 핵심 장비입니다. 전통적인 수동 재단과 비교할 때, CNC 재단기는 재단 정밀도를 ±0.1mm 이내로 제어할 수 있고, 재료 활용률을 5%-15% 향상시키며, 특히 대량, 다층, 복잡한 패턴의 생산 시나리오에 적합합니다. 선정 시 다음 세 가지 차원을 중점적으로 평가해야 합니다: 재단 정밀도(반복 위치 정밀도, 칼날 틈새 보상 능력), 생산 효율(최대 재단 속도, 가속도, 공구 교체 시간), 재료 적응성(지원하는 원단 유형, 두께 범위, 진공 흡착 필요 여부).
1.1 정밀도 파라미터 해석
정밀도는 원단 재단기의 핵심 지표입니다. 일반적인 파라미터는 다음과 같습니다:
- 반복 위치 결정 정밀도: 일반적으로 ±0.05mm이며, 고정밀 모델은 ±0.02mm에 달할 수 있습니다.
- 절단 정밀도: 블레이드 폭과 절단 홈 보정 알고리즘의 영향을 받으며, 일반적으로 ±0.1mm로 표기됩니다. 실제 재단에서는 탄성 원단(예: 니트 원단)의 정밀도가 반발력으로 인해 저하되므로 진공 흡착으로 고정해야 합니다.
- 절단 홈 보정: 시스템이 블레이드 두께에 따라 경로를 자동으로 오프셋하여 완제품 치수가 정확하도록 보장합니다. 구매 시 소프트웨어가 동적 보정을 지원하는지 확인해야 합니다.
1.2 효율 파라미터 해석
효율은 생산 능력과 직결됩니다. 핵심 파라미터:
- 최대 재단 속도: 일반적으로 60-120m/min이며, 고속 모델은 180m/min에 달할 수 있으나 가속도 매칭(보통 0.5-1.5G)에 주의해야 하며, 그렇지 않으면 실제 효율이 저하됩니다.
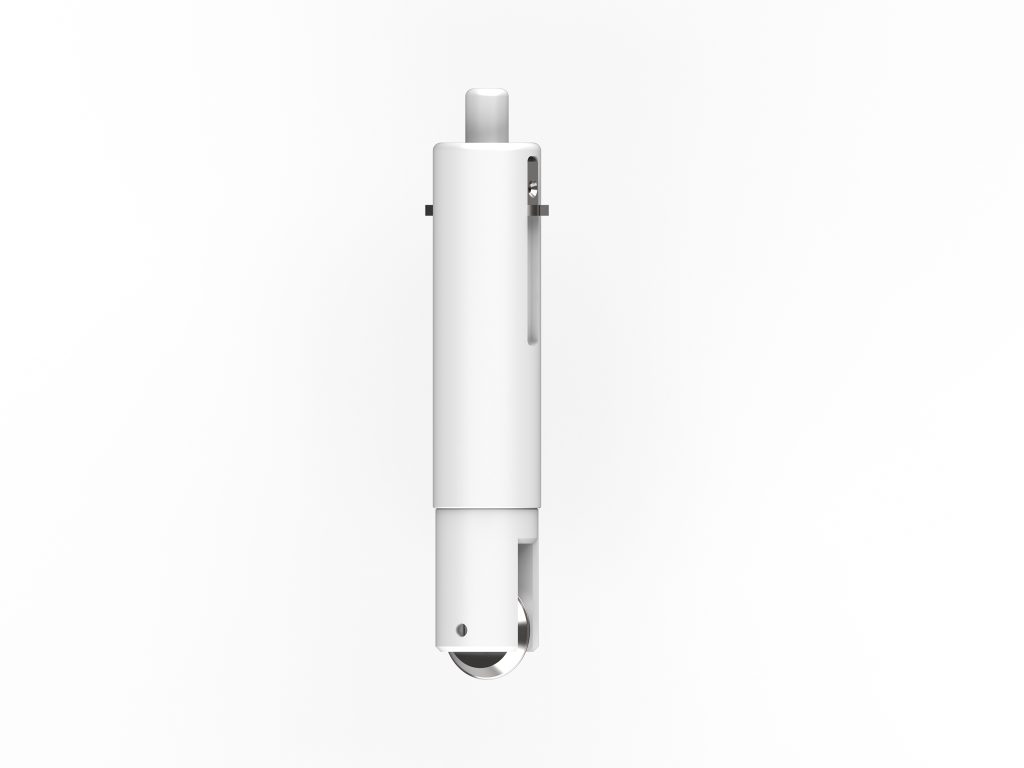
- 칼 교체 시간: 자동 칼 교체 시스템은 시간을 10초 이내로 제어하여 정지 시간을 줄일 수 있습니다.
- 재단 층수: 진공 흡착식 재단기는 원단 10-100층을 재단할 수 있으며(원단 두께와 통기성에 따라 다름), 층수가 많을수록 단일 제품 원가가 낮아집니다.
1.3 재료 적응성
서로 다른 원단은 재단기(cutting machine)에 요구하는 조건이 현저히 다릅니다:
- 직물(면, 마, 화학섬유): 일반 진동칼로 충분하며, 칼날 각도(보통 20°-30°)와 날카로움에 주의하십시오.
- 니트 직물: 원형 칼 또는 초음파 절단을 갖추어야 하며, 신장 변형을 피해야 합니다. 진공 흡착 압력은 ≥0.6MPa를 권장합니다.
- 복합 재료(자동차 내장재, 탄소섬유): 고출력 모터와 특수 코팅 칼날이 필요하며, 절단 속도를 20%-30% 낮추십시오.
- 가죽: 공압 칼 또는 레이저 사용을 권장하지만(레이저는 탄 자국 문제가 있음), 진동칼은 냉각 시스템을 갖추어야 합니다.
II. Operating Techniques and Parameter Settings
올바른 조작은 블레이드 수명을 크게 연장하고 재단 품질을 보장합니다. 다음은 실전 경험 요약입니다:
2.1 블레이드 선택 및 교체
블레이드 각도는 소재에 맞춰야 합니다: 20° 블레이드는 얇은 원단(예: 셔츠 원단)에 적합하며 절단 저항이 작습니다; 30° 블레이드는 중간 두께 원단(예: 데님)에 적합합니다; 45° 블레이드는 두꺼운 소재(예: 펠트)에 사용됩니다. 교체 주기는 사용 빈도에 따라 다르며, 일반적으로 연속 재단 8-12시간 후에는 날을 점검하고 마모 시 즉시 교체해야 합니다. 그렇지 않으면 절단면이 거칠어지고 치수가 초과될 수 있습니다.
2.2 진공 흡착 및 재단 층수
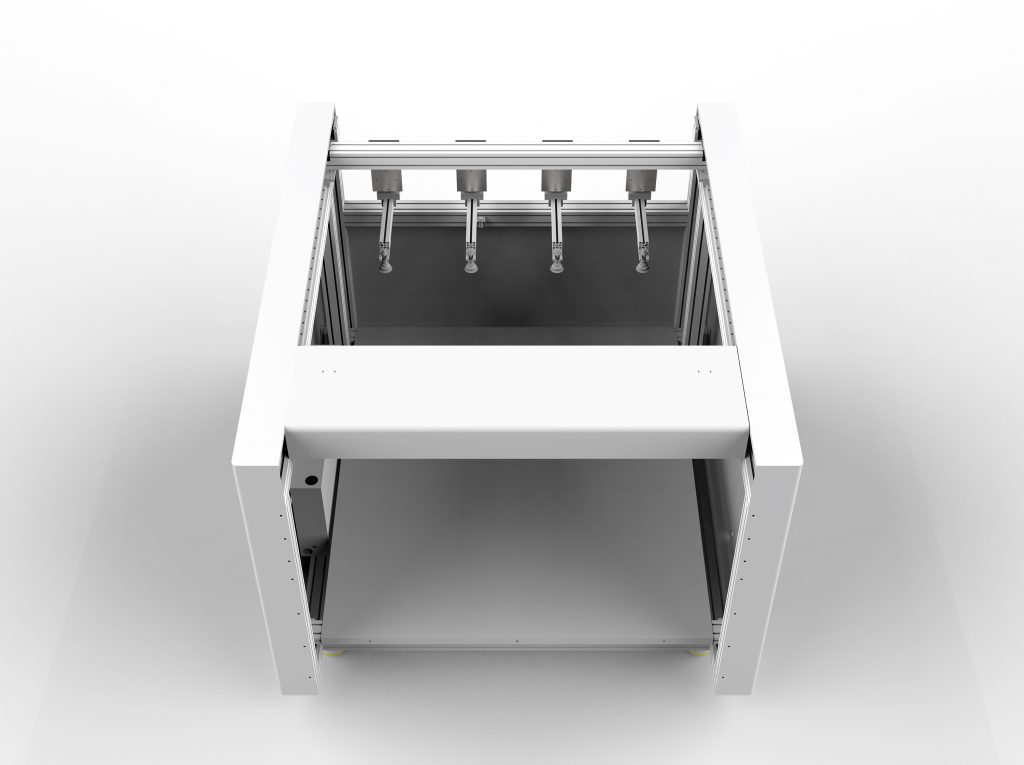
진공 흡착은 다층 원단을 고정하는 핵심입니다. 권장 사항:
- 흡착 압력은 0.5-0.7MPa로 설정하며, 압력이 너무 낮으면 원단이 이동하고 너무 높으면 압흔이 생길 수 있습니다.
- 재단 층수는 장비 정격값의 80%를 초과하지 않도록 하며, 예를 들어 정격 100층인 경우 실제로는 80층 이내를 권장하여 하층 정밀도를 보장합니다.
- 통기성이 강한 원단(예: 메시 원단)의 경우 바닥에 필름 한 겹을 깔아 흡착 효과를 강화해야 합니다.
2.3 재단 경로 최적화
합리적인 경로 계획은 공회전 이동을 줄일 수 있습니다. 권장 사항:
- 공통 에지 재단을 사용합니다. 인접한 재단 조각이 절단선을 공유하여 재료를 절약하고 절단 길이를 줄입니다.
- 우선순위를 설정합니다. 내부 구멍을 먼저 하고 외곽 윤곽을 나중에 하여 재단 조각의 이동을 방지합니다.
- 신축성 원단의 경우 절단 속도를 일반 값의 70%로 낮추고 오버컷(overcut)을 0.5-1mm 늘려 절단면이 가지런하도록 합니다.
2.4 일반적인 문제와 대책
- 절단면 보풀: 블레이드가 무디어졌거나 속도가 너무 빠름. 대책: 블레이드를 교체하고 속도를 10%-20% 낮춥니다.
- 치수 편차: 칼날 틈새 보상이 켜지지 않았거나 흡착이 불충분함. 대책: 칼날 틈새 파라미터를 교정하고 진공 압력을 점검합니다.
- 원단 가장자리 용융: 합성섬유 절단 시 속도가 너무 높아 마찰열이 발생함. 대책: 속도를 80m/min 이하로 낮추거나 초음파 절단을 사용합니다.
III. Maintenance and Cost Management
정기 유지보수는 재단기 안정 운행의 기초입니다. 다음 계획을 시행할 것을 권장합니다:
- 매일: 작업대 청소, 블레이드 마모 점검, 진공 필터 청소.
- 매주: 가이드 레일 및 볼 스크류 윤활(리튬 그리스 사용), 벨트 장력 점검.
- 매월: 원점 센서 교정, 전기 연결부 점검, 비상 정지 기능 테스트.
- 매년: 진공 펌프 오일 교환, 정밀도 전면 교정.
비용 관리 측면에서 블레이드는 주요 소모품으로 유지보수 비용의 약 60%를 차지합니다. 재단 매개변수를 최적화하면(예: 속도 감소, 적절한 각도 사용) 블레이드 수명을 20%-30% 연장할 수 있습니다. 또한 마킹 소프트웨어를 사용하여 원단 활용률을 최적화하면 폐기물 비율을 8%에서 5% 미만으로 낮출 수 있습니다.
4. 선택 제안 및 요약
원단 재단기를 구매할 때는 다음 단계에 따라 결정하는 것이 좋습니다:
- 요구사항 명확화: 원단 유형, 최대 재단 층수, 정밀도 요구사항, 생산능력 목표.
- 현장 시험 재단: 실제 원단을 가지고 절단 효과를 테스트하고, 절단면 품질, 정밀도 및 효율을 확인합니다.
- 소프트웨어 검토: 배열 소프트웨어가 사용하기 쉬운지, 일반적인 형식(DXF, PLT)을 지원하는지, 자동 최적화 기능이 있는지 확인합니다.
- 서비스 평가: 공급업체의 설치 교육, 애프터서비스 응답 시간, 예비 부품 공급 능력.
요약하면, 원단 재단기의 선정은 정밀도, 효율성 및 재료 적응성을 함께 고려해야 하며, 운용 시 파라미터 매칭과 정기 유지보수에 유의해야만 투자 수익을 극대화할 수 있습니다. 본 가이드가 귀사의 구매와 생산에 실질적인 참고 자료가 되기를 바랍니다.