
一、布料裁床的核心價值與選型邏輯
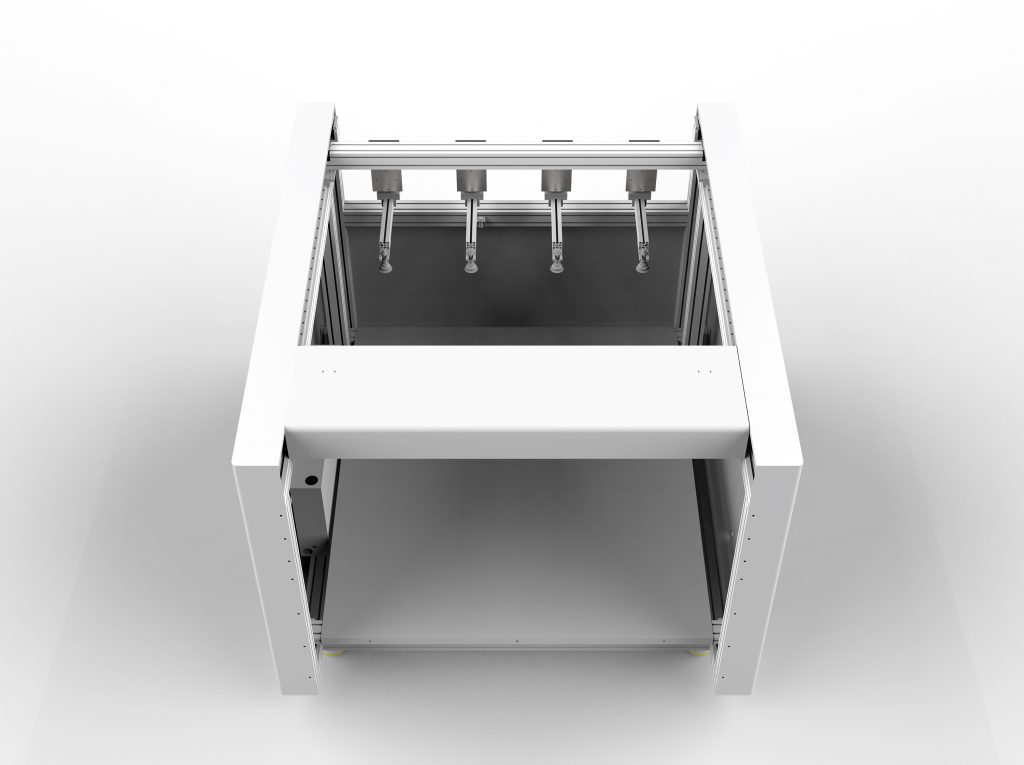
布料裁床是服裝、家紡、汽車內飾等行業實現自動化裁剪的關鍵設備。與傳統手工裁剪相比,數控裁床可將裁剪精度控制在±0.1mm以內,材料利用率提升5%-15%,尤其適合大批量、多圖層、複雜花型的生產場景。選型時需重點評估三個維度:裁剪精度(重複定位精度、刀縫補償能力)、生產效率(最大裁剪速度、加速度、換刀時間)、材料適應性(支持的面料類型、厚度範圍、是否需真空吸附)。
1.1 精度參數解讀
精度是布料裁切機的核心指標。常見參數包括:
- 重複定位精度:通常為±0.05mm,高精度機型可達±0.02mm。
- 切割精度:受刀片寬度、刀縫補償演算法影響,一般標註±0.1mm。實際裁剪中,彈性面料(如針織布)的精度會因回彈而下降,需透過真空吸附固定。
- 刀縫補償:系統根據刀片厚度自動偏移路徑,確保成品尺寸準確。選購時需確認軟體是否支援動態補償。
1.2 效率參數解讀
效率直接關乎產能。關鍵參數:
- 最大裁剪速度:常見為60-120m/min,高速機型可達180m/min,但需注意加速度匹配(通常為0.5-1.5G),否則實際效率打折扣。
- 換刀時間:自動換刀系統可將時間控制在10秒內,減少停機。
- 裁剪層數:真空吸附式裁床可裁剪10-100層布料(取決於面料厚度和透氣性),層數越多,單件成本越低。
1.3 材料適應性
不同面料對裁床的要求差異顯著:
- 梭織布(棉、麻、化纖):常規振動刀即可,注意刀片角度(通常為20°-30°)和鋒利度。
- 針織布:需配備圓刀或超聲波切割,避免拉伸變形;真空吸附壓力建議≥0.6MPa。
- 複合材料(汽車內飾、碳纖維):需大功率電機和特殊塗層刀片,切割速度降低20%-30%。
- 皮革:建議使用氣動刀或雷射(但雷射有焦邊問題),振動刀需配備冷卻系統。
二、操作技巧與參數設定
正確的操作可顯著延長刀片壽命並保證裁剪品質。以下為實戰經驗總結:
2.1 刀片選擇與更換
刀片角度需匹配材料:20°刀片適合薄型面料(如襯衫布),切割阻力小;30°刀片適合中厚面料(如牛仔布);45°刀片用於厚重材料(如毛氈)。更換週期視使用頻率而定,一般連續裁剪8-12小時後需檢查刃口,磨損後及時更換,否則會導致切口毛糙、尺寸超差。
2.2 真空吸附與裁剪層數
真空吸附是固定多層布料的關鍵。建議:
- 吸附壓力設置為0.5-0.7MPa,壓力過低會導致布料移動,過高則可能壓痕。
- 裁剪層數不超過設備標稱值的80%,例如標稱100層,實際建議80層以內,以保證底層精度。
- 對於透氣性強的面料(如網眼布),需在底部加墊一層薄膜以增強吸附效果。
2.3 裁剪路徑優化
合理的路徑規劃可減少空行程。建議:
- 採用共邊裁剪:相鄰裁片共享切割線,節省材料並減少切割長度。
- 設定優先順序:先內孔後外輪廓,避免裁片移位。
- 對於彈性面料,降低切割速度至常規值的70%,並增加過切(overcut)0.5-1mm,確保切口整齊。
2.4 常見問題與對策
- 切口起毛:刀片鈍化或速度過快。對策:更換刀片,降低速度10%-20%。
- 尺寸偏差:刀縫補償未開啟或吸附不牢。對策:校準刀縫參數,檢查真空壓力。
- 布料熔邊:切割化纖時速度過高導致摩擦生熱。對策:降低速度至80m/min以下,或使用超聲波切割。
三、維護保養與成本控制
定期維護是保障裁床穩定運行的基礎。建議執行以下計劃:
- 每日:清潔台面、檢查刀片磨損、清理真空過濾器。
- 每週:潤滑導軌和絲杠(使用鋰基脂),檢查皮帶張力。
- 每月:校準原點傳感器,檢查電氣連接,測試急停功能。
- 每年:更換真空泵油,全面校準精度。
在成本控制方面,刀片是主要耗材,約占維護成本的60%。透過優化裁切參數(如降低速度、使用合適角度)可延長刀片壽命20%-30%。此外,採用排版軟體優化面料利用率,可將廢料率從8%降至5%以下。
四、選型建議與總結
選購布料裁床時,建議按以下步驟決策:
- 明確需求:面料類型、最大裁剪層數、精度要求、產能目標。
- 現場試裁:攜帶實際面料測試切割效果,檢查切口質量、精度和效率。
- 考察軟體:排版軟體是否易用、是否支援常見格式(DXF、PLT)、是否具備自動優化功能。
- 評估服務:供應商的安裝培訓、售後響應時間、備件供應能力。
總之,布料裁床的選型需兼顧精度、效率和材料適應性,操作中注重參數匹配與定期維護,才能最大化投資回報。希望本指南能為您的採購與生產提供切實參考。