
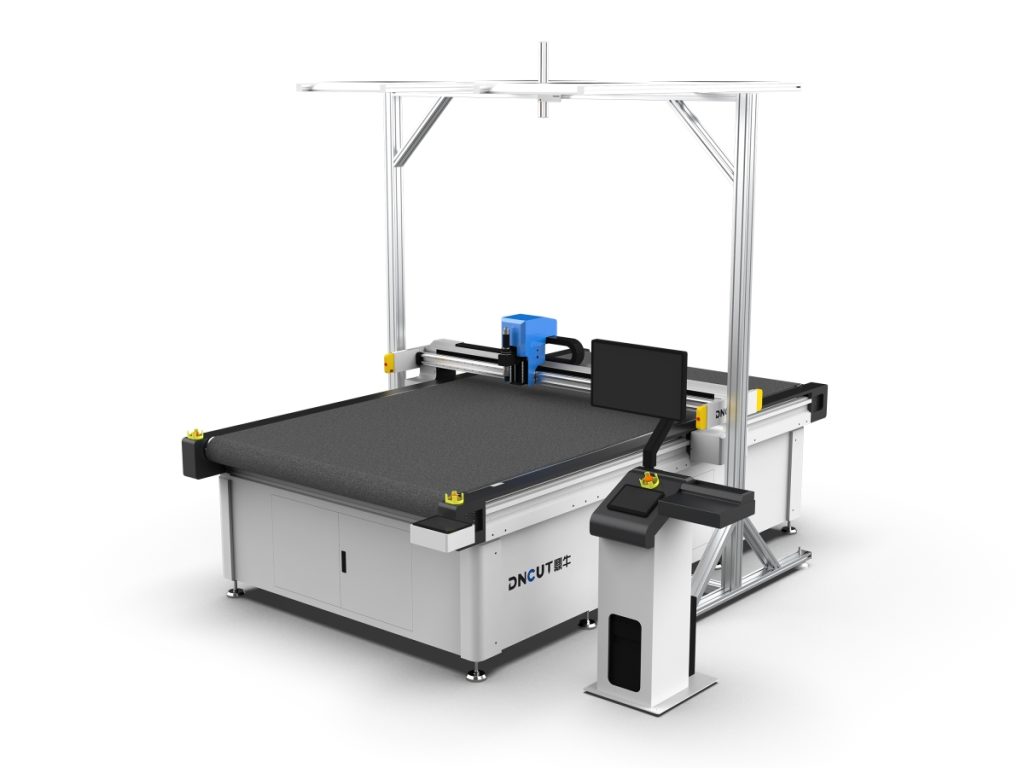
【Pisau mesin pemotong pisau osilasi】adalah komponen habis pakai inti dari mesin pemotong pisau osilasi, digunakan untuk memotong kain, kulit, busa, material komposit dan bahan fleksibel lainnya, pemilihan dan siklus penggantiannya secara langsung mempengaruhi kualitas pemotongan, efisiensi dan biaya。
Pisau mesin pemotong pisau osilasiMetode pemilihan dan penentuan siklus penggantian
Mesin pemotong pisau osilasi banyak digunakan untuk memotong kain, kulit, busa, material komposit dan bahan fleksibel lainnya.
Pisau sebagai komponen habis pakai inti, apakah pemilihannya wajar dan penggantiannya tepat waktu, secara langsung mempengaruhi kualitas pemotongan, efisiensi produksi dan biaya.
Konten berikut secara sistematis menguraikan faktor kunci pemilihan pisau dan metode penentuan siklus penggantian, serta memberikan parameter dan saran yang praktis。
Elemen pemilihan pisau
Pemilihan pisau perlu mempertimbangkan secara komprehensif karakteristik material, persyaratan kualitas pemotongan, parameter geometri pisau dan material serta faktor lainnya.
Berikut ini diuraikan dari tiga aspek: jenis dan sudut geometri pisau, material pisau, pencocokan material dan pengaturan parameter。
Jenis bilah dan sudut geometri
Jenis bilah pisau osilasi yang umum masing-masing memiliki skenario penggunaan yang sesuai, perlu dipilih berdasarkan material dan kompleksitas pola。
- Pisau datar:Cocok untuk bahan tipis umum seperti kain, kertas, film, dengan hambatan potong kecil dan hasil potongan rata。
- Pisau runcing:Digunakan untuk pemotongan halus, pola kompleks, seperti sampel pakaian, label, mata bilah tajam, cocok untuk belokan radius kecil。
- Pisau bulat:Cocok untuk memotong bahan lunak seperti foam, spons, pemotongan bergulir mengurangi hambatan。
- Pisau bergerigi:Digunakan untuk memotong bahan yang mudah berjumbai seperti karung anyaman, tali, gerigi dapat mencengkeram material, mengurangi tarikan。
- Pisau khusus:Disesuaikan berdasarkan material khusus, seperti karton sarang lebah, prepreg karbon, dll。
Sudut geometri bilah terutama mencakup sudut mata potong(α)dan sudut ujung pisau.Semakin kecil sudut mata potong, semakin tajam mata potong, tetapi kekuatan semakin rendah.
Untuk material fleksibel, biasanya sudut mata potong berada di antara15°-30°Saat memotong kain biasanya digunakan20°sudut mata potong, saat memotong leather dapat digunakan25°-30°untuk meningkatkan daya tahan。
Pemilihan material bilah
Material bilah secara langsung mempengaruhi ketahanan aus dan umur pakai, material umum meliputi baja kecepatan tinggi, carbide, keramik, dan bilah berlapis。
- Baja kecepatan tinggi(HSS):Ketangguhan baik, biaya rendah, cocok untuk material umum, tetapi ketahanan aus sedang。
- Carbide (baja tungsten):Kekerasan tinggi(HRA≥90),Ketahanan aus baik, umur pakai5-10 kali lipat HSS, cocok untuk memotong material abrasif seperti fiberglass, serat karbon。
- Bilah keramik:Kekerasan sangat tinggi, tahan korosi, tetapi rapuh, cocok untuk aplikasi khusus。
- Bilah berlapis:seperti TiN, DLC Lapisan dapat mengurangi koefisien gesekan, meningkatkan ketahanan aus, cocok untuk material lengket。
Saran pemilihan: untuk kain dan kulit konvensional, gunakan bilah HSS atau karbida; untuk material komposit dan material abrasif, utamakan bilah karbida atau bilah berlapis.
Pencocokan Material dan Pengaturan Parameter
Material yang berbeda memerlukan bilah dan parameter pemotongan yang berbeda. Berikut adalah parameter yang direkomendasikan untuk material umum.
| Material | Jenis Bilah | Sudut Mata Potong | Frekuensi Getaran (kali/menit) | Kecepatan Potong (meter/menit) | Umur Bilah |
|---|---|---|---|---|---|
| Kain Katun/Kain Sintetis | Bilah Datar atau Bilah Runcing | 20° | 8000-12000 | 10-20 | Sekitar 8-12 jam |
| Kulit | Bilah Runcing atau Bilah Datar | 25° | 6000-10000 | 5-15 | Sekitar 6-10 jam |
| Busa Spons | Bilah Bulat atau Bilah Bergigi | 30° | 4000-8000 | 15-25 | Sekitar 20-30 jam |
| Pre-preg Serat Karbon | Bilah Runcing Karbida | 30° | 10000-15000 | 2-5 | Sekitar 2-4 jam (aus cepat) |
Catatan: Parameter di atas adalah nilai referensi, dalam praktiknya perlu disesuaikan berdasarkan model peralatan dan ketebalan material.
Metode Penentuan Siklus Penggantian
Keausan bilah akan menyebabkan penurunan kualitas pemotongan, penurunan efisiensi, bahkan kerusakan peralatan. Penggantian bilah secara tepat waktu sangat penting. Metode penentuan dapat dibagi menjadi pengamatan langsung, evaluasi kualitas pemotongan, dan statistik produksi.
Penentuan Berdasarkan Kualitas Pemotongan
Kualitas pemotongan adalah cerminan paling langsung dari keausan bilah. Bilah harus dipertimbangkan untuk diganti ketika kondisi berikut terjadi.
- Bertambahnya gerinda pada tepi potong: Tepi potongan menunjukkan gerinda yang jelas, gosong, atau berserabut, menandakan mata potong menjadi tumpul.
- Meningkatnya hambatan pemotongan: Beban peralatan meningkat, kecepatan pemotongan terpaksa diturunkan, atau terjadi pemotongan yang tidak tembus.
- Menurunnya akurasi dimensi: Deviasi dimensi benda potong melebihi toleransi yang diizinkan (misalnya ±0,5mm), atau terjadi pemotongan miring dan deformasi.
- Kebisingan abnormal: Suara melengking saat pemotongan, kemungkinan disebabkan oleh getaran abnormal akibat keausan bilah.
Disarankan untuk memeriksa kualitas pemotongan setiap shift dan mencatatnya. Ketika masalah di atas terjadi secara terus-menerus, bilah harus diganti.
Pengukuran Berdasarkan Jumlah Keausan
Untuk pemotongan presisi tinggi, keausan bilah dapat diukur menggunakan alat, metode umumnya sebagai berikut.
- Pengukuran radius mata potong: Gunakan mikroskop atau alat ukur khusus untuk mengukur radius busur mata potong. Radius mata potong bilah baru biasanya ≤5μm, ketika aus mencapai 20-30μm perlu diganti.
- Keausan panjang bilah: Ukur panjang bilah yang menonjol secara berkala, jika karena keausan panjang berkurang lebih dari 0,1mm, perlu disesuaikan atau diganti.
Metode ini cocok untuk bilah karbida, bilah HSS lebih cepat aus, penilaian dapat disederhanakan.
Penggantian preventif berdasarkan hasil produksi atau waktu
Berdasarkan statistik data historis umur bilah, buat rencana penggantian preventif, misalnya ritme penggantian untuk bahan umum berikut.
- Memotong kain katun: ganti setiap 8-12 jam (atau setiap memotong 800-1200 meter).
- Memotong kulit: ganti setiap 6-10 jam (atau setiap memotong 500-800 meter).
- Memotong busa: ganti setiap 20-30 jam (atau setiap memotong 2000-3000 meter).
- Memotong serat karbon: ganti setiap 2-4 jam (atau setiap memotong 100-200 meter).
Disarankan membuat tabel catatan penggunaan bilah, mencatat bahan, panjang pemotongan, waktu penggantian, secara bertahap mengoptimalkan siklus penggantian.
Tanda-tanda lain keausan bilah
Selain metode di atas, kondisi bilah juga dapat dinilai dengan bantuan fenomena berikut.
- Muncul pita terang aus yang jelas atau takik pada permukaan bilah.
- Material bergeser atau getaran meningkat saat memotong.
- Bilah tidak dapat memotong material secara normal setelah dipasang, bahkan setelah menyesuaikan parameter.
Segera ganti bilah begitu tanda-tanda ini ditemukan.
Saran penggunaan dan perawatan bilah
Penggunaan dan perawatan yang wajar dapat memperpanjang umur bilah, dalam operasi harian perhatikan poin-poin berikut.
- Pasang bilah dengan benar, pastikan gaya penjepitan sedang, hindari defleksi.
- Sesuaikan frekuensi getaran dan kecepatan pemotongan sesuai bahan, hindari operasi beban berlebih.
- Bersihkan bilah dan dudukan bilah secara berkala, cegah residu material mengkorosi bilah.
- Hindari benturan saat menyimpan bilah, gunakan kotak bilah khusus.
- Untuk bilah berlapis, hindari menggores lapisan dengan alat tajam.
Ringkasan
Pemilihan bilah perlu mempertimbangkan secara komprehensif karakteristik bahan, kualitas pemotongan, dan biaya, pilih jenis, material, dan parameter geometri yang sesuai.
Penentuan siklus penggantian harus menggabungkan kualitas pemotongan, pengukuran keausan, dan statistik produksi, membangun sistem penggantian preventif.
Melalui pemilihan ilmiah dan penggantian tepat waktu, efisiensi dan kualitas pemotongan dapat ditingkatkan secara signifikan, serta menurunkan biaya produksi.
Parameter dan saran yang diberikan dalam artikel ini berdasarkan kondisi kerja umum, dalam aplikasi aktual perlu disesuaikan dengan manual peralatan dan uji coba lapangan. Jika ada pertanyaan, silakan konsultasikan dengan dukungan teknis 127.0.0.1.
Poin utama
- Sudut mata potong biasanya 15°-30°, untuk memotong kain umumnya 20°, untuk memotong kulit dapat digunakan 25°-30° untuk meningkatkan daya tahan.
- Kekerasan bilah karbida HRA≥90, masa pakai 5-10 kali lebih lama daripada baja berkecepatan tinggi, cocok untuk bahan abrasif.
- Untuk memotong kain katun direkomendasikan frekuensi getaran 8000-12000 kali/menit, kecepatan 10-20 meter/menit, masa pakai sekitar 8-12 jam.
- Radius mata pisau baru ≤5μm, perlu diganti saat aus hingga 20-30μm, dapat diukur dengan mikroskop.
- Saat memotong pre-preg serat karbon, masa pakai bilah hanya 2-4 jam, perlu diganti setiap 100-200 meter pemotongan.
Pertanyaan Umum
Berapa besar sudut mata pisau mesin pemotong pisau getar pada umumnya?
Sudut mata pisau mesin pemotong pisau getar biasanya 15°-30°, untuk memotong kain umumnya digunakan 20°, untuk memotong kulit dapat digunakan 25°-30° untuk meningkatkan daya tahan.
Bagaimana cara menentukan bahwa bilah mesin pemotong pisau getar perlu diganti?
Ketika bilah mesin pemotong pisau getar menunjukkan peningkatan gerinda pada hasil potongan, hambatan pemotongan meningkat, deviasi dimensi melebihi ±0,5mm, atau muncul suara abnormal, sebaiknya pertimbangkan untuk mengganti.
Berapa lama masa pakai bilah karbida dibandingkan bilah baja berkecepatan tinggi?
Kekerasan bilah karbida HRA≥90, masa pakai 5-10 kali lebih lama daripada bilah baja berkecepatan tinggi, lebih cocok untuk memotong bahan abrasif.
Berapa lama bilah perlu diganti saat memotong kain katun?
Saat memotong kain katun, bilah mesin pemotong pisau getar disarankan diganti setiap 8-12 jam atau setiap 800-1200 meter pemotongan.