
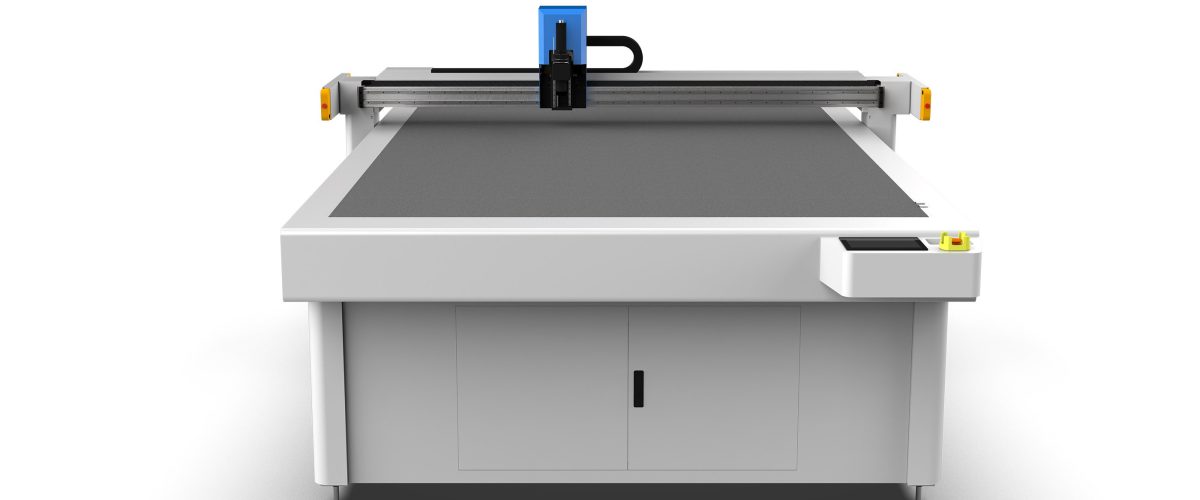
เครื่องตัดปะเก็น: ประเภทและหลักการทำงาน
เครื่องตัดปะเก็นเป็นอุปกรณ์ที่ใช้ตัดวัสดุที่ไม่ใช่โลหะ เช่น ยาง ใยหิน พอลิเตตระฟลูออโรเอทิลีน (PTFE) แผ่นปลอดใยหิน แกรไฟต์ ไม้ก๊อก ให้เป็นปะเก็นที่มีรูปร่างเฉพาะ ตามหลักการตัดสามารถแบ่งออกเป็นสามประเภทหลัก:
- เครื่องตัดมีดสั่น (oscillating knife): ใบมีดสั่นความถี่สูง (ประมาณ 20,000 ครั้งต่อนาที) มีความแม่นยำในการตัดสูง เหมาะสำหรับรูปทรงที่ซับซ้อนและวัสดุบาง (ความหนา ≤10 มม.)
- เครื่องตัดเลเซอร์: ใช้ลำแสงเลเซอร์หลอมหรือระเหยวัสดุ รอยตัดแคบ แต่อาจเกิดขอบไหม้ เหมาะสำหรับวัสดุเช่น PTFE โดยทั่วไปความหนา ≤5 มม.
- เครื่องตัดดาย:ใช้แม่พิมพ์ตัดแบบกำหนดเองในการปั๊ม มีประสิทธิภาพสูง เหมาะสำหรับการผลิตจำนวนมากที่มีรูปร่างเรียบง่าย แต่มีต้นทุนแม่พิมพ์สูง
ในบรรดาเครื่องจักรเหล่านี้ เครื่องตัดมีดสั่นสะเทือนกลายเป็นตัวเลือกหลักเนื่องจากไม่ต้องใช้แม่พิมพ์และสามารถปรับตัวเข้ากับการผลิตแบบหลากหลายชนิดในปริมาณน้อยได้ ส่วนประกอบหลักประกอบด้วยหัวมีดสั่นสะเทือน ระบบควบคุมเซอร์โว แท่นดูดสุญญากาศ และระบบป้อนวัสดุ
พารามิเตอร์สำคัญในการเลือกเครื่อง
1. ความหนาในการตัดและวัสดุ
วัสดุที่แตกต่างกันมีความต้องการมีดและกำลังไฟที่แตกต่างกัน ตัวอย่างเช่น:
- แผ่นยางรอง:ความหนา 1-20mm แนะนำให้เลือกมีดสั่นสะเทือน (กำลังไฟ ≥1.5kW) หรือเครื่องตัดน้ำแรงดันสูง (แต่เครื่องตัดน้ำมีต้นทุนสูง)
- แผ่นใยหิน: ความหนา 1-10 มม. มีดสั่นต้องติดตั้งใบมีดคาร์ไบด์เพื่อหลีกเลี่ยงการฟุ้งกระจายของฝุ่น
- PTFE: ความหนา 0.5-5 มม. การตัดด้วยเลเซอร์หรือมีดสั่นสามารถทำได้ แต่เลเซอร์ต้องระวังการระบายอากาศ
- แผ่นคอมโพสิตกราไฟต์: ความหนา 1-3 มม. เมื่อตัดด้วยมีดสั่นต้องควบคุมความถี่ในการสั่นเพื่อป้องกันการแยกชั้น
ในการเลือกรุ่นต้องระบุวัสดุที่ใช้บ่อยและช่วงความหนาให้ชัดเจน เพื่อให้แน่ใจว่าความสามารถของอุปกรณ์ครอบคลุมการใช้งาน
2. ความแม่นยำและความเร็วในการตัด
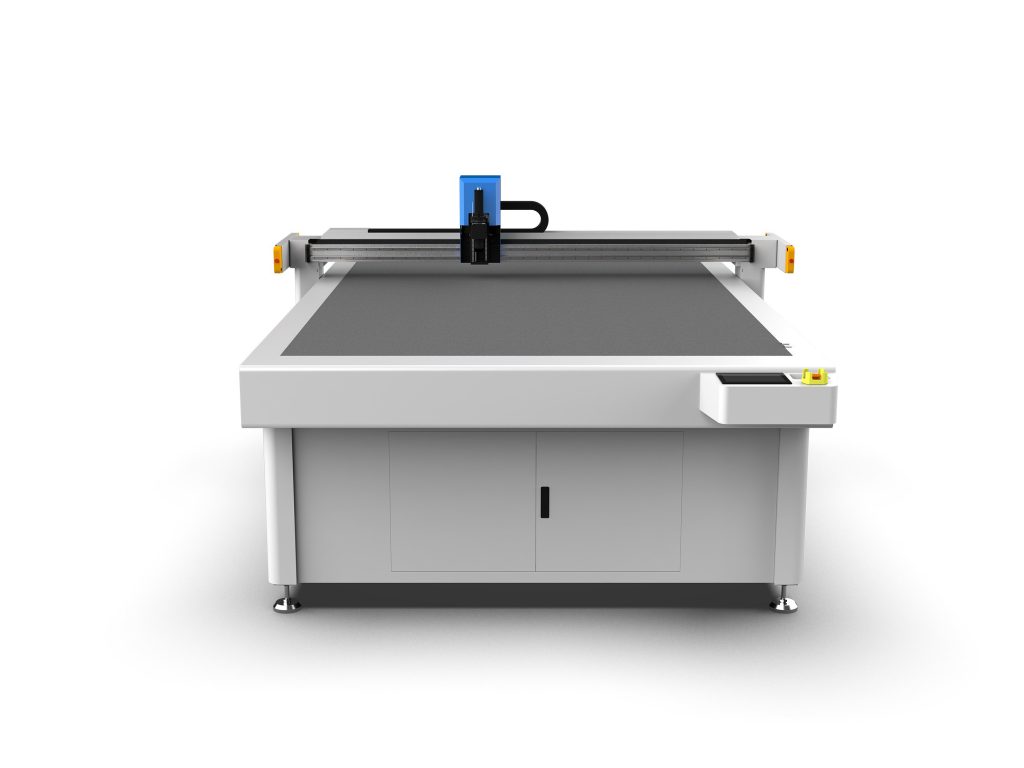
ปะเก็นมักกำหนดให้ค่าเผื่อขนาดอยู่ภายใน ±0.2 มม. เครื่องตัดมีดสั่นสามารถมีความแม่นยำในการระบุตำแหน่งซ้ำได้ถึง ±0.05 มม. และความเร็วในการตัดขึ้นอยู่กับวัสดุอยู่ระหว่าง 10-60 ม./นาที ตัวอย่างเช่น เมื่อตัดปะเก็นยางหนา 3 มม. สามารถตั้งความเร็วได้ที่ 30 ม./นาที เมื่อตัด PTFE หนา 1 มม. สามารถเพิ่มเป็น 50 ม./นาที
3. ขนาดพื้นที่ทำงาน
เลือกตามขนาดปะเก็นทั่วไป ปะเก็นขนาดเล็ก (เช่น ปะเก็นหน้าแปลน DN50) สามารถเลือกพื้นที่ทำงาน 600×600 มม. ปะเก็นขนาดใหญ่ (เช่น ปะเก็นเครื่องแลกเปลี่ยนความร้อน) ต้องใช้ 1200×2400 มม. หรือใหญ่กว่า พื้นที่ทำงานควรมีระบบดูดฝุ่นแบบแบ่งโซนเพื่อยึดวัสดุให้แน่น
4. ซอฟต์แวร์และระบบอัตโนมัติ
เครื่องตัดปะเก็นสมัยใหม่มักมาพร้อมซอฟต์แวร์ CAD/CAM รองรับการนำเข้าไฟล์รูปแบบ DXF และ DWG พร้อมสร้างเส้นทางการตัดโดยอัตโนมัติ ฟังก์ชันการจัดวางอัตโนมัติช่วยเพิ่มอัตราการใช้ประโยชน์ของวัสดุได้ 10%-30% นอกจากนี้ ระบบป้อนวัสดุอัตโนมัติยังช่วยให้สามารถตัดต่อเนื่องได้ ลดการแทรกแซงจากแรงงานคน
เทคนิคการใช้งานและการตั้งค่าพารามิเตอร์
1. การเลือกและการเปลี่ยนใบมีด
ประเภทใบมีดที่ใช้บ่อยสำหรับ oscillating knife ได้แก่:

- ใบมีดปลายแหลม: ใช้สำหรับโครงร่างละเอียดและวัสดุบาง
- มีดวงกลม: ใช้สำหรับวัสดุหนา (>10mm) และการตัดเป็นเส้นตรง
- มีดฟันเลื่อย: ใช้สำหรับวัสดุเสริมเส้นใย (เช่น แผ่นปลอดแร่ใยหิน) เพื่อป้องกันการดึงเป็นเส้น
ควรเปลี่ยนใบมีดเมื่อสึกหรอ โดยทั่วไปตรวจสอบทุก 8 ชั่วโมงเมื่อตัดวัสดุยาง
2. การปรับพารามิเตอร์การตัด
ยกตัวอย่างมีดสั่นสะเทือน พารามิเตอร์สำคัญประกอบด้วย:
- ความถี่การสั่นสะเทือน: วัสดุยางแนะนำ 18000-22000 ครั้ง/นาที; PTFE แนะนำ 25000 ครั้ง/นาทีขึ้นไป
- ความลึกการตัด: โดยทั่วไปตั้งเป็น 1.1-1.2 เท่าของความหนาวัสดุ เพื่อให้แน่ใจว่าตัดทะลุแต่ไม่สึกหรอพื้นโต๊ะมากเกินไป
- ความเร็วป้อน: ปรับตามความแข็งของวัสดุ วัสดุแข็ง (เช่น แผ่นใยหิน) ลดความเร็วลงเหลือ 10-15m/min ยางนิ่มสามารถเพิ่มได้ถึง 40m/min
แนะนำให้ทดลองตัดก่อน ใช้แว่นขยายตรวจสอบคุณภาพขอบตัด ปรับพารามิเตอร์จนไม่มีเสี้ยน ไม่มีการแยกชั้น
3. การยึดวัสดุ
การดูดด้วยสุญญากาศเป็นวิธีที่ใช้กันทั่วไป ต้องแน่ใจว่าพื้นโต๊ะปิดผนึกดี สำหรับวัสดุที่มีรูพรุน (เช่น ไม้ก๊อก) สามารถปิดด้วยฟิล์มบางแล้วจึงดูด ความดันลบสำหรับการดูดแนะนำ -0.6 ถึง -0.8bar
การบำรุงรักษาและการดูแล
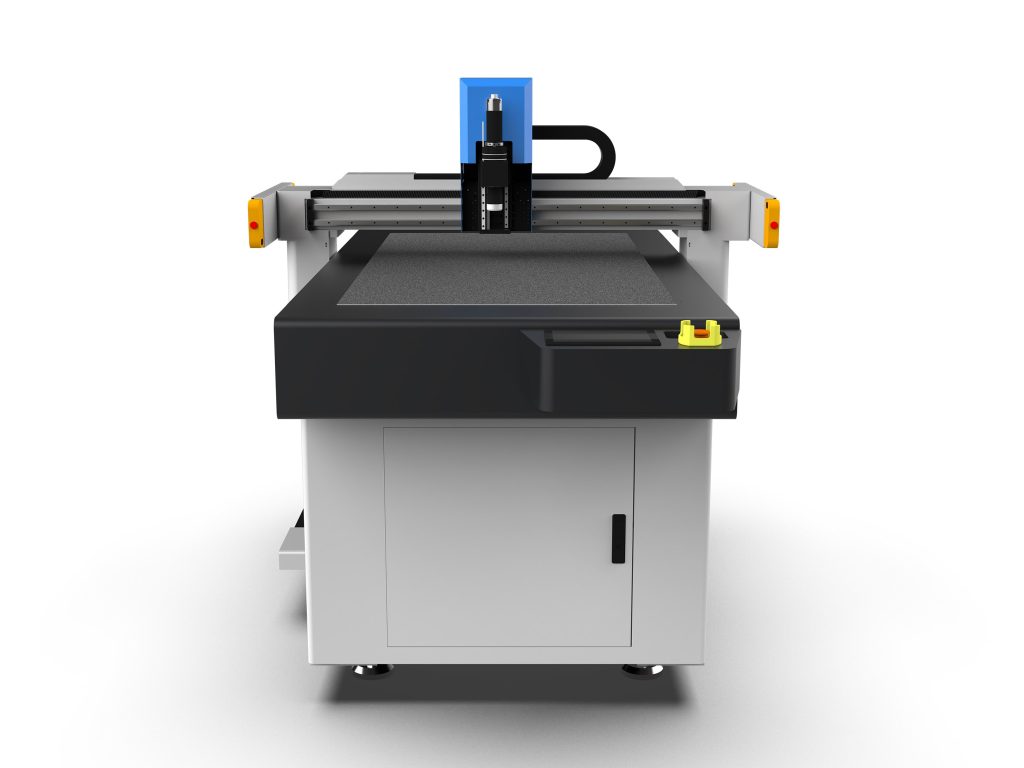
การบำรุงรักษาตามกำหนดเวลาช่วยยืดอายุการใช้งานของอุปกรณ์:
- ทำความสะอาดแท่นตัดและรางนำทุกวัน กำจัดเศษวัสดุออก
- ตรวจสอบสกรูยึดหัวมีดและความตึงของสายพานส่งกำลังทุกสัปดาห์
- หล่อลื่นรางนำเชิงเส้นและสกรูนำทุกเดือน (ใช้จาระบีลิเธียม)
- ปรับเทียบเซ็นเซอร์จุดเริ่มต้นและเซอร์โวมอเตอร์ทุกไตรมาส
หมายเหตุ: เมื่อตัดวัสดุที่มีฝุ่น เช่น ใยหิน ต้องติดตั้งอุปกรณ์ดูดฝุ่นและทำความสะอาดตัวกรองเป็นประจำ
ปัญหาที่พบบ่อยและวิธีแก้ไข
1. ขอบตัดไม่เรียบ
สาเหตุที่เป็นไปได้: ใบมีดสึกหรอ ความถี่การสั่นต่ำเกินไป ความเร็วป้อนสูงเกินไป วิธีแก้ไข: เปลี่ยนใบมีด เพิ่มความถี่เป็น 20000 ครั้ง/นาทีขึ้นไป ลดความเร็วลง 20%
2. วัสดุเลื่อนตำแหน่ง
ตรวจสอบว่าการดูดติดด้วยสุญญากาศล้มเหลวหรือไม่ หรือพื้นผิววัสดุมีคราบน้ำมัน ทำความสะอาดโต๊ะและตรวจสอบให้แน่ใจว่าโซนการดูดติดเปิดอยู่
3. ขนาดการตัดเบี่ยงเบน
ตรวจสอบว่าสายพานส่งกำลังหลวมหรือไม่ หรือการตั้งค่าชดเชยในซอฟต์แวร์ผิดพลาด ปรับเทียบอุปกรณ์ใหม่และตรวจสอบค่าชดเชยเส้นทางเครื่องมือตัด
สถานการณ์การใช้งานและประโยชน์
เครื่องตัดปะเก็นถูกใช้อย่างแพร่หลายในอุตสาหกรรมปิโตรเคมี ไฟฟ้า เรือ และเภสัชกรรม สำหรับการซ่อมบำรุงซีลอุปกรณ์ เมื่อเทียบกับการตัดด้วยมือแบบดั้งเดิม การตัดด้วยระบบควบคุมเชิงตัวเลขสามารถเพิ่มประสิทธิภาพได้ 5-10 เท่า อัตราการใช้วัสดุเพิ่มขึ้นมากกว่า 20% และรับประกันความสม่ำเสมอของปะเก็น ลดความเสี่ยงการรั่วไหล สำหรับการผลิตหลายชนิดจำนวนน้อย เครื่องตัดด้วยใบมีดสั่นเป็นทางเลือกที่ดีที่สุด สำหรับรูปร่างง่ายจำนวนมากอาจพิจารณาเครื่องตัดแบบไดคัทเพื่อลดต้นทุน
เมื่อเลือกซื้อ แนะนำให้นำตัวอย่างวัสดุที่ใช้บ่อยไปทดลองตัดที่โรงงาน เพื่อตรวจสอบประสิทธิภาพของเครื่องและความง่ายในการใช้งานของซอฟต์แวร์ด้วยตนเอง พร้อมทั้งให้ความสำคัญกับความสามารถในการบริการหลังการขายและการสนับสนุนทางเทคนิค เพื่อให้มั่นใจว่าเครื่องจะทำงานได้อย่างเสถียรในระยะยาว