
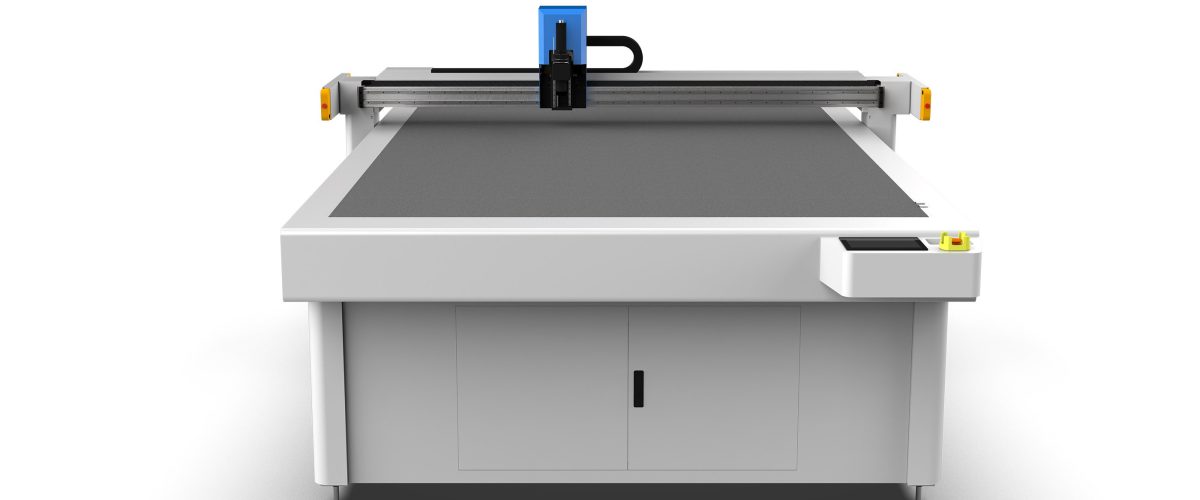
Máy cắt đệm: Các loại và nguyên lý hoạt động
Máy cắt đệm là thiết bị dùng để cắt các vật liệu phi kim loại như cao su, amiăng, PTFE (polytetrafluoroethylene), tấm không amiăng, than chì, nút bần, v.v. thành các miếng đệm có hình dạng cụ thể. Dựa trên nguyên lý cắt, chủ yếu được chia thành ba loại:
- Máy cắt dao rung: Lưỡi dao rung ở tần số cao (khoảng 20.000 lần mỗi phút), độ chính xác cắt cao, phù hợp cho các hình dạng phức tạp và vật liệu mỏng (độ dày ≤10mm).
- Máy cắt laser: Sử dụng chùm tia laser để nóng chảy hoặc hóa hơi vật liệu, đường cắt hẹp, nhưng có thể tạo ra cháy mép, phù hợp cho các vật liệu như PTFE, độ dày thường ≤5mm.
- Máy cắt dập: Dập khuôn bằng khuôn cắt tùy chỉnh, hiệu suất cao, phù hợp với sản xuất hàng loạt hình dạng đơn giản, nhưng chi phí khuôn cao.
Trong đó, máy cắt dao dao động trở thành lựa chọn chính vì không cần khuôn, thích ứng với sản xuất nhỏ lẻ đa chủng loại. Các bộ phận cốt lõi bao gồm đầu dao dao động, hệ thống điều khiển servo, bàn hút chân không và hệ thống cấp liệu.
Thông số chính khi chọn máy
1. Độ dày cắt và vật liệu
Các vật liệu khác nhau có yêu cầu khác nhau về dao và công suất. Ví dụ:
- Đệm cao su: độ dày 1-20mm, khuyến nghị chọn dao dao động (công suất ≥1.5kW) hoặc tia nước áp lực cao (nhưng tia nước có chi phí cao).
- tấm amiăng: độ dày 1-10mm, dao rung cần được trang bị lưỡi hợp kim cứng để tránh bụi bay.
- PTFE: độ dày 0,5-5mm, có thể cắt bằng laser hoặc dao rung, nhưng laser cần chú ý thông gió.
- tấm composite than chì: độ dày 1-3mm, khi cắt bằng dao rung cần kiểm soát tần số rung để ngăn tách lớp.
Khi chọn máy cần xác định rõ vật liệu thường dùng và phạm vi độ dày, đảm bảo năng lực thiết bị đáp ứng.
2. Độ chính xác và tốc độ cắt
Gioăng đệm thường yêu cầu dung sai kích thước trong khoảng ±0.2mm. Độ chính xác định vị lặp lại của máy cắt dao động có thể đạt ±0.05mm, tốc độ cắt tùy theo vật liệu dao động từ 10-60m/phút. Ví dụ, khi cắt gioăng đệm cao su dày 3mm, tốc độ có thể đặt là 30m/phút; khi cắt PTFE dày 1mm, có thể tăng lên 50m/phút.
3. Kích thước mặt bàn làm việc
Chọn theo kích thước gioăng đệm thông thường. Gioăng đệm nhỏ (như gioăng mặt bích DN50) có thể chọn mặt bàn 600×600mm; gioăng đệm lớn (như gioăng bộ trao đổi nhiệt) cần 1200×2400mm hoặc lớn hơn. Mặt bàn nên được trang bị phân vùng hút chân không để đảm bảo cố định vật liệu.
4. Phần mềm và tự động hóa
Máy cắt gasket hiện đại thường đi kèm phần mềm CAD/CAM, hỗ trợ nhập định dạng DXF, DWG và tự động tạo đường cắt. Chức năng xếp bố cục tự động có thể nâng cao tỷ lệ sử dụng vật liệu từ 10%-30%. Ngoài ra, hệ thống cấp liệu tự động có thể thực hiện cắt liên tục, giảm sự can thiệp thủ công.
Kỹ thuật vận hành và cài đặt thông số
1. Lựa chọn và thay thế dao
Các loại lưỡi dao thường dùng cho oscillating knife bao gồm:

- Dao nhọn: dùng cho đường viền tinh xảo và vật liệu mỏng.
- Dao tròn: dùng cho vật liệu dày (>10mm) và cắt đường thẳng.
- Dao răng cưa: dùng cho vật liệu gia cường sợi (như tấm không amiăng), ngăn ngừa kéo sợi.
Sau khi lưỡi dao mòn cần thay kịp thời, thông thường khi cắt vật liệu cao su nên kiểm tra mỗi 8 giờ một lần.
2. Tối ưu hóa thông số cắt
Lấy dao dao động làm ví dụ, các thông số chính bao gồm:
- Tần số dao động: vật liệu cao su đề nghị 18000-22000 lần/phút; PTFE đề nghị trên 25000 lần/phút.
- Độ sâu xuống dao: thông thường đặt bằng 1.1-1.2 lần độ dày vật liệu, đảm bảo cắt xuyên nhưng không mài mòn quá mức mặt bàn.
- Tốc độ tiến dao: điều chỉnh theo độ cứng của vật liệu, vật liệu cứng (như tấm amiăng) giảm tốc độ xuống 10-15m/phút, cao su mềm có thể tăng lên 40m/phút.
Khuyến nghị cắt thử trước, dùng kính lúp kiểm tra chất lượng mép cắt, điều chỉnh thông số đến khi không có ba via, không có phân lớp.
3. Cố định vật liệu
Hút chân không là phương thức thường dùng, cần đảm bảo mặt bàn được niêm phong tốt. Đối với vật liệu xốp (như nút bần), có thể phủ một lớp màng rồi mới hút. Áp suất âm hút khuyến nghị từ -0,6 đến -0,8bar.
Bảo trì và bảo dưỡng
Bảo trì định kỳ giúp kéo dài tuổi thọ thiết bị:
- Vệ sinh bàn cắt và ray dẫn hướng hàng ngày, loại bỏ phoi cắt.
- Kiểm tra vít cố định đầu dao và độ căng dây đai truyền động hàng tuần.
- Bôi trơn ray dẫn hướng tuyến tính và trục vít me hàng tháng (sử dụng mỡ bôi trơn gốc lithium).
- Hiệu chuẩn cảm biến điểm gốc và động cơ servo hàng quý.
Lưu ý: Khi cắt vật liệu chứa bụi như amiăng, cần trang bị thiết bị hút bụi và vệ sinh bộ lọc định kỳ.
Câu hỏi thường gặp và giải pháp
1. Cạnh cắt không nhẵn
Nguyên nhân có thể: lưỡi dao mòn, tần số rung quá thấp, tốc độ tiến dao quá nhanh. Giải pháp: thay lưỡi dao, tăng tần số lên trên 20000 lần/phút, giảm tốc độ 20%.
2. Vật liệu bị xê dịch
Kiểm tra xem lực hút chân không có bị mất tác dụng hay không, hoặc bề mặt vật liệu có dính dầu mỡ. Vệ sinh mặt bàn và đảm bảo các vùng hút được bật.
3. Sai lệch kích thước cắt
Kiểm tra xem dây đai truyền động có bị lỏng hay không, hoặc cài đặt bù trừ trong phần mềm có bị sai. Hiệu chuẩn lại thiết bị và kiểm tra giá trị bù trừ đường chạy của dao.
Ứng dụng và lợi ích
Máy cắt gioăng được sử dụng rộng rãi trong bảo dưỡng sửa chữa niêm phong thiết bị của các ngành công nghiệp như hóa dầu, điện lực, đóng tàu, dược phẩm. So với cắt thủ công truyền thống, cắt điều khiển số có thể nâng cao hiệu quả 5-10 lần, tỷ lệ sử dụng vật liệu tăng trên 20%, đồng thời đảm bảo tính nhất quán của gioăng, giảm nguy cơ rò rỉ. Đối với sản xuất nhiều chủng loại số lượng nhỏ, máy cắt dao rung là lựa chọn tốt nhất; đối với hình dạng đơn giản số lượng lớn có thể cân nhắc máy cắt dập khuôn để giảm chi phí.
Khi chọn mua, nên mang mẫu vật liệu thường dùng đến nhà sản xuất để thử cắt, khảo sát thực tế hiệu suất thiết bị và tính dễ sử dụng của phần mềm. Đồng thời chú ý đến năng lực dịch vụ sau bán hàng và hỗ trợ kỹ thuật, đảm bảo thiết bị vận hành ổn định lâu dài.