
Deri Kesiminin İşleme Özellikleri ve Ekipman Seçim Mantığı
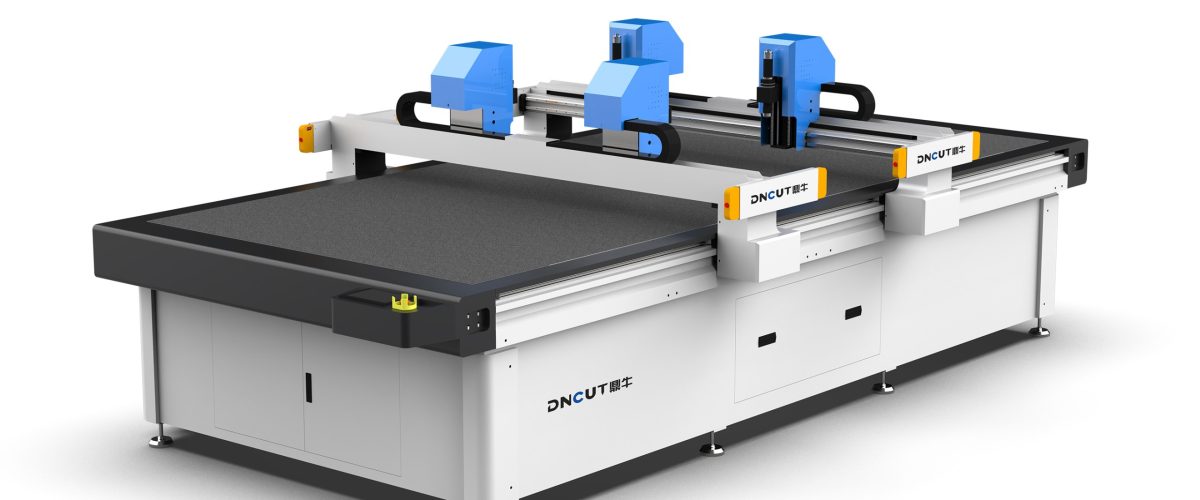
Deri tipik bir esnek malzemedir, kalınlığı genellikle 0,5-2,0 mm arasındadır, yüksek uzama oranı, kenarların kolayca kıvrılması, tüylü yüzeyin yüksek sürtünme katsayısı gibi özelliklere sahiptir. Geleneksel el kesimi şablon ve makasa dayanır, verim düşük ve tutarlılık zayıftır. CNC salınımlı bıçak kesme makinesi, yüksek frekanslı titreşimli bıçak (dakikada 8000-12000 kez) aracılığıyla soğuk kesim gerçekleştirir, ısı etkisi bölgesi yoktur, deri gibi ısıya duyarlı doğal malzemeler için özellikle uygundur. Seçim yaparken üç parametreye odaklanmak gerekir: kesim hassasiyeti (endüstri standardı ±0,1 mm), maksimum kesim kalınlığı (çok katmanlı kesimle uyumluluk için ≥25 mm önerilir) ve etkin kesim alanı (yaygın olarak 1600×2500 mm veya 2100×3100 mm).
Temel Bileşenler: Kesici Kafa ve Tahrik Sisteminin Uyumu
1. Bıçak Tipi Seçimi
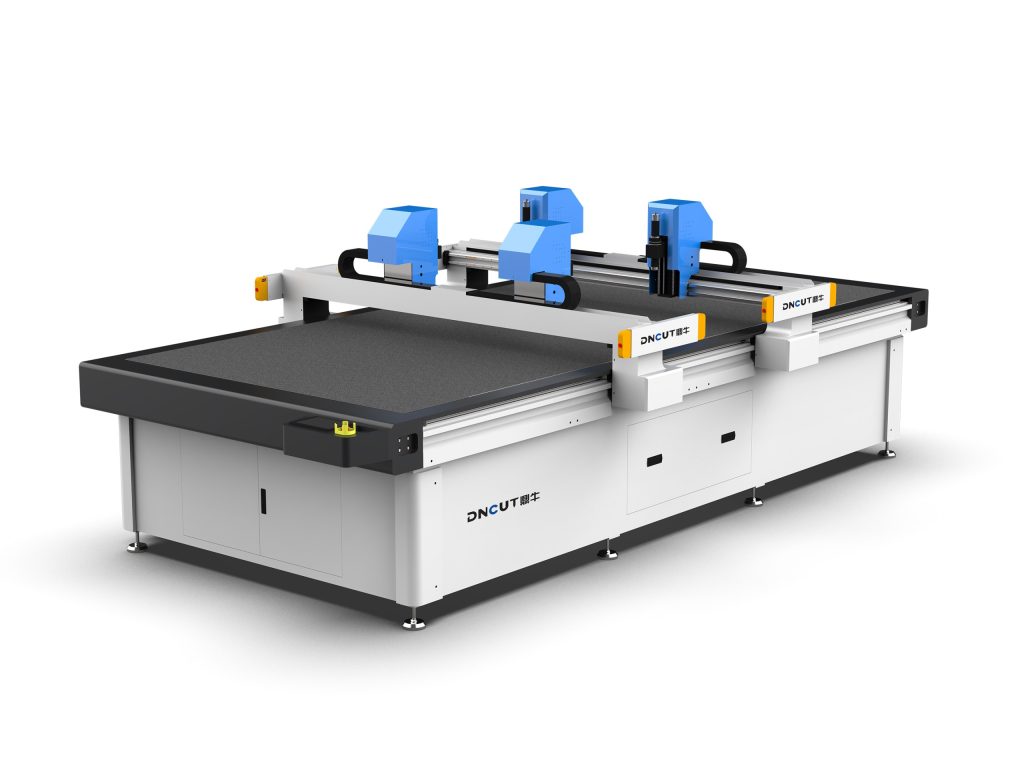
Deri kesimi için sivri uçlu salınımlı bıçak (açı 15°-20°) önerilir, bıçak malzemesi sert metal veya yüksek hız çeliğidir. Kalınlığı 1,5 mm’yi aşan deriler için tüylü yüzeyde çekmeyi azaltmak amacıyla yuvarlak uçlu bıçak kullanılabilir. Tüylü yüzeyi yukarı bakan deri keserken, malzemenin bıçağın yukarı-aşağı titreşimiyle kaymasını önlemek için pnömatik baskı ayağı (basınç 0,2-0,4 MPa) ile birlikte kullanılması önerilir.
2. Tahrik ve Kılavuz Ray
Dişli kremayer tahrikli (tekrarlanan konumlandırma hassasiyeti ±0,05 mm) modeller derinin yüksek hassasiyetli kesim gereksinimleri için daha uygundur. Kayış tahrikinden kaçınılmalıdır, çünkü yüksek hızlı ileri-geri hareketlerde elastik deformasyon oluşarak kesim konturunda sapmaya neden olabilir. Kılavuz raylar, deri lifi tozunun ray aşınmasına etkisini azaltmak için otomatik yağlama sistemiyle donatılmalıdır.
Vakum Emiş Sistemi: Deri Sabitlemenin Anahtarı
Derinin hava geçirgenliği bölgeye göre değişir (karın bölgesi hava geçirgenliği sırt bölgesinden yüksektir), bölge kontrollü vakum emiş tablası yapılandırılmalıdır. Vakum pompası gücünün ≥5,5 kW, emiş negatif basıncının ≥-0,06 MPa olması ve kesim parçası boyutuna göre emiş bölgelerinin ayrı ayrı açılabilmesi için bölge valfleri (en az 4 bölge) ile donatılması önerilir. Pratik uygulamada, derinin altına hava geçirgen keçe (kalınlık 3-5 mm, hava geçirgenliği 200-400 L/m²·s) serilmesi emiş kuvvetini dengeleyerek yerel aşırı emişin malzeme deformasyonuna yol açmasını önler. Ultra ince deriler (<0,8 mm) için hava geçirgen keçenin üzerine bir kat PVC film (kalınlık 0,05 mm) kaplanarak emiş etkisi güçlendirilebilir.
Kesim Parametresi Ayarları ve İşleme Optimizasyonu
1. Temel Parametre Referansı
- Kesim hızı: Tek kat deri için 800-1200 mm/s önerilir; çok katmanlı (3-5 kat) durumda 400-600 mm/s’ye düşürülür.
- Titreşim frekansı: İnce deri (<1 mm) için 10000-12000 kez/dakika; kalın deri için 8000-9000 kez/dakika.
- Bıçak basıncı: Malzeme kalınlığına göre ayarlanır, genellikle 0,3-0,6 MPa, kesim kenarında çapak ve erime olmaması esas alınır.
- Aşırı kesim miktarı: Köşe noktalarında tam kesim sağlamak için 0,5-1,0 mm aşırı kesim ayarlanır.
2. Çok Katmanlı Kesimde Katlar Arası Sabitleme
Çok katmanlı deri kesiminde katlar arası kayma kolayca oluşur. Her kat arasına az miktarda su bazlı geçici sabitleme tutkalı (kullanım 10-15 g/m²) püskürtülmesi veya çift taraflı bant ile nokta yapıştırma yapılması önerilir. Kesim tamamlandıktan sonra kesim kenarına soğuk hava tabancası (sıcaklık ≤30°C) ile üflenerek lif yapışması azaltılır.
Sık Karşılaşılan Sorunlar ve Çözümler
1. Kesim Kenarında Çapak veya Lif Çekmesi
Neden: Bıçağın körelmesi (200 saatten fazla kullanım ve değiştirilmemiş) veya titreşim frekansının düşük olması. Çözüm: Bıçak ömrü kaydı oluşturulması, her 150-200 saatte bir değiştirilmesi; titreşim frekansının %10-%15 artırılması.
2. Kesim Parçası Boyut Sapması
Neden: Vakum emiş kuvvetinin yetersiz olması veya hava geçirgen keçenin eskimesi. Çözüm: Vakum pompası negatif basıncının -0,06 MPa’ya ulaşıp ulaşmadığının kontrol edilmesi; hava geçirgen keçenin her 3 ayda bir değiştirilmesi; X/Y ekseni kompanzasyon değerlerinin kalibre edilmesi (genellikle ±0,1 mm).
3. Malzeme Kenarının Kıvrılması
Neden: Kesim hızının çok yüksek olması bıçağın yanal sıkıştırmasına yol açar. Çözüm: Kesim hızının 600 mm/s’nin altına düşürülmesi; dizgi sırasında kesim parçası kenarını sabitlemek için mikro bağlantı (0,3-0,5 mm) eklenmesi, kesim sonrası elle ayrılması.
Ekipman Bakımı ve Güvenlik Kuralları
- Günlük: Tezgah yüzeyindeki deri lifi tozunun temizlenmesi, bıçak sabitleme vidalarının kontrol edilmesi (tork 2,5 N·m).
- Haftalık: Kılavuz ray ve kremayerin basınçlı hava (0,4 MPa) ile temizlenmesi, lityum bazlı gres yağı sürülmesi.
- Aylık: Vakum boru hattı sızdırmazlığının kontrol edilmesi, filtre elemanının değiştirilmesi (hassasiyet 5 μm).
- Güvenlik: Ekipman mutlaka topraklanmalıdır (direnç ≤4 Ω); çalışma sırasında ellerin kesim alanına girmesi yasaktır; acil durdurma butonu ve ışık perdesi koruması (tepki süresi ≤20 ms) bulunmalıdır.
Seçim Önerileri ve Maliyet Analizi
Günlük üretimi 500-1000 adet deri kesim parçası olan küçük ve orta ölçekli işletmeler için önerilen konfigürasyon: 1600×2500 mm tabla, 5,5 kW vakum pompası, dişli kremayer tahrik, bölge emişli salınımlı bıçak kesme makinesi, piyasa fiyatı yaklaşık 120-180 bin Yuan. Çok katmanlı (5 kat üzeri) veya büyük ebatta (2100×3100 mm) kesim gerekiyorsa bütçenin 250-350 bin Yuan’a çıkarılması gerekir. Lazer kesim (kenar yanması, yoğun koku) ve su jeti kesim (deri su emerek deforme olur) ile karşılaştırıldığında, salınımlı bıçak kesme makinesi deri işlemede belirgin avantajlara sahiptir ve işletme maliyeti lazerin yalnızca 1/3’ü kadardır (ana sarf malzemesi bıçak, birim fiyatı 30-50 Yuan/adet).
Fiili satın alma öncesinde, deri numunelerinin (karın ve sırt bölgeleri dahil farklı kısımlar) ekipman üreticisine götürülerek deneme kesim testi yapılması önerilir; özellikle şunlar doğrulanmalıdır: minimum kesim daire çapı (≤3 mm olmalı), sivri köşe kesim etkisi (30° sivri köşede kırılma olmaması) ve 4 saat sürekli çalışmada hassasiyet kararlılığı (sapma ≤0,15 mm).