
Propriedades do material EVA e desafios de corte
O EVA (copolímero de etileno-acetato de vinila) é um material expandido com estrutura de células fechadas, com densidade geralmente na faixa de 0,03-0,3 g/cm³ e dureza shore C 18-70. Suas características macias, elásticas e facilmente compressíveis trazem três grandes desafios ao corte: primeiro, o material se deforma facilmente sob força, causando redução da precisão dimensional; segundo, a lâmina gera calor por atrito durante o corte, fazendo o EVA fundir localmente e aderir à lâmina; terceiro, a estrutura de células fechadas tende a produzir rebarbas ou rasgos nas bordas de corte. Portanto, a máquina de corte de EVA precisa ser especialmente projetada para essas características.
Principais tipos e seleção de máquinas de corte de EVA
1. Máquina de corte com faca oscilante
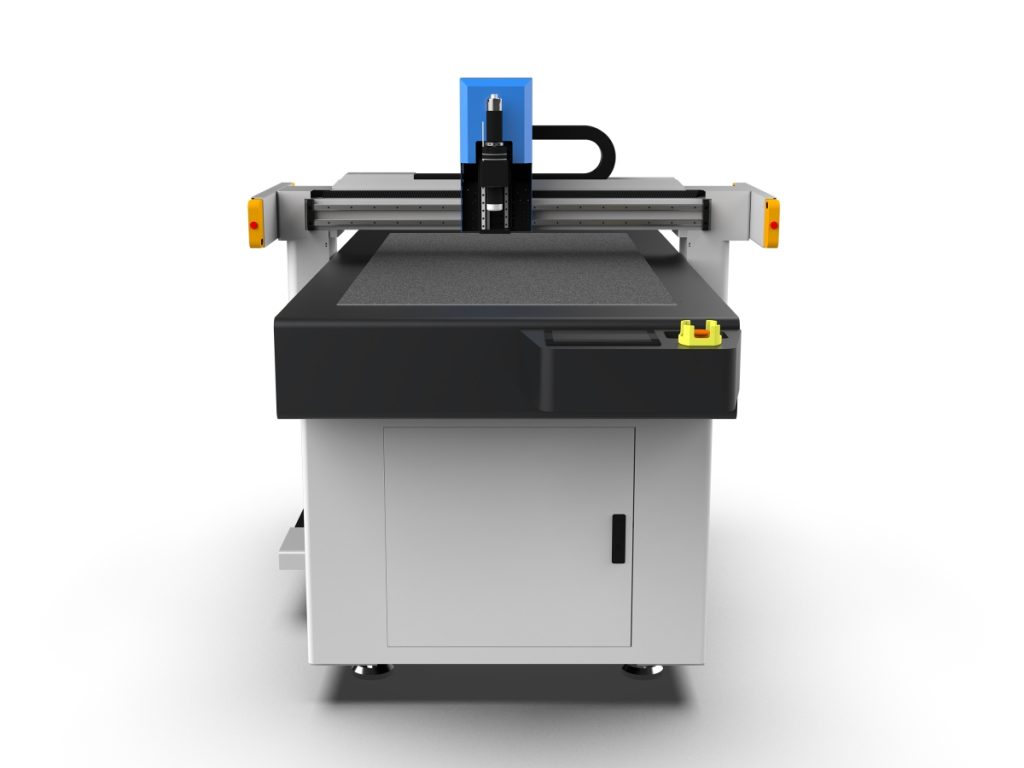
Utiliza uma lâmina de corte com vibração de alta frequência (8000-12000 vezes por minuto), com amplitude da lâmina de 0,5-2 mm. Adequada para chapas de EVA com espessura de 1-50 mm, a velocidade de corte pode atingir 60-120 m/min. A faca oscilante exerce pouca pressão sobre o material e proporciona um corte uniforme, sendo a escolha predominante para o corte de EVA. Na seleção, é necessário atentar para a faixa ajustável de frequência de vibração, o sistema de refrigeração da lâmina (refrigeração a ar opcional) e a força de aspiração da plataforma de fixação a vácuo (recomenda-se ≥-0,08 MPa).
2. Máquina de corte a laser
Utilizando corte por fusão com laser de CO2 (potência de 60-150W), a fenda de corte é estreita (0,1-0,3mm), sem tensão mecânica. No entanto, o corte a laser de EVA produz fumaça nociva (contendo gás acético), sendo necessário equipar com um sistema de exaustão e purificação de alta eficiência. Além disso, o corte a laser forma bordas fundidas, o que pode afetar a colagem subsequente. Adequado para corte fino de espessura ≤10mm, com velocidade de aproximadamente 10-30m/min.
3. Máquina de corte ultrassônico
Através da vibração ultrassônica (20-40kHz), a lâmina derrete localmente o material, selando a borda durante o corte e evitando o desfiamento das extremidades. Adequado para chapas de EVA com espessura de 0,5-5mm, velocidade de corte de 5-15m/min. O corte ultrassônico é significativamente eficaz para compósitos de EVA multicamadas, mas o custo do equipamento é mais elevado.
4. Máquina de corte com lâmina circular
Adequada para corte contínuo de rolos de EVA com espessura ≤5mm, rotação da lâmina de 200-600rpm, com sistema de controle de tensão. Estrutura simples e fácil manutenção, mas a qualidade do corte é mediana, sendo mais utilizada para corte grosseiro ou em situações com baixa exigência de precisão.
Recomendações de seleção: espessura >10mm e precisão dentro de ±0,2mm, priorizar a faca oscilante; padrões finos em chapas delgadas, escolher laser; necessidade de selagem de borda, escolher ultrassônico; rolos em grande volume, escolher lâmina circular.
Configuração dos parâmetros-chave do processo
Parâmetros da faca oscilante
- Frequência de vibração: para materiais finos (≤5mm) use alta frequência (10000-12000 ciclos/min), para materiais espessos (>20mm) use baixa frequência (8000-9000 ciclos/min) para reduzir o calor por atrito.
- Velocidade de corte: inversamente proporcional à espessura, abaixo de 5mm pode ser definida em 80-120m/min, acima de 20mm recomenda-se 30-50m/min.
- Ângulo da lâmina: comumente 15°, 22°, 30°. Para materiais finos use 15° para reduzir a resistência de corte, para materiais espessos use 30° para garantir a rigidez da lâmina.
- Adsorção a vácuo: ajuste de acordo com a densidade do material, EVA de baixa densidade (0,05g/cm³) requer força de adsorção ≥-0,06MPa, alta densidade (0,2g/cm³) pode ser reduzida para -0,04MPa.
Parâmetros do laser
- Potência: para cada aumento de 1 mm na espessura, aumente a potência em 10-15 W, por exemplo, 80 W para EVA de 5 mm.
- Velocidade de corte: compatível com a potência, a aproximadamente 80 W a velocidade é de cerca de 15 m/min.
- Gás auxiliar: sopro de ar comprimido (0,2-0,4 MPa) para reduzir a aderência de material fundido.
Parâmetros ultrassônicos
- Frequência: 20 kHz para materiais espessos, 40 kHz para materiais finos.
- Amplitude: 20-50 μm, ajustada conforme a espessura.
- Pressão de corte: 0,2-0,5 MPa; pressão excessiva pode causar deformação do material.
Problemas comuns e soluções
1. Rebarbas nas bordas de corte
Causa: lâmina cega, frequência de vibração demasiado baixa, teor de humidade do material demasiado elevado. Solução: verificar a nitidez da lâmina a cada 8 horas, utilizar afiador de diamante; aumentar a frequência de vibração em 10%-20%; antes do corte, secar o EVA a 40°C durante 2 horas, controlando o teor de humidade ≤0,5%.
2. Aderência do material à lâmina
Causa: o calor de fricção provoca o amolecimento do EVA (temperatura >60°C). Solução: reduzir a velocidade de corte em 15%-30%; ativar o arrefecimento a ar da lâmina (pressão de ar 0,1-0,2MPa); utilizar lâminas com revestimento superficial (por exemplo, revestimento DLC).
3. Precisão dimensional fora da tolerância
Causa: sucção a vácuo insuficiente, desvio da lâmina, deslizamento do mecanismo de alimentação. Solução: verifique a vedação da plataforma de sucção, garantindo vácuo ≥-0.08MPa; ajuste a concentricidade da fixação da lâmina (excentricidade ≤0.02mm); reveste a superfície do rolo de alimentação com borracha (Shore A50).
4. Muita fumaça no corte a laser
Causa: vazão de exaustão insuficiente, sistema de filtragem obstruído. Solução: a vazão de exaustão deve ser de 200m³/h para cada 100W de potência; limpar o filtro de algodão a cada duas semanas e substituir o carvão ativado a cada três meses.
Pontos principais de manutenção
- Diariamente: limpar os resíduos da mesa, verificar o desgaste da lâmina (observar o fio com uma lupa), lubrificar as guias (usar graxa à base de lítio).
- Semanalmente: calibrar a planicidade da plataforma de adsorção a vácuo (erro ≤0,1mm), verificar a tensão da correia de transmissão (recomenda-se pressão de 10mm).
- Mensalmente: substituir a lâmina oscilante (mesmo sem estar desgastada, recomenda-se a substituição após 300 horas de uso contínuo), limpar as lentes laser (com etanol anidro).
- Trimestralmente: verificar a impedância do transdutor ultrassônico (substituir se o desvio for >10%), calibrar o encoder do servo motor.
Precauções de segurança e proteção ambiental
A poeira gerada durante o corte de EVA (especialmente a fumaça do corte a laser) deve ser tratada por purificação, e a concentração de poeira deve ser controlada abaixo de 1mg/m³. O equipamento deve estar bem aterrado (resistência de aterramento ≤4Ω), a área da faca oscilante deve ser equipada com proteção de cortina de luz, e a área do laser deve ter portas de intertravamento. Os operadores devem usar máscaras antipoeira (nível KN95) e luvas antiestáticas.
Conclusão
A seleção e a otimização do processo da máquina de corte de EVA exigem uma consideração abrangente da espessura do material, requisitos de precisão, eficiência de produção e segurança ambiental. Por meio da seleção razoável do modelo, configuração precisa dos parâmetros e execução de manutenção padronizada, é possível melhorar significativamente a qualidade do corte e a vida útil do equipamento. Recomenda-se realizar testes com amostras pequenas antes da produção em lote para determinar a melhor janela de processo.