
آلة قطع الحقائب اليدوية: المعدات الأساسية لتحسين كفاءة الإنتاج
في صناعة تصنيع حقائب الأمتعة والحقائب اليدوية، تؤثر عملية القطع بشكل مباشر على جودة المنتج وكفاءة الإنتاج. يعتمد القطع اليدوي التقليدي على عمال مهرة، مما يؤدي إلى مشاكل مثل عدم استقرار الدقة، والهدر الكبير في المواد، وانخفاض كفاءة الإنتاج. آلة قطع الحقائب اليدوية (عادةً ما تكون آلة قطع بالسكين المتذبذب) تحقق قطعًا دقيقًا للمواد المرنة مثل الجلد وPU والأقمشة والشبكات من خلال نظام التحكم الرقمي ورأس السكين الاهتزازي عالي التردد. ستتناول هذه المقالة اختيار المعدات والمعلمات الأساسية وتقنيات التشغيل والصيانة، وتقدم إرشادات عملية وقابلة للتطبيق.
الأنواع الأساسية لآلة قطع الحقائب اليدوية ومبدأ عملها
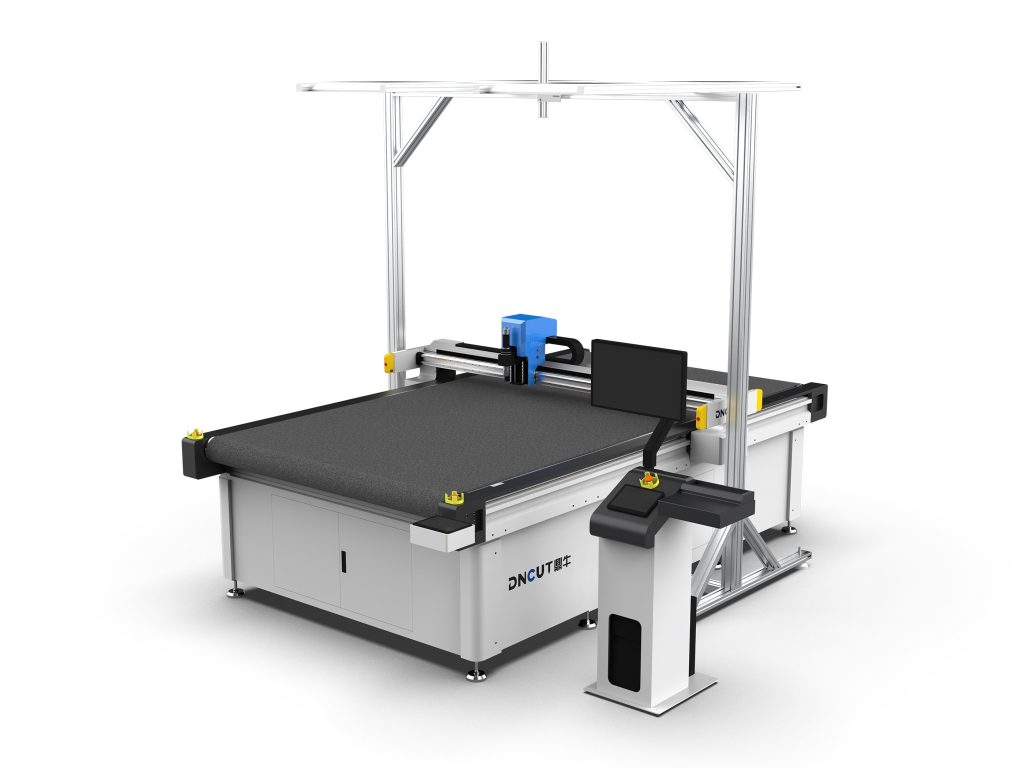
آلة القطع الرئيسية للحقائب اليدوية في السوق حاليًا هي آلة القطع بالسكين المتذبذب، ومبدأ عملها هو: تتحرك الشفرة لأعلى ولأسفل بتردد عالٍ يبلغ آلاف المرات في الدقيقة، بالتعاون مع محركات سيرفو لمحوري X/Y، لقطع المواد وفقًا للرسومات المحددة مسبقًا. وفقًا لتكوين رأس القطع ووظائفه، يمكن تقسيمها إلى الفئات التالية:
- آلة القطع بالسكين المتذبذب أحادية الرأس: بنية بسيطة، مناسبة للإنتاج بدفعات صغيرة وتنوعات متعددة، سعرها منخفض، لكن الكفاءة محدودة.
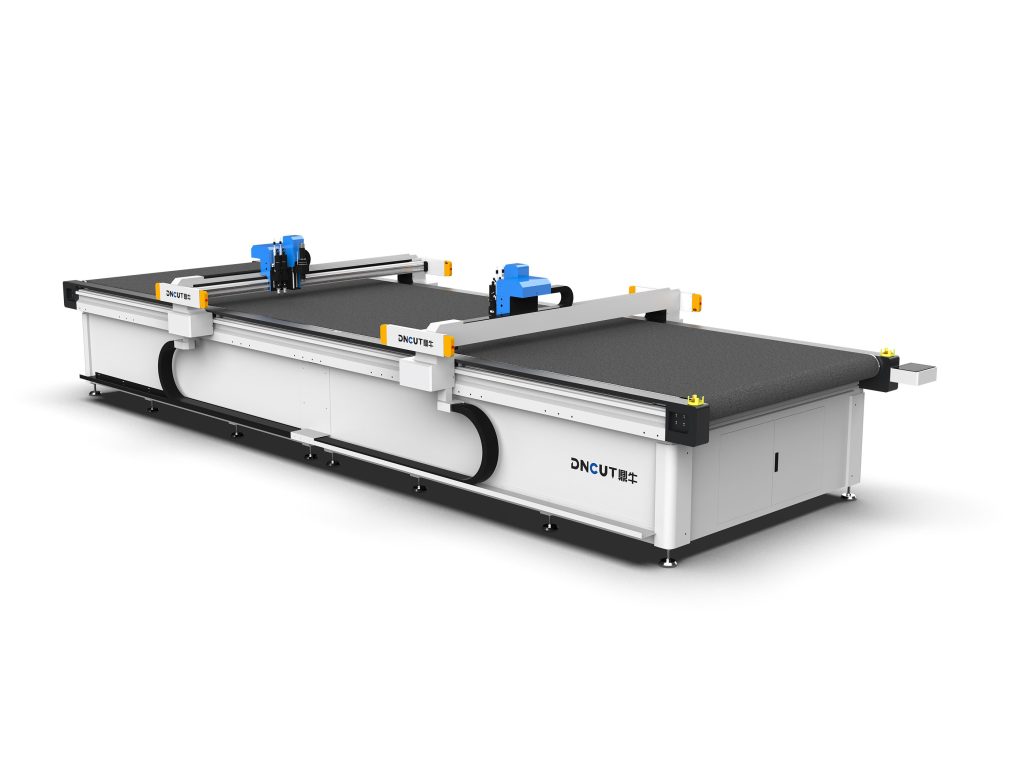
- آلة القطع بالسكين المتذبذب متعددة الرؤوس: مجهزة بعدة رؤوس قطع تعمل في وقت واحد، مناسبة للطلبات كبيرة الحجم، يمكن أن تزيد الكفاءة بمقدار 2-4 أضعاف، لكن تكلفة المعدات أعلى.
- آلة القطع مع نظام التغذية التلقائية: تتضمن وحدة تغذية المواد الملفوفة، مما يتيح القطع المستمر، ومناسبة للمعالجة بالجملة للمواد الملفوفة (مثل PU، القماش الشبكي).
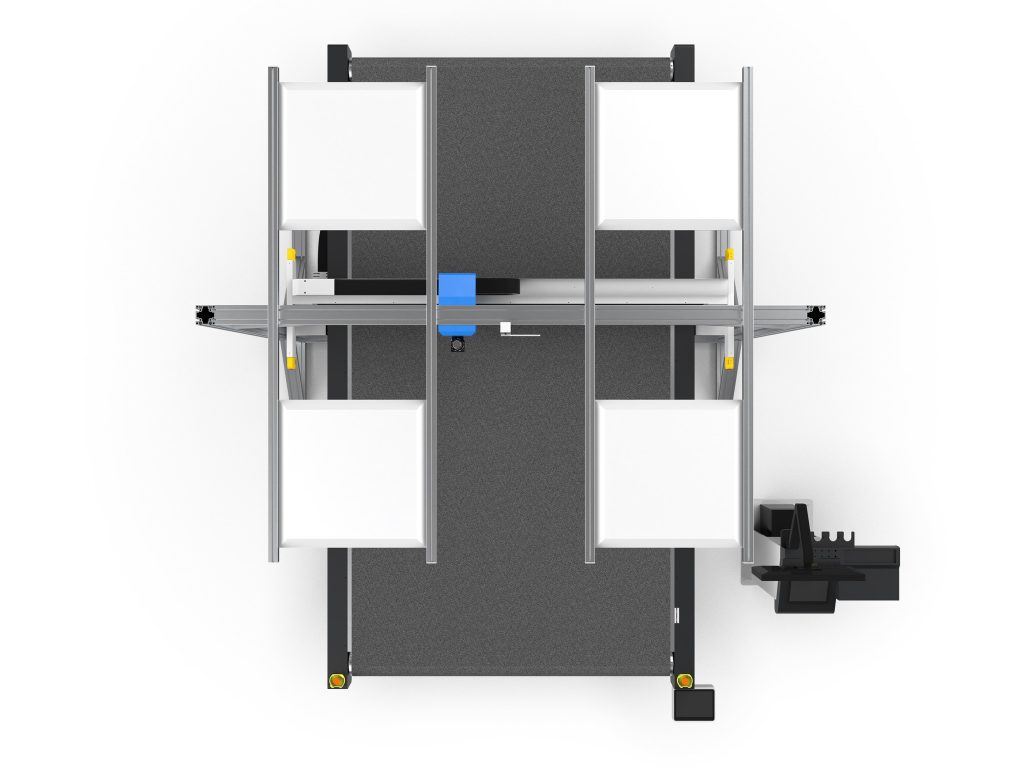
- آلة القطع بتحديد الإسقاط: مجهزة بجهاز عرض، تقوم بإسقاط رسم القطع على سطح المادة، مما يسهل محاذاة النقوش أو المربعات أو الاستفادة من القصاصات، ومناسبة لحقائب اليد الفاخرة والإنتاج المخصص.
بالإضافة إلى ذلك، يمكن لبعض الطرازات تزويدها اختيارياً بوحدات وظيفية مثل الثقب، ورسم الخطوط، وحفر V، لتلبية متطلبات العمليات المتنوعة في صناعة حقائب اليد.
المعايير الرئيسية لاختيار آلة قطع الحقائب اليدوية
عند الشراء، يجب التركيز على المعلمات التقنية التالية لضمان تلبية الجهاز لمتطلبات الإنتاج:
1. دقة القطع ودقة التكرار في تحديد الموضع
تُعبَّر دقة القطع عادةً بـ ±مم، ويمكن للطرازات عالية الدقة الوصول إلى ±0.1مم، بينما تتراوح الطرازات العادية بين ±0.2-0.5مم. تتطلب أجزاء الحقائب اليدوية متطلبات عالية لاتساق الأبعاد، لذا يُنصح باختيار جهاز بدقة ضمن ±0.2مم. تؤثر دقة التكرار في تحديد الموضع على اتساق الإنتاج بالجملة، ويجب ألا تقل عن ±0.05مم.
2. سرعة القطع والتسارع
تؤثر سرعة القطع بشكل مباشر على كفاءة الإنتاج. عادةً ما تتراوح سرعة القطع القصوى لآلة القطع بالسكين المتذبذب بين 1000-2000 مم/ث، والتسارع بين 5000-10000 مم/ث². لكن سرعة القطع الفعلية تتأثر بسماكة المادة وتعقيد النمط. بالنسبة للجلد السميك 1-3 مم الشائع في الحقائب اليدوية، يُنصح باختيار طراز لا تقل سرعته عن 1200 مم/ث.
3. مساحة العمل الفعالة للقطع
بناءً على أبعاد مكونات الحقائب اليدوية الشائعة، يجب أن يراعي اختيار مساحة العمل أبعاد المواد وكفاءة الترتيب. تشمل مساحات العمل الشائعة 1600mm×2500mm و1700mm×2200mm وغيرها. إذا تم استخدام مواد ملفوفة، فيجب اختيار طراز مزود بجهاز تغذية، ويجب أن يتطابق عرض مساحة العمل مع عرض المادة الملفوفة (الشائع 1400mm و1600mm).
4. تكوين رأس القطع والطاقة
تتراوح طاقة رأس القطع الاهتزازي عادةً بين 200W-500W، وكلما زادت الطاقة زادت القدرة على قطع السماكات الأكبر. مواد الحقائب اليدوية عادةً رقيقة، لذا تكفي 200W-300W. إذا كان القطع يتطلب جلداً أكثر سماكة (مثل 3mm أو أكثر)، يُنصح باختيار 400W أو أكثر. يجب أيضاً الانتباه إلى طريقة تبريد رأس القطع؛ فرأس القطع المبرد بالهواء يمكن أن يطيل وقت العمل المتواصل.
5. نظام التحكم وتوافق البرمجيات
تدعم أنظمة التحكم السائدة تنسيقات DXF وPLT وAI وغيرها، ويجب ضمان التوافق مع برامج CAD الشائعة (مثل AutoCAD وCorelDRAW). تدعم بعض الأجهزة برامج الترتيب التلقائي، مما يمكن أن يحسّن معدل استخدام المواد ويقلل الهدر.
6. مادة سطح الطاولة وطريقة الشفط
عادةً ما يكون سطح الطاولة مصنوعًا من اللباد أو مادة PVC، ويُثبَّت المواد بالامتصاص الفراغي. يجب اختيار قوة الامتصاص وفقًا لنفاذية الهواء للمادة؛ فبالنسبة للمواد المسامية مثل القماش الشبكي، يلزم نظام امتصاص ذو ضغط سلبي عالٍ. يؤثر استواء سطح الطاولة على اتساق عمق القطع، لذا يجب فحصه بانتظام.
نصائح التشغيل وطرق تحسين الكفاءة
يمكن لعادات التشغيل الصحيحة أن تحسّن جودة القطع والكفاءة بشكل ملحوظ:
- تثبيت المواد: تأكد من امتصاص المواد بشكل مستوٍ على سطح الطاولة لتجنب التجاعيد التي تؤدي إلى تفاوت عمق القطع. بالنسبة للمواد الملفوفة، عند استخدام جهاز التغذية يجب ضبط الشد لمنع تمدد المواد وتشوهها.
- اختيار الشفرة واستبدالها: اختر زاوية الشفرة (مثل 45°، 60°) وفقًا لنوع المادة، ويُوصى باستخدام شفرة حادة عند قطع الجلد، مع فحص التآكل بانتظام. بشكل عام، يجب فحص الشفرة بعد 8 ساعات من العمل المتواصل، واستبدالها فورًا عند تآكلها.
- تحسين المعلمات: اضبط تردد الاهتزاز وسرعة القطع وعمق النزول وفقًا للمواد المختلفة. على سبيل المثال، عند قطع PU بسماكة 1.5mm، اضبط تردد الاهتزاز على 8000-10000 مرة/دقيقة، والسرعة على 1200mm/s، وعمق النزول أكبر قليلاً من سماكة المادة (مثل 1.6mm).
- تحسين التخطيط: باستخدام برنامج التخطيط التلقائي، يمكن تدوير الأجزاء وترتيبها بشكل متداخل، مما يزيد من معدل استغلال المواد بنسبة 5%-15%. بالنسبة للمواد ذات الاتجاهية (مثل الجلد ذي العروق)، يجب الانتباه إلى اتساق اتجاه التخطيط.
- القطع متعدد الطبقات: بالنسبة للمواد الرقيقة (مثل البطانة)، يمكن تكديسها وقطعها على عدة طبقات، ولكن يجب التأكد من تثبيت الطبقات بإحكام، وألا يتجاوز السمك الإجمالي قدرة الجهاز (عادةً ≤5mm).
الصيانة اليومية ومعالجة المشكلات الشائعة
الصيانة الدورية تطيل عمر الجهاز وتقلل من التوقف بسبب الأعطال:
- التنظيف اليومي: إزالة القصاصات من سطح العمل، والتحقق من عدم التفاف المواد حول رأس القطع، وتنظيف القضبان الموجهة والمسننات.
- الفحص الأسبوعي: فحص شد الحزام، إحكام البراغي، وتشحيم الأدلة (باستخدام شحم الليثيوم).
- الصيانة الشهرية: فحص مرشح مضخة التفريغ، تنظيفه أو استبداله؛ فحص التوصيلات الكهربائية والتأكد من عدم وجود ارتخاء.
- المشاكل الشائعة: عدم القطع بالكامل (فحص تآكل الشفرة، عمق إنزال الشفرة، قوة الشفط)؛ خشونة حواف القطع (تقليل سرعة القطع، استبدال الشفرة)؛ انحراف الأبعاد (فحص شد الحزام، معايرة نقطة الأصل).
الخلاصة
يتطلب اختيار آلة قطع الحقائب اليدوية مراعاة شاملة للدقة والسرعة ومساحة العمل وقدرة رأس القطع وتوافق البرامج. في الاستخدام الفعلي، من خلال تحسين المعلمات والترتيب المعقول والصيانة الدورية، يمكن الاستفادة الكاملة من أداء المعدات وتحسين كفاءة وجودة إنتاج الحقائب اليدوية. يُنصح بإحضار مواد نموذجية لإجراء قطع تجريبي قبل الشراء للتحقق من الأداء الفعلي للمعدات.