
パルプファイバー切断機:選定から効率的な生産まで完全ガイド
パイルファブリック(別名:ラムスキン、パイルウール)は、表面に粒状のファイバー球を持つ生地で、衣料品、家纺製品、おもちゃなどに広く使用されています。ふわふわとして柔らかく、変形しやすい特性があるため、従来のカッティング方式では精度と効率を確保することが困難です。パイルファブリック用カット機(通常、振動刃またはレーザー技術を採用)がこの課題を解決するための重要な設備となっています。本稿では、パイルファブリックカット機の技術的要点、選定パラメータ、操作テクニック、メンテナンス方法について深く探求し、皆様の生産活動に実用的な参考となる情報を提供します。
1. 頭部の問題と設備タイプ
パイルファブリックのカットにおける難点は主に3つの側面にあります:
- 蓬松で変形しやすい:生地の厚みが大きく、圧縮後に反発するため、裁断寸法が不安定になります。
- 毛羽の脱落:裁断過程中に大量の繊維粉塵が発生し、設備の寿命と裁断品質に影響します。
- 熱感受性:一部の顆粒状起毛素材は化学繊維成分を含み、レーザー裁断では溶け端や焦げ黄が発生しやすくなります。
これらの特徴に対し、現在主流の顆粒状起毛素材用裁切機は二種類に分けられます:
- 振動刀裁断機:高周波で上下運動する刃物による冷裁断で、熱影響がなく、切口が平滑で、ほとんどのパイルフリースに適しています。典型的なパラメータ:振動数2000~3000回/分、裁断厚さは最大50mm(生地密度による)。
- レーザー裁断機:レーザービームによる溶融裁断で高速ですが、エッジに溶融痕が残るため、切口に厳しい要件がない場合や後工程でパイピング処理を行う場合にのみ適しています。推奨出力は60~100Wで、焦げ辺を減らすためにエアブロー装置を備えてください。
高品質なパイルフリース製品(高級衣料、ぬいぐるみなど)には、切口の溶融辺や焦げ黄変を防ぐため、振動刀裁断機の使用を推奨します。
二、颗粒绒裁切機の選定における重要パラメータ
選定時には以下の技術指標に特に注意する必要があります:
1. 裁切厚さとブレードストローク
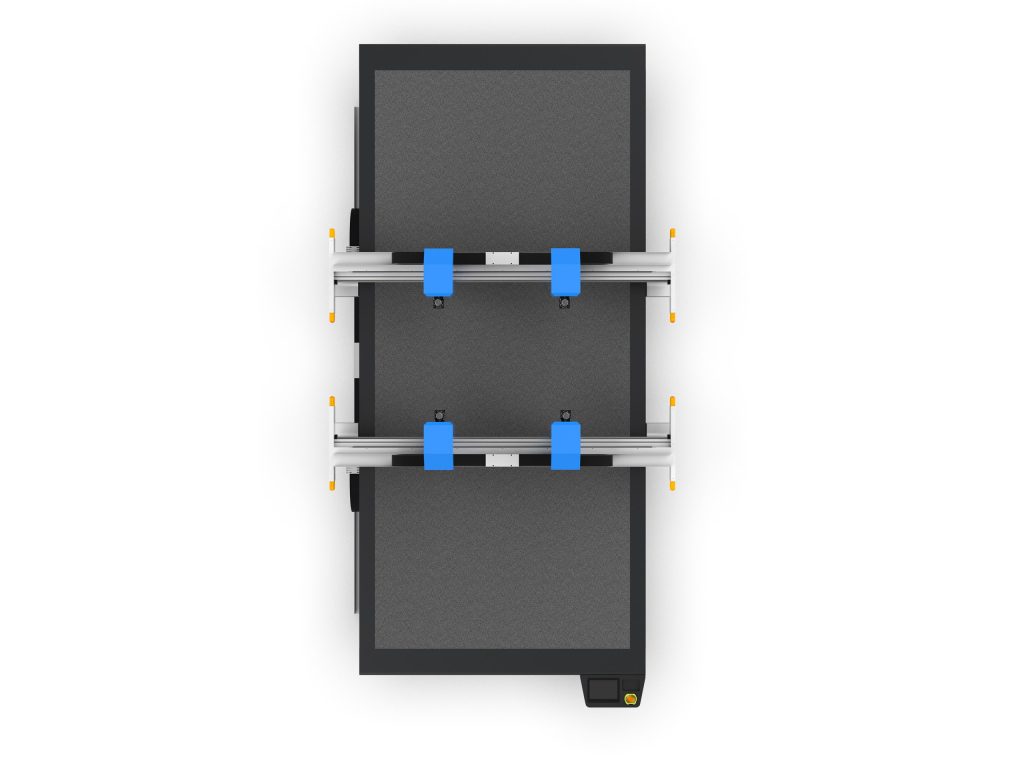
The thickness of pile fabric typically ranges from 5 to 30 mm, and some extra-thick fabrics can reach up to 50 mm. The maximum cutting thickness of the cutting machine should be at least 1.5 times the fabric thickness to ensure sufficient stroke for the blade to fully penetrate the material. For example, when cutting pile fabric with a thickness of 20 mm, we recommend selecting a model with a stroke ≥30 mm. [dncut_pile_cutting]
2. 振動数と裁切速度
振動数が高いほど裁切面は平坦になりますが、ブレードの摩耗も早くなります。颗粒绒の場合、振動数は2000~3000回/分を推奨します。裁切速度は生地の厚さに応じて調整する必要があります:薄手(20mm)では5~8m/minを推奨します。
3. 吸着・固定システム
パイルフリースはふんわりとしており、裁断時に位置ずれしやすい。真空吸着テーブルを必ず装備し、吸着力≥0.6MPaで、裁断過程中に生地がテーブルに密着することを確保する。テーブルの分区制御により吸着効率をさらに向上できる。
4. 刃物の材質と冷却
超硬合金刃物の使用を推奨し、耐摩耗性が良い。長時間連続裁断の場合、風冷または水冷システムを装備し、刃物の過熱による生地の溶融を防ぐ必要がある。冷却風量は≥0.5m³/minを推奨する。
5. 集塵とフィルターシステム
パイルフリースの裁断では大量のパイル粉塵が発生するため、設備には高効率集塵装置を装備し、ろ過精度≤5μmとし、集塵ボックスを定期的に清掃して、粉塵の堆積が電気部品に影響を与えるのを防ぐ必要がある。
6. 制御システムとソフトウェア
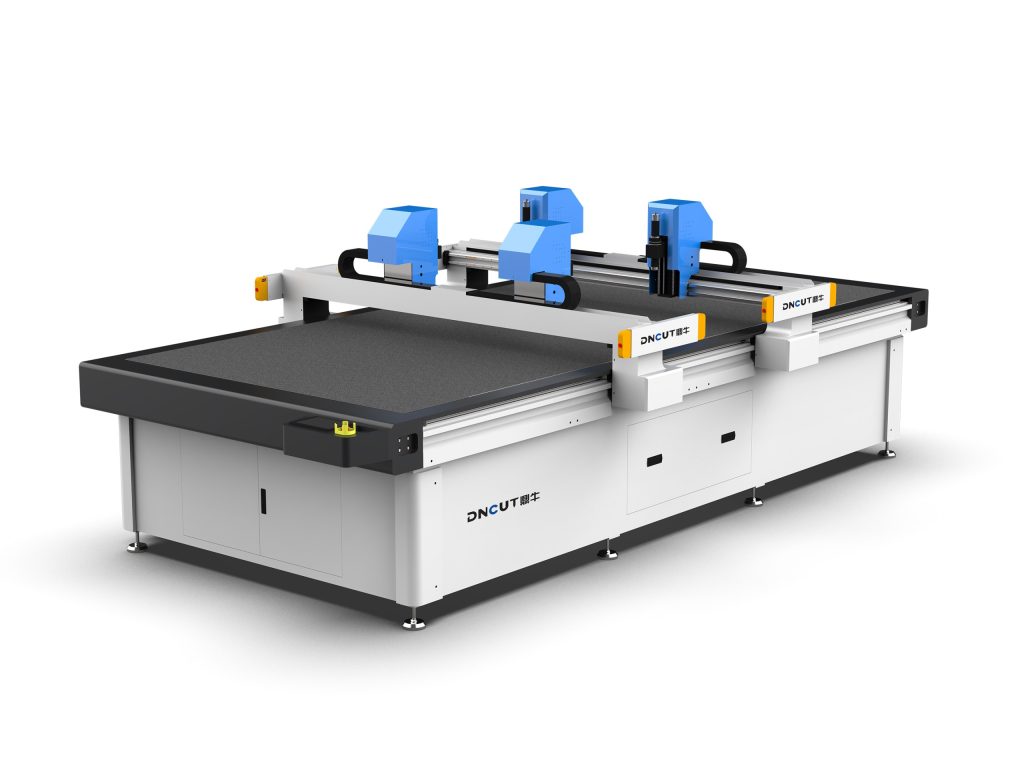
現代の裁断機は数値制御システムを採用することが多く、CADファイルのインポート、自動レイアウト、経路最適化をサポートしています。手作業の介入を減らすため、一般的な形式(DXF、PLT、AI)をサポートし、輪郭を自動認識する機能を備えたソフトウェアを選ぶことをお勧めします。
三、操作テクニックとパラメータ設定
正しい操作により、裁断品質と効率を大幅に向上させることができます:
1. 生地の前処理
裁断前にパイルフリースを24時間平らに置き、自然に反発させて、巻き癖による寸法偏差を避けます。毛が抜けやすい生地の場合、まずテープで表面を軽く粘着させて浮き毛を取り除くことができます。
2. パラメータ設定の参考
- 振動数:薄物2500-3000回/分、厚物2000-2500回/分。
- 切断速度:薄物12-15m/min、厚物6-8m/min。
- 刃先角度:15°または22°の鋭角刃の使用を推奨し、切断抵抗を低減します。
- 吸着真空度:-0.6~-0.8bar、生地の固定を確保します。
3. レイアウトと経路の最適化
ソフトウェアの自動レイアウト機能を活用し、部品をできるだけコンパクトに配置して空走行を減らします。顆粒ボアについては、「内側から外側へ」の切断順序を採用することを推奨します。これにより、生地が応力解放によってずれるのを防ぎます。
4. 多層切断の注意事項
顆粒ボアは多層切断が可能です(通常5層以下)。ただし、各層の間に薄紙を挟み、吸着力を高める必要があります。層数が多すぎると最下層の寸法偏差が生じるため、まず試し切りで検証することを推奨します。
四、よくある問題と解決策
以下は、パイルフリース裁断におけるよくある問題とその対策です:
- 切り口の粗さ:刃物の摩耗を確認し、新しい刃物と交換してください。切断速度を下げ、振動数を上げてください。
- 生地の位置ずれ:真空吸着が正常か確認し、テーブルのシール材を清掃してください。吸着ゾーンを増やし、切断速度を下げてください。
- 刃物の過熱:冷却システムが作動しているか確認し、風道を清掃してください。連続切断時間を短縮し、間欠運転を行ってください。
- 粉塵の堆積:各勤務シフトごとに集塵ボックスを清掃してください。フィルターバッグの破損を確認し、除塵頻度を増やしてください。
- 切断寸法偏差:X/Y軸の精度を校正する;同期ベルトの張力を確認する;生地が平坦で張力がないことを確認する。
五、メンテナンスの要点
定期的なメンテナンスにより設備の寿命を延ばし、故障による停止を減らすことができます:
- 毎日:テーブル面および刃先の毛羽を清掃する;吸着管路が詰まっていないか確認する;ガイドレールを清掃し潤滑油を注入する。
- 毎週:刃先の摩耗状況を確認し、必要に応じて交換する;電気キャビネットのほこりを清掃する;非常停止ボタンの機能をテストする。
- 毎月:同期ベルトの張りを点検;集塵フィルターを交換(または洗浄);切断精度を校正。
- 四半期ごと:空気回路の密封性を全面点検;摩耗したガイドローラーを交換;制御ソフトウェアをアップグレード。
特記事項:パイルフリースの粉塵は可燃性のため、必ず設備を清潔に保ち、火気から遠ざけ、消火器を配備してください。
六、選定の推奨とまとめ
パイルフリース裁断機を選ぶ際は、生産規模、生地の特性、品質要件を総合的に考慮する必要があります:
- 小ロット・多品種:卓上型振動刀裁断機を選択、幅面1.6m×2.5m、出力3-5kW。
- 大量生産・連続生産:ガントリー式裁切機を選択し、幅面2m×3m以上、自動送りシステムを備え、出力7-10kW。
- 切口に特別な要件がある場合(例:溶融エッジなし):必ず振動刀機種を選定し、レーザーは避けてください。
適切な機種選定、標準的な操作、定期的なメンテナンスにより、パイルフリース裁切機の性能を十分に発揮し、製品品質と生産効率を向上させることができます。本ガイドがお客様の生産実務に価値ある参考となれば幸いです。