
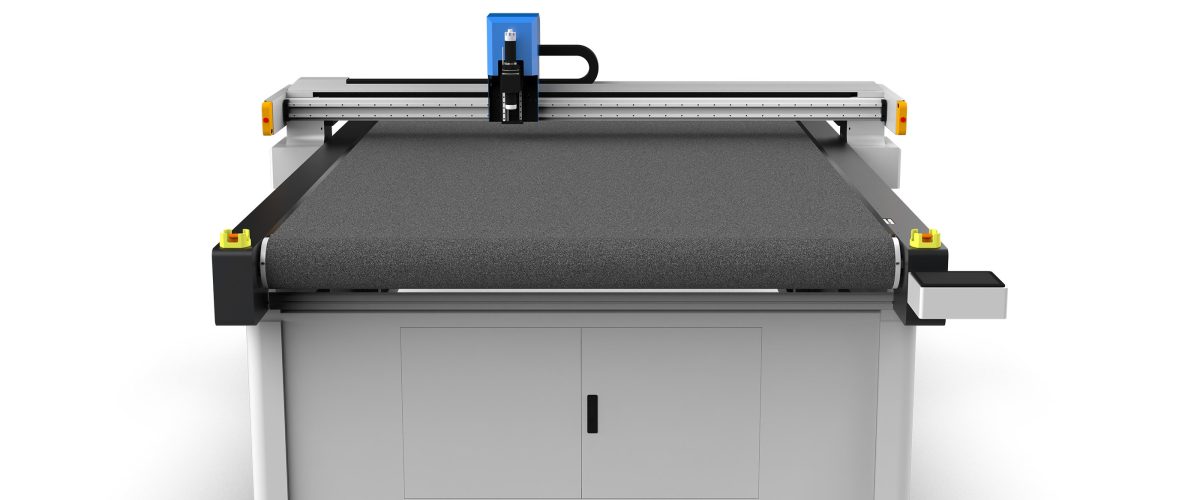
布切割設備的核心類型與工作原理
布切割設備主要分為機械刀切割和雷射切割兩大類。機械刀切割中以振動刀切割最為常見,其原理是透過高速上下振盪的刀片(頻率通常為2000-5000次/分鐘)對布料進行冷切割,適用於棉、麻、化纖、皮革等多種材料。雷射切割則利用高能量雷射光束(功率通常為60-150W)熔化或氣化材料,適合精細圖案和複雜輪廓,但會產生熱影響區,對某些布料(如含滌綸)可能造成邊緣發黃。
此外,還有圓刀切割機(適用於直線大批量裁剪)和超聲波切割(透過高頻振動使材料局部熔化,適合熱塑性材料)。選擇時需根據材料特性、切割精度和產量綜合考量。
關鍵選型參數與性能指標
選購布切割設備時,應重點關注以下參數:
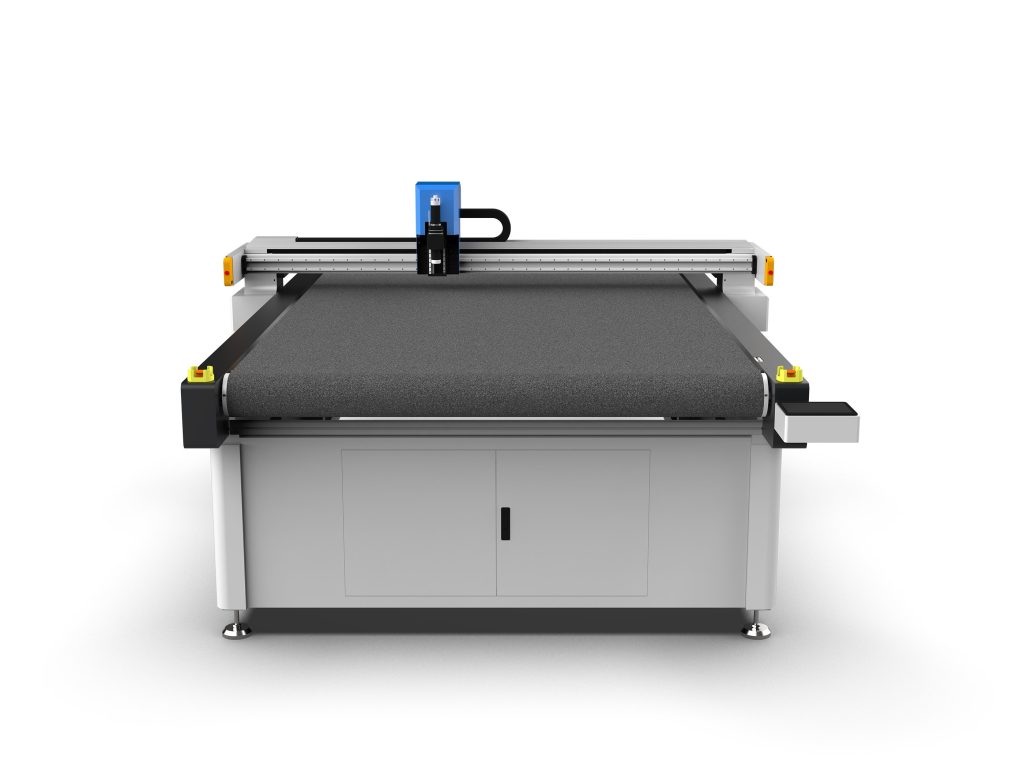
- 切割厚度:振動刀通常可切1-50mm(視材料密度),雷射切割一般不超過20mm。若需切割多層布料(如服裝裁剪),應選擇帶自動送料系統的振動刀設備。
- 切割精度:重複定位精度應≤0.1mm,雷射切割可達±0.05mm。對於圖案複雜的汽車內飾布,建議選擇高精度伺服控制系統。
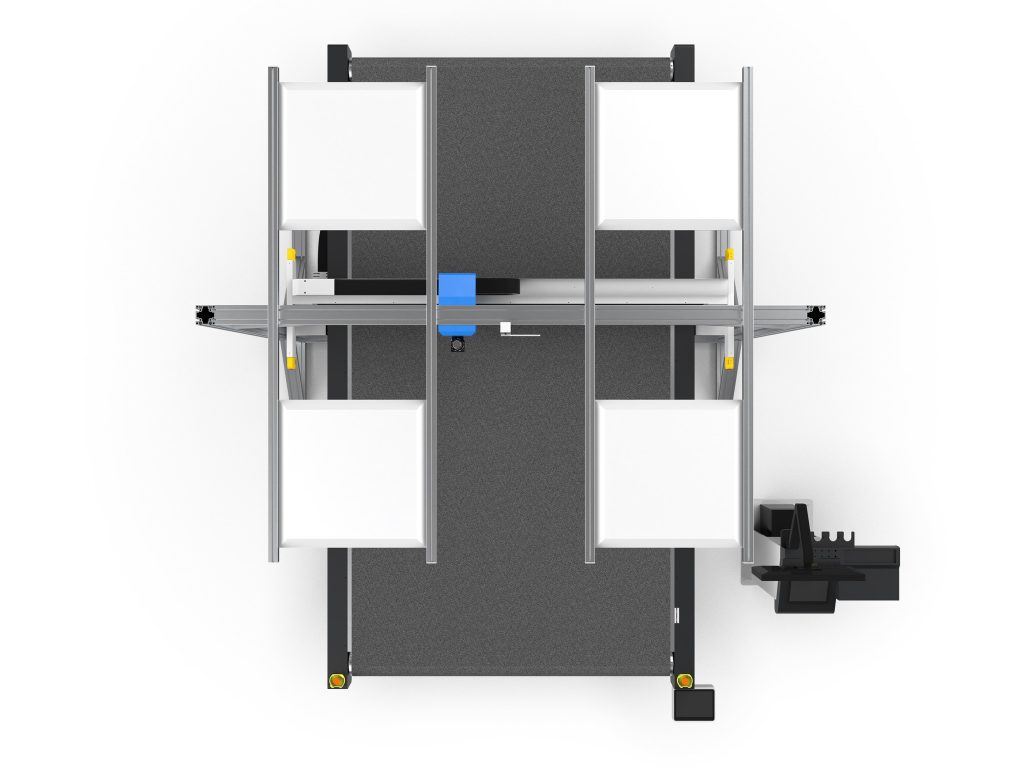
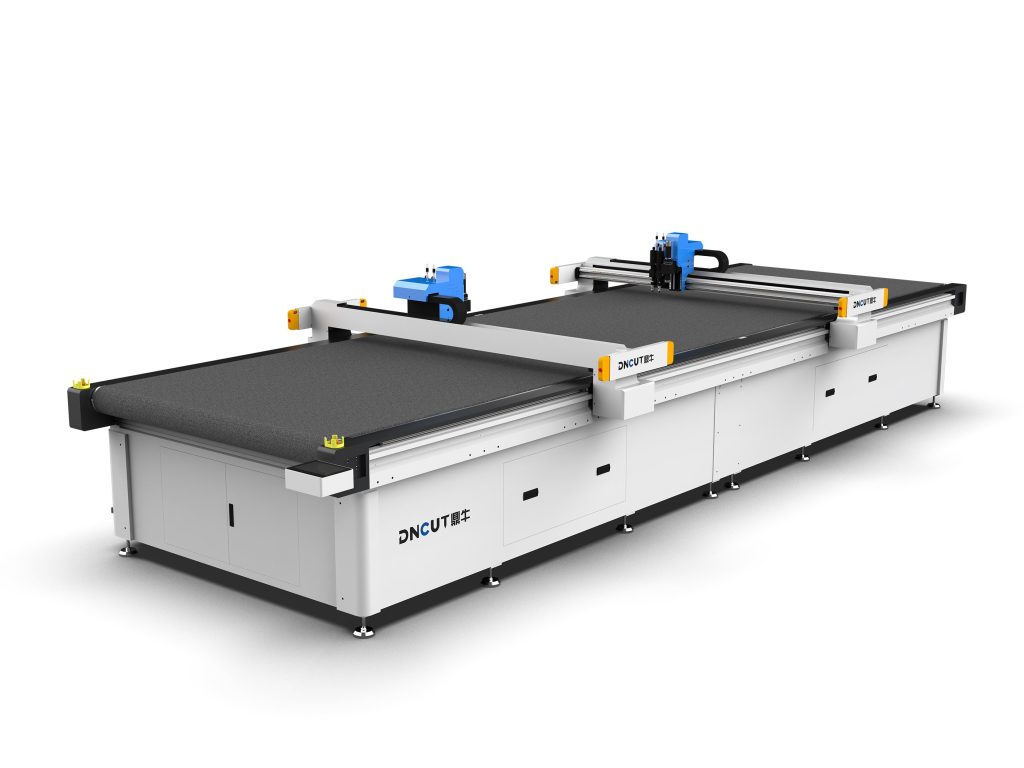
- 工作台尺寸:常見規格有1600×2500mm、2000×3000mm等,需根據最大布料幅面選擇。若切割捲材,需配置自動送料架。
- 切割速度:振動刀最大速度可達1200mm/s,雷射切割可達1000mm/s,但實際速度受材料厚度和圖案複雜度影響。
- 控制系統:優先選擇支援CAD/CAM軟體匯入(如DXF、PLT格式)的數控系統,並具備自動排版功能以節省材料。
- 吸風固定裝置:對於輕薄布料(如絲綢、不織布),必須配備分區真空吸附台面,確保切割過程中材料不移位。
不同布料的切割工藝要點
棉麻類織物
棉麻布料易產生毛邊,建議使用鋸齒刀片(波形刃)進行振動切割,可減少纖維拉絲。切割速度控制在800-1000mm/s,真空吸附壓力設為0.4-0.6MPa。若採用雷射切割,需注意邊緣碳化,可增加輔助吹氣(如氮氣)減少燒焦。
化纖與混紡面料
化纖材料熔點多在200-260℃,雷射切割時熱影響區明顯,建議使用低功率多次切割(如30W功率,重複2-3次)以減少發黃。振動刀切割則無熱影響,但需注意刀片鋒利度,每切割2-3小時應更換刀片或研磨。
皮革與人造革
皮革切割常用振动刀或圆刀,厚度可達10mm。對於真皮,建議使用帶自動對刀功能的設備,避免切透底布。雷射切割皮革會產生刺激性氣味,需配備排煙系統。
不織布與工業濾布
無紡布易起毛,推薦使用超聲波切割或熱切刀(溫度200-300℃)封邊。振動刀切割時需降低速度至600mm/s,並使用專用鋒利刀片。
操作流程與效率提升技巧
標準操作流程:材料固定→導入切割文件→設置參數→試切→批量切割→下料。提升效率的關鍵點:
- 自動排版:利用軟件優化排樣,材料利用率可提升5%-15%。例如,對於服裝裁片,採用嵌套排版可減少浪費。
- 多層切割:振動刀可一次切割多層(如10層棉布),但需確保每層之間用薄紙隔離,防止粘連。層數過多會影響精度,建議不超過15層。
- 連續送料:配置自動送料架和收料架,實現卷材連續切割,減少上下料時間。送料精度應達±0.5mm。
- 刀具管理:建立刀片壽命記錄,根據材料磨損性設定更換週期(如切割碳纖維布每4小時更換)。使用塗層刀片(如TiN塗層)可延長壽命30%。
日常維護與常見故障排除
設備維護直接影響裁切品質與壽命:
- 每日:清潔台面吸附孔,檢查刀片是否鬆動,清理導軌碎屑。
- 每週:潤滑直線導軌和絲杠(使用鋰基潤滑脂),檢查氣路過濾器排水。
- 每月:校準裁切精度(用標準圓測試),檢查皮帶張力(撓度≤5mm)。
常見故障:切割邊緣不齊——檢查刀片是否磨損或真空吸附不足;尺寸偏差——重新校準伺服電機或檢查同步帶;雷射切割發黃——降低功率、提高切割速度或增加吹氣壓力。
安全規範與環保要求
操作布切割設備時,必須遵守:
- 佩戴防切割手套和護目鏡,長髮束起,禁止戴手套操作旋轉部件。
- 雷射設備需配備全封閉防護罩和聯鎖裝置,確保雷射洩漏量<1mW。
- 切割化纖材料時開啟排煙系統,保持車間通風(換氣次數≥6次/小時)。
- 設備接地電阻≤4Ω,定期檢查急停按鈕功能。
環保方面,雷射切割產生的廢氣需經活性炭過濾後排放;振動刀裁切機切割的邊角料可分類回收。
選型建議與成本分析
根據生產需求選擇:小批量多品種(如定製服裝)宜選1600×2500mm振動刀設備,價格約8-15萬元;大批量單品種(如汽車內飾)可考慮雷射切割機,價格20-50萬元,但運行成本較高(電耗約3-5kW)。振動刀設備運行成本低(僅刀片和電耗),適合大多數布料裁切場景。建議優先選擇具備自動排版和遠程診斷功能的品牌,以降低長期使用成本。