
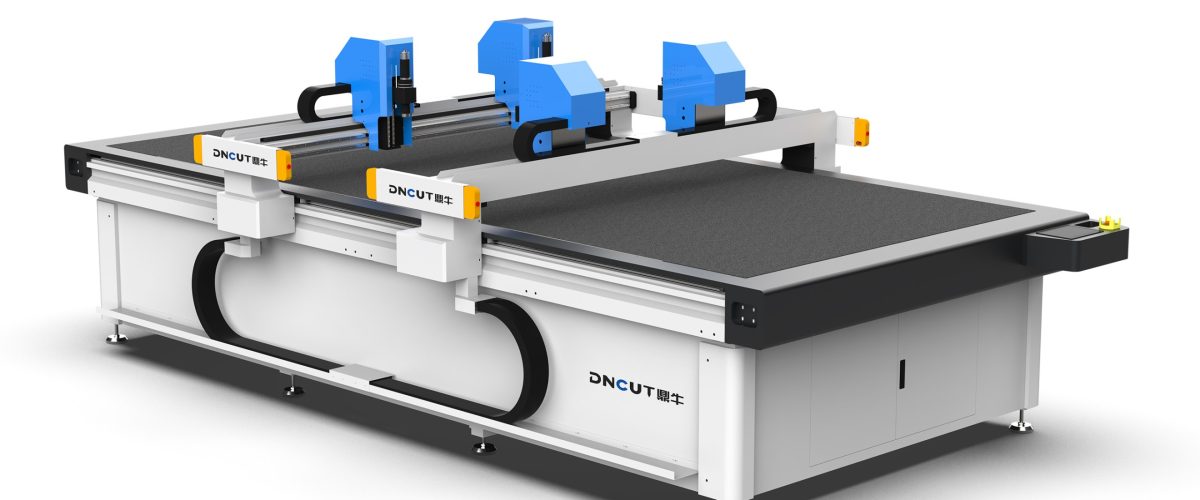
آلة قطع نماذج الأحذية: المعدات الأساسية للقطع الذكي في صناعة الأحذية
في صناعة الأحذية، يُعد قطع نماذج الأحذية خطوة حاسمة تحدد جودة المنتج وكفاءة الإنتاج. يعتمد القطع اليدوي التقليدي على قوالب القطع، مما يسبب مشكلات مثل بطء تغيير الإصدارات، وكثرة هدر المواد، وعدم استقرار الدقة. آلة قطع نماذج الأحذية (وتُعرف أيضًا بآلة قطع نماذج الأحذية، وآلة القطع الرقمية لنماذج الأحذية) تعتمد على التحكم الحاسوبي والنقل عالي الدقة والأدوات المخصصة لتحقيق القطع الآلي لأجزاء مثل وجوه الأحذية ونعالها وبطاناتها، وأصبحت تجهيزًا قياسيًا لدى شركات تصنيع الأحذية الحديثة. يقدم هذا المقال دليلًا عمليًا متكاملًا من المبادئ التقنية ومعايير اختيار الطراز إلى تقنيات التشغيل والصيانة.
أولًا: مبدأ عمل ماكينة قطع نماذج الأحذية ومكوناتها الأساسية
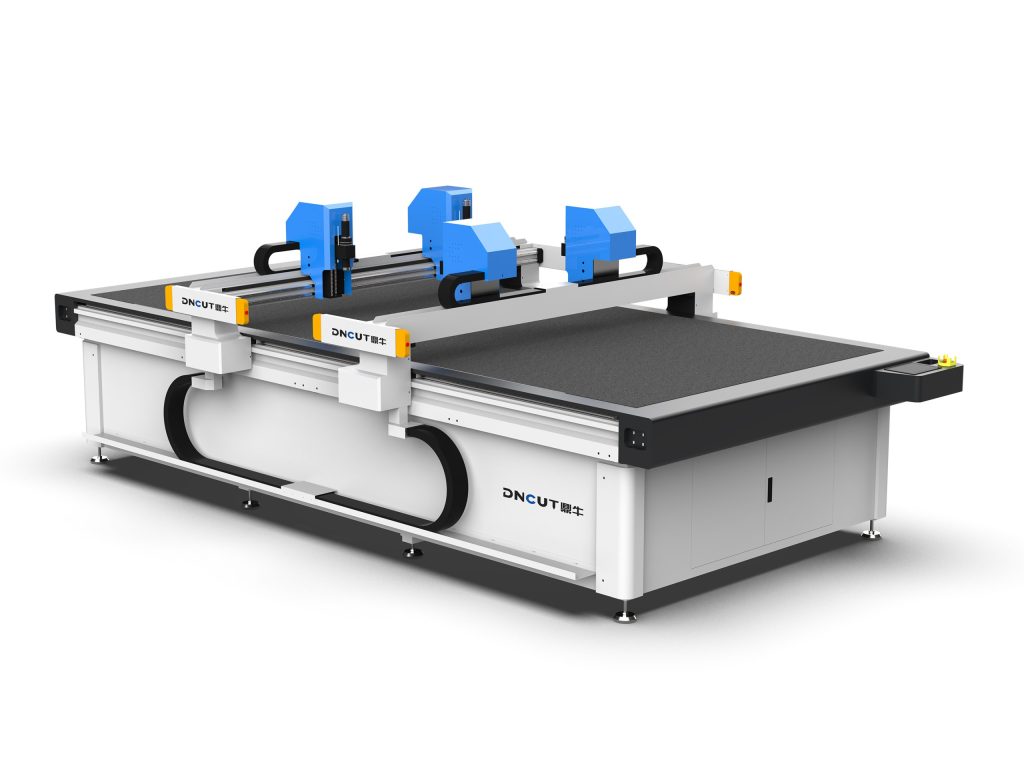
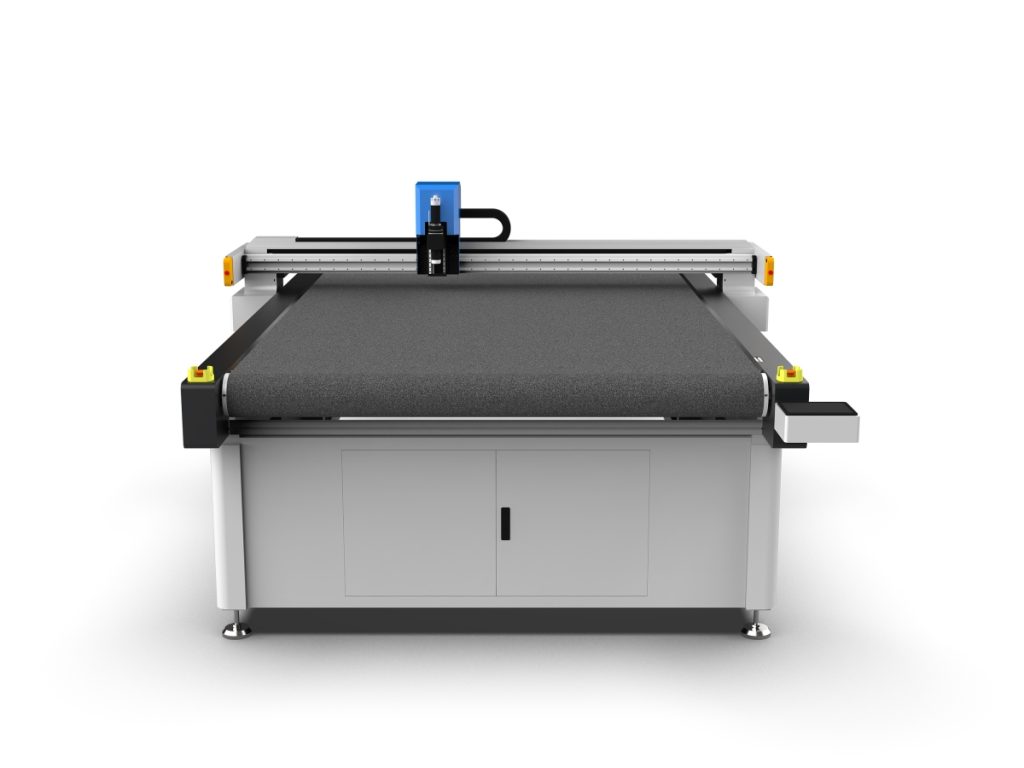
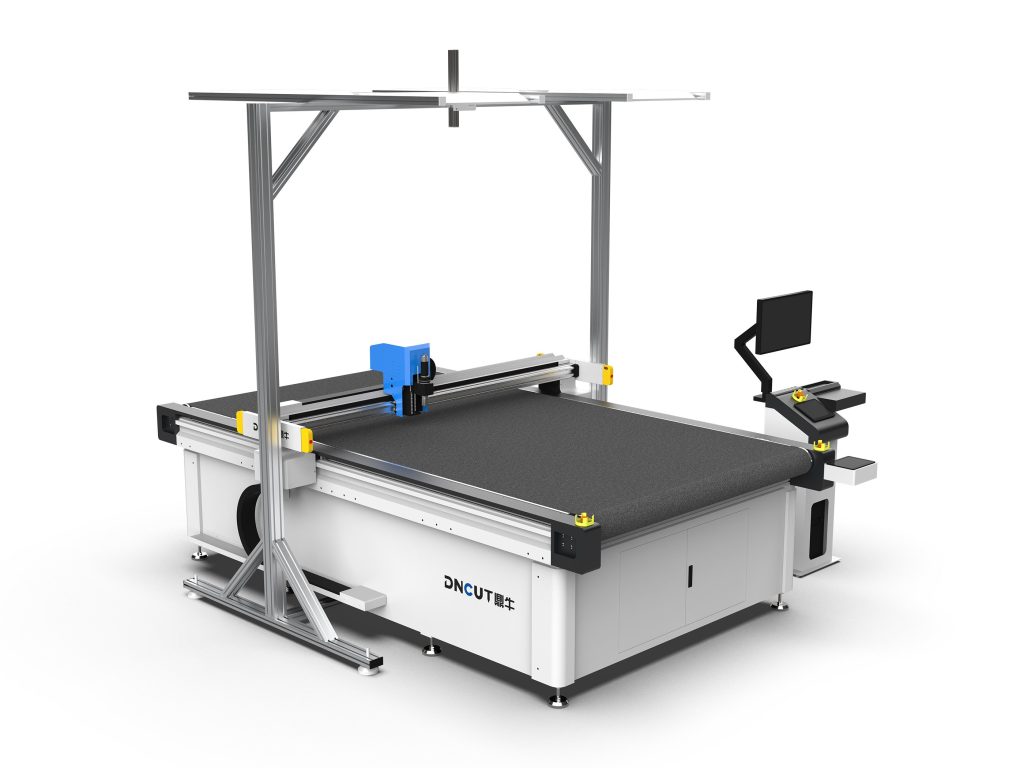
تنتمي آلة قطع قوالب الأحذية إلى معدات القطع الرقمية للمواد المرنة، وعادةً ما تستخدم السكين المتذبذب أو السكين الدائري أو الليزر كأداة قطع. تتمثل سير العملية في: استيراد ملف تصميم قالب الحذاء CAD ← تحسين برنامج التنسيق ← توليد المسار بواسطة نظام التحكم ← تنفيذ القطع بواسطة رأس القطع. تشمل المكونات الأساسية:
- رأس القطع: السكين المتذبذب (بتردد يصل إلى آلاف المرات في الدقيقة) مناسب للجلد والأقمشة؛ السكين الدائري مناسب للمواد السميكة؛ الليزر مناسب للتفريغ الدقيق، ولكن يجب مراعاة احتراق الحواف.
- نظام النقل: محرك سيرفو + جريدة مسننة/حزام دقيق، دقة إعادة التموضع عادةً ±0.1mm، ويمكن للطرازات الراقية الوصول إلى ±0.05mm.
- منصة الشفط: تثبيت المواد بالشفط الفراغي، والتحكم المناطقي يمكنه التكيف مع أحجام مختلفة من قوالب الأحذية.
- نظام التحكم: يدعم صيغ HPGL وDXF وPLT وغيرها، ويتكامل بسلاسة مع برامج تصميم قوالب الأحذية الشائعة (مثل Shoemaster وRomans CAD).
ثانيًا: المعلمات الرئيسية لاختيار الطراز: استنتاج تكوين المعدات من الطاقة الإنتاجية
لا يمكن الاعتماد على السعر فقط عند شراء آلة قطع قوالب الأحذية، بل يجب مطابقة المعلمات وفقًا لنوع المنتج وخصائص المواد وهيكل الطلبات. فيما يلي خمسة أبعاد أساسية:
1. مساحة القطع
تشمل المساحات الشائعة 1600mm×2500mm و1800mm×3000mm وغيرها. إذا كان الإنتاج الرئيسي هو أجزاء علوية للأحذية الرياضية، فإن حجم تخطيط النسخة الواحدة عادةً يكون ضمن 1200mm×800mm، واختيار 1600mm×2500mm يكفي لتلبية الترتيب المتعدد للنسخ. أما إذا كان الأمر يتعلق بقص جلد البقر الكامل، يُنصح بمساحة عمل ≥1800mm×3000mm لتقليل التوصيلات.
2. دقة القطع ودقة التكرار في تحديد الموضع
تتطلب عينات الأحذية دقة عالية، خاصة عند نقاط توصيل الجزء العلوي من الحذاء، حيث يجب أن يبقى الخطأ ضمن ±0.2mm. يُنصح بأن تكون دقة التكرار في تحديد الموضع للجهاز ≤±0.1mm. ملاحظة: تتأثر الدقة بتآكل القطع، وقوة الشفط، وشد المادة، لذا يلزم المعايرة الدورية.
3. سرعة القطع والتسارع
تتأثر سرعة القطع الفعلية بسماكة المادة وتعقيد الشكل. على سبيل المثال، بالنسبة للجلد الصناعي PU بسماكة 2mm، تبلغ سرعة القطع بالسكين الاهتزازي حوالي 300-600mm/s؛ يؤثر التسارع على الكفاءة عند الزوايا، ويُوصى باختيار طراز ذي تسارع ≥1000mm/s² لتجنب التباطؤ المتكرر.
4. تكوين القطع ونظام التبديل السريع
غالبًا ما يتضمن قطع نماذج الأحذية مواد متعددة (الجلد، الشبك، EVA، TPU)، مما يتطلب تجهيز سكين اهتزازي، وسكين دائري، وسكين ثقب، وسكين أخدود V. يُفضّل اختيار نظام تغيير الأدوات التلقائي (سعة مخزن الأدوات ≥8) لتقليل التدخل اليدوي. أقطار الأدوات الشائعة هي φ1.5mm وφ2mm وφ3mm، وتُختار وفقًا لتفاصيل نموذج الحذاء.
5. البرمجيات وقدرات الترتيب
تؤثر برمجيات الترتيب تأثيرًا مباشرًا على معدل استغلال المواد. ينبغي أن تدعم البرمجيات الممتازة الترتيب التلقائي المتداخل، والقطع المشترك للحواف، والتجنب الذكي للعيوب. في الحالات العملية، يمكن لتحسين الترتيب أن يرفع معدل استغلال الجلد بنسبة 5%-15%. كما يجب التحقق من دعم البرمجيات للتكامل مع نظام MES في المصنع لتحقيق الإنتاج المدفوع بالطلبات.
ثالثًا: تقنيات التشغيل: طرق عملية لتحسين جودة القطع والكفاءة
1. تثبيت المواد وضبط قوة الشفط
عدم كفاية قوة الشفط بالتفريغ الهوائي يؤدي إلى انحراف المواد، بينما قد تؤدي القوة المفرطة إلى تشوه المواد الرقيقة. يُنصح بما يلي: ضغط الشفط للجلود -0.6~-0.8 بار؛ للأقمشة الشبكية -0.4~-0.6 بار؛ لرغوة EVA -0.8~-0.9 بار. عند الشفط المناطقي، يُشغَّل فقط المنطقة التي تحتوي على مواد، مما يوفر الطاقة ويعزز قوة الشفط.
2. اختيار الأداة ومطابقة المعاملات
- السكين الاهتزازي: مناسب للجلود والأقمشة والرغوة، سرعة القطع 300-800 مم/ث، يُضبط تردد الاهتزاز وفقًا لسماكة المادة (تردد عالٍ للمواد الرقيقة، وتردد منخفض للمواد السميكة).
- سكين دائرية:مناسب برای EVA ضخیم و لاستیک، نیاز به هوای خنککننده برای جلوگیری از چسبندگی دارد.
- سكين ثقب:برای سوراخهای بند کفش و سوراخهای تهویه، دقت قطر سوراخ ±0.05mm.
توجه: هنگام برش چرم، نوک تیغه باید تیز باشد، هر 200-300 متر سایش را بررسی و بهموقع تعویض کنید.
3. بهینهسازی مسیر و برش لبه مشترک
در نرمافزار چیدمان، برش لبه مشترک را فعال کنید تا مسیرهای تکراری کاهش یابد و بهرهوری 10%-20% افزایش یابد. برای الگوهای کفش متقارن، از عملکرد آینهای برای کاهش نصف زمان برنامهنویسی استفاده کنید. ترتیب برش باید «ابتدا داخل سپس خارج، ابتدا کوچک سپس بزرگ» باشد تا از تغییر شکل ناشی از آزادسازی تنش مواد جلوگیری شود.
4. مشکلات رایج و راهحل
- حواف القطع الخشنة: تحقق من تآكل الأداة، قلل سرعة القطع، وزد تردد الاهتزاز.
- انزلاق المادة: زيادة قوة الشفط، إضافة بكرات ضغط، تقليل سرعة القطع.
- القطع الزائد عند الزوايا: اضبط التسارع، وفعّل وظيفة تقليل السرعة عند الزوايا، وقلل قطر أداة القطع.
رابعًا، الصيانة والعناية: مفتاح إطالة عمر المعدات
تعد آلة قطع نماذج الأحذية من المعدات الدقيقة، ويؤثر الصيانة اليومية بشكل مباشر على دقة القطع ومعدل الأعطال. يُنصح بتنفيذ الخطة التالية:
- يوميًا: تنظيف سطح الطاولة، والتحقق من انسداد خطوط الشفط الفراغي، وإزالة القصاصات من الأداة.
- أسبوعيًا: التحقق من تشحيم الأدلة (استخدام شحم الليثيوم)، وتنظيف الغبار من خزانة التحكم، والتحقق من دقة تركيب الأداة.
- شهريًا: التحقق من شد الحزام/الجريدة المسننة، ومعايرة نقطة الصفر، واختبار دقة التموضع المتكرر (باستخدام مقياس مدرج).
- ربع سنويًا: استبدال الأدوات المتآكلة، وفحص كابلات محرك السيرفو، ونسخ معاملات النظام احتياطيًا.
ملاحظة خاصة: الغبار الناتج عن قطع الجلود يميل إلى سد ثقوب الشفط، يُنصح بتنظيف اللباد الموجود على سطح الطاولة بالمكنسة الكهربائية كل وردية عمل. إذا لم يُستخدم الجهاز لفترة طويلة، شغّله بالكهرباء لمدة 10 دقائق أسبوعياً لمنع تقادم المكثفات.
خامساً: تحليل عائد الاستثمار: متى يستحق إدخال ماكينة قطع نماذج الأحذية
بأخذ مصنع أحذية متوسط الحجم كمثال، بطاقة إنتاجية يومية تبلغ 500 زوج، ويحتاج كل زوج من الوجه العلوي إلى قطع 6 أجزاء. يتطلب القطع التقليدي بقوالب السكين عاملين اثنين، ووقت تغيير القالب حوالي 30 دقيقة/مرة، ومعدل استغلال المواد حوالي 75%. بعد إدخال ماكينة قطع نماذج الأحذية، ينخفض وقت تغيير القالب إلى 5 دقائق، ويرتفع معدل استغلال المواد إلى 85%، وتوفر الوردية الواحدة عاملًا واحدًا. يبلغ استثمار الجهاز حوالي 150-300 ألف يوان (حسب مساحة العمل والتكوين)، وبحساب الإنتاج السنوي البالغ 150 ألف زوج، يمكن استرداد تكلفة توفير المواد وتوفير العمالة خلال 12-18 شهرًا. إذا كانت الطلبات بكميات صغيرة وأصناف متعددة، تكون فترة الاسترداد أقصر.
توصية: في المرحلة الأولية يمكن اختيار الإيجار أو الدفع بالتقسيط لتقليل المخاطر؛ يُفضّل اختيار علامة تجارية لديها قدرة خدمة محلية لضمان زمن استجابة ما بعد البيع ≤24 ساعة.
سادساً، الخلاصة
آلة قطع نماذج الأحذية ليست مجرد أداة قطع بسيطة، بل هي عقدة رقمية تربط التصميم بالإنتاج. عند اختيار الطراز يجب النظر بشكل شامل في مساحة العمل والدقة والسرعة والسكاكين والبرمجيات، وأثناء التشغيل يجب الاهتمام بتثبيت المواد ومطابقة المعاملات وتحسين المسارات، وفي الصيانة يجب الالتزام بالصيانة اليومية. بالنسبة لشركات تصنيع الأحذية التي تسعى إلى التصنيع المرن والاستجابة السريعة، فإن آلة قطع نماذج الأحذية بتكوين معقول يمكنها استرداد الاستثمار خلال 12-18 شهراً، مع التحسين المستمر لاتساق المنتج ومعدل استغلال المواد. يُنصح قبل الشراء بإحضار عينات من المواد الفعلية إلى مصنع المعدات لإجراء قطع تجريبي، والتحقق من تأثير القطع والكفاءة، ثم اتخاذ القرار.