
면 재단기: 요구사항부터 선정까지의 완전한 사고방식
면 소재(순면, 혼방, 면 펠트, 면직물, 면솜)는 의류, 홈패션, 자동차 인테리어, 필터 소재 등 산업에서 널리 사용됩니다. 질감이 부드럽고 변형되기 쉬우며 가장자리가 풀리기 쉬워 재단 장비에 특별한 요구사항을 제기합니다. 본문은 실제 생산 관점에서 출발하여 일반적인 면 재단 기술을 비교하고, 선정 파라미터와 운영 유지보수 제안을 제시하여 귀하에게 적합한 면 재단기를 찾도록 돕습니다.
1. 면 소재 재단의 난점
- 변형되기 쉬움: 면 섬유는 탄성이 좋아 기계 칼날이 눌러 내려갈 때 소재가 주름지거나 편향되어 정밀도에 영향을 미칩니다.
- 가장자리 풀림: 절단 후 가장자리가 쉽게 풀려 가장자리 마감 또는 열 절단이 필요합니다.
- 층간 슬립: 다층 재단 시 층과 층 사이가 쉽게 미끄러져 상하층 치수가 일치하지 않을 수 있습니다.
- 분진과 섬유: 재단 과정에서 면분진이 발생하므로 장비 보호와 집진에 대한 요구가 있습니다.
따라서 면 재단기는 날의 예리도, 압지 방식, 집진 시스템 등에서 맞춤형 설계가 필요합니다.
2. 주류 면 재단 기술 비교
1. 진동날 재단기
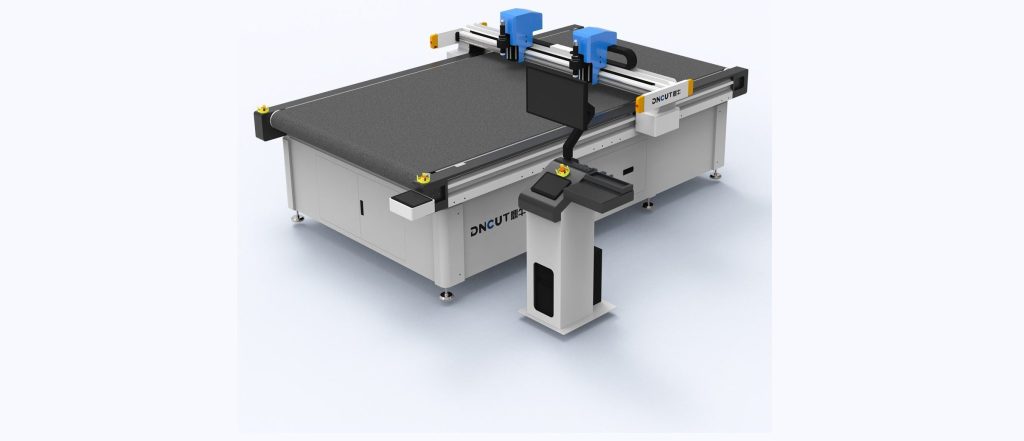
진동칼은 고주파 상하 진동(분당 수천 회)으로 절단하며, 칼날이 재료에 가하는 측면 압력이 작아 면직물, 면펠트, 면솜 등 연성 재료에 적합합니다. 진공 흡착 플랫폼과 함께 사용하여 재료를 고정하면 변형을 효과적으로 방지할 수 있습니다. 절단 정밀도는 일반적으로 ±0.5mm에 달하며, 다층 재단 시 각 층 두께는 5mm를 초과하지 않고 총 두께는 30mm를 초과하지 않도록 권장합니다(재료 밀도에 따라 다름).
장점: 열 영향 없음, 가장자리 평탄; 복잡한 윤곽 절단 가능; 다층에 적합.
단점: 블레이드가 마모되어 정기적으로 교체해야 합니다. 초두꺼운 솜(>50mm)에는 효율이 떨어집니다.
2. 레이저 재단기
레이저 절단은 고에너지 광선을 이용해 재료를 용융 또는 기화시키며, 가장자리가 자동으로 봉합되어 풀린 실 문제가 없습니다. 면직물, 혼방 원단에 적합하며, 절단 속도는 10-20m/min(출력과 두께에 따라 다름)에 달할 수 있습니다. 그러나 레이저 절단은 탄 가장자리와 이취가 발생하고, 순면 연색 소재에는 누런 테두리가 남을 수 있으며, 염소 함유 섬유(예: 난연 면)에는 적합하지 않습니다.
장점: 정밀도가 높고(±0.1mm), 블레이드가 필요 없으며, 복잡한 도형을 절단할 수 있습니다.
단점: 열 영향 구역이 있어 가장자리가 누렇게 변함; 연기가 발생하여 배기 정화 장치가 필요함; 다층 두꺼운 소재에는 효율이 낮음.
3. 원형 칼날 재단기
원형 칼날 재단기는 고속으로 회전하는 원형 칼날을 통해 절단하며, 직선 및 단순 곡선 재단에 적합하고 의류 공장의 다층 재단에 흔히 사용됩니다. 최대 재단 두께는 10cm(칼날 직경에 따라 다름)에 달할 수 있지만 정밀도가 낮고(±1-2mm) 복잡한 내부 윤곽을 절단할 수 없습니다.
장점: 효율이 높아 대량 직선 재단에 적합하며, 장비 비용이 낮습니다.
단점: 정밀도가 제한적이고, 정밀 패턴에 적합하지 않으며, 칼날이 쉽게 마모됩니다.
4. 펀치 프레스 재단
펀치 프레스는 금형을 통한 프레스로 재단하며, 대량의 고정 형상 면편 생산에 적합합니다(예: 면 패드, 마스크 내피). 효율이 매우 높지만(분당 수백 회 가능) 금형 비용이 높아 소량 다품종에는 적합하지 않습니다.
3. 선정 핵심 파라미터
면 재단기를 선택할 때는 소재 특성, 생산량, 정밀도 요구 사항을 종합적으로 평가해야 합니다. 다음 파라미터는 참고용입니다:
- 절단 정밀도: 진동날 ±0.5mm, 레이저 ±0.1mm, 원형날 ±1.5mm.
- 최대 재단 두께: 진동날 30mm(다층), 원형날 100mm, 레이저는 출력에 따라 다름(일반적으로 <10mm).
- 작업대 크기: 원단 폭에 따라 선택하며, 일반적으로 1600mm×2500mm, 2100mm×3000mm.
- 흡착 방식: 진공 흡착 플랫폼, 구역 제어로 소재 고정을 보장.
- 집진 시스템: 진동날로 솜을 재단할 때는 섬유 막힘을 방지하기 위해 고출력 집진기를 갖추어야 합니다.
- 소프트웨어 호환성: CAD, DXF, PLT 등의 형식을 지원하며 자동 배치 기능을 갖추고 있습니다.
4. 운영 및 유지보수 요점
1. 재료 고정
다층 재단 전에는 클립이나 테이프로 면포 사방을 고정하고 진공 흡착을 켜야 합니다. 부풀어 오른 솜의 경우 필름 한 겹을 덮은 후 흡착하면 밀봉성이 향상됩니다.
2. 날 선택 및 교체
진동 칼날은 봉강 또는 초경합금 재질을 선택할 것을 권장하며, 면직물 절단 시 8-12시간마다 마모를 점검하고 보풀이 생기거나 절단 저항이 커지면 즉시 교체하십시오. 원형 칼날은 정기적으로 연마하여 날카로움을 유지해야 합니다.
3. 파라미터 설정
진동 주파수: 면직물은 3000-5000회/분을 권장합니다. 이송 속도: 두께에 따라 조정하며 일반적으로 500-1500mm/s입니다. 흡착 부압: -0.6~-0.8bar입니다.
4. 청소 및 유지보수
매일 작업대와 집진함 내부의 면먼지를 청소하고, 가이드 레일 윤활 상태를 점검하며, 매주 진공 펌프 필터를 청소하십시오. 레이저 재단기는 렌즈와 배기 덕트를 정기적으로 청소해야 합니다.
5. 일반적인 문제 및 해결
- 재단 가장자리 풀림: 레이저 재단으로 전환하거나 가장자리를 마감 처리하십시오. 진동날(oscillating knife)은 파형 날을 선택하여 풀림을 줄일 수 있습니다.
- 다층 재단 시 상하층 치수 편차: 진공 흡착이 균일한지 확인하고, 재단 속도를 낮추며, 압착 장치를 사용하십시오.
- 면먼지로 인한 흡입관 막힘: 전면 필터망을 추가하고 정기적으로 청소하십시오.
- 절단 정밀도 저하: 날 마모, 가이드 레일 간극 및 벨트 장력을 점검하십시오.
6. 요약
면 재단기의 선택에는 통일된 답이 없으며, 재료 유형, 생산량, 정밀도 및 예산에 따라 균형을 맞춰야 합니다. 진동칼 재단기는 정밀도와 적응성에서 균형 잡힌 성능을 보여 다품종 유연 생산에 적합합니다. 레이저 재단기는 고정밀도와 풀림선이 없는 것이 요구되는 상황에 적합합니다. 원형칼과 펀치는 대량의 단순 형상에 적합합니다. 구매 전에 샘플을 제공하여 시험 재단을 진행하고 실제 효과를 기준으로 삼는 것을 권장합니다. 올바른 작동과 유지보수도 마찬가지로 중요하며, 장비 수명을 연장하고 재단 품질을 보장할 수 있습니다.