
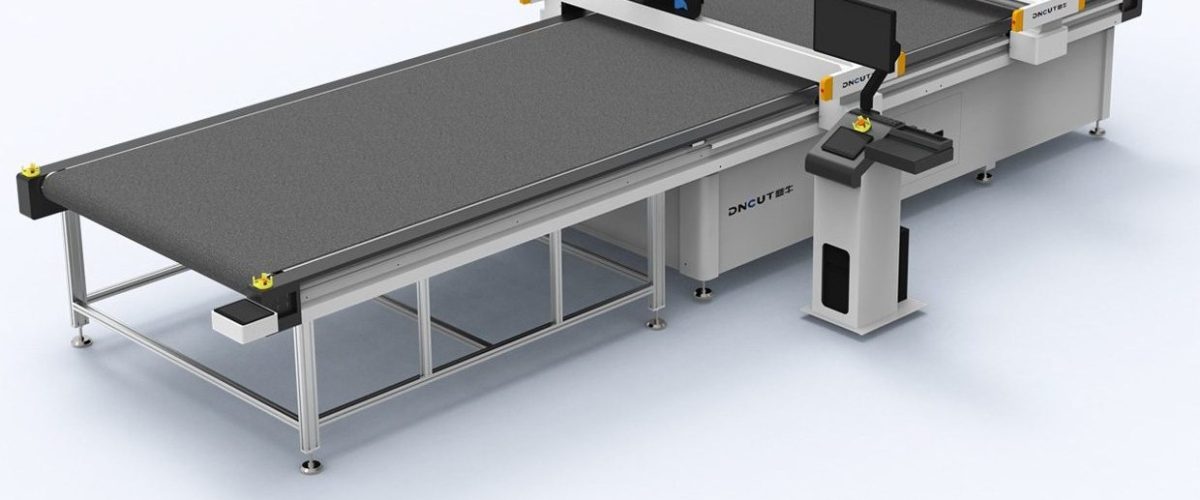
Karbon fiber kesiminin zorlukları ve ekipman seçimi önemli noktaları
Karbon fiber kompozit malzemeler, yüksek mukavemet ve hafiflik özellikleri nedeniyle havacılık, otomotiv, spor ekipmanları ve diğer alanlarda yaygın olarak kullanılmaktadır. Ancak karbon fiber kesimi birçok zorlukla karşı karşıyadır: malzeme kırılgandır, kolayca çapak ve delaminasyon oluşur, kesim sırasında oluşan toz iletken olup insan sağlığına zararlıdır. Bu nedenle uygun karbon fiber kesim makinesi seçimi çok önemlidir. Bu makale, karbon fiber kesim makinesi seçiminin önemli noktalarını, temel parametrelerini ve gerçek uygulamadaki süreç optimizasyonunu derinlemesine ele alacaktır.
Karbon fiber kesim yöntemlerinin karşılaştırılması
Günümüzde karbon fiber kesimi başlıca mekanik kesim (osilasyonlu bıçak, daire bıçak gibi), lazer kesim, ultrasonik kesim ve su jeti kesim yöntemleriyle yapılmaktadır. Farklı yöntemlerin kendine özgü avantaj ve dezavantajları olup farklı üretim senaryolarına uygundur.
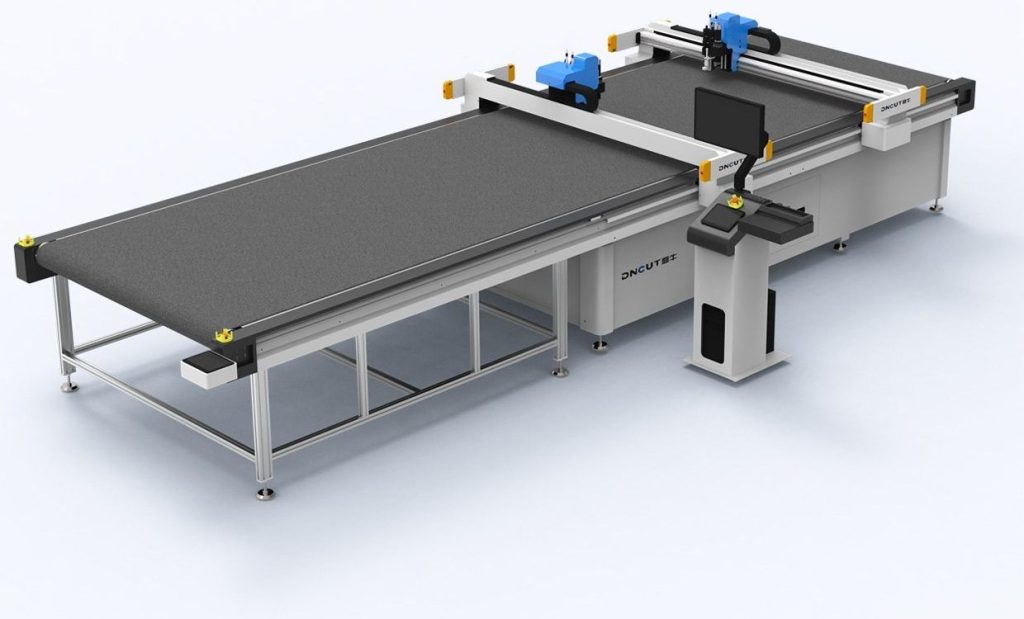
- Titreşimli bıçak kesimi: Yüksek frekanslı titreşimli bıçakla kesim yapılır, kesim yüzeyi düzgündür, ısı etkisi bölgesi yoktur; çok katmanlı karbon fiber prepreg ve sertleşmiş ince plakaların kesilmesi için uygundur. Kesim hızı 60-120 m/dakika’ya ulaşabilir, hassasiyet ±0.1mm’dir.
- Lazer kesim: Kesim hızı yüksektir, ısı etkisi bölgesi küçüktür, ancak zararlı gaz ve duman üretir; ayrıca kalın plaka kesim kapasitesi sınırlıdır ve kenarlarda karbonlaşma görülebilir. İnce karbon fiber kumaşların hassas kesimi için uygundur.
- Ultrasonik kesim: Kesim direncini azaltmak için ultrasonik titreşim kullanılır; kesim yüzeyi pürüzsüzdür, çapak yoktur, özellikle aramid ve karbon fiber karışımlı malzemeler için uygundur. Ancak ekipman maliyeti yüksektir ve kesim kalınlığı sınırlıdır.
- Su jeti kesim: soğuk kesim süreci, ısıl hasar yok, kalın plakaları kesebilir, ancak kesim hızı yavaştır ve atık suyun işlenmesi gerekir. Kalın karbon fiber plakaların kesimi için uygundur.
Verimlilik, hassasiyet ve çevre faktörleri birlikte değerlendirildiğinde, salınımlı bıçaklı kesim makinesi karbon fiber prepreg ve ince plaka kesiminde en yaygın olarak kullanılır. Aşağıda salınımlı bıçaklı karbon fiber kesim makinesinin seçimi ve süreci üzerinde durulacaktır.
Karbon fiber kesim makinesi temel parametrelerinin analizi
Karbon fiber kesim makinesi seçerken aşağıdaki parametrelere özellikle dikkat edilmelidir:
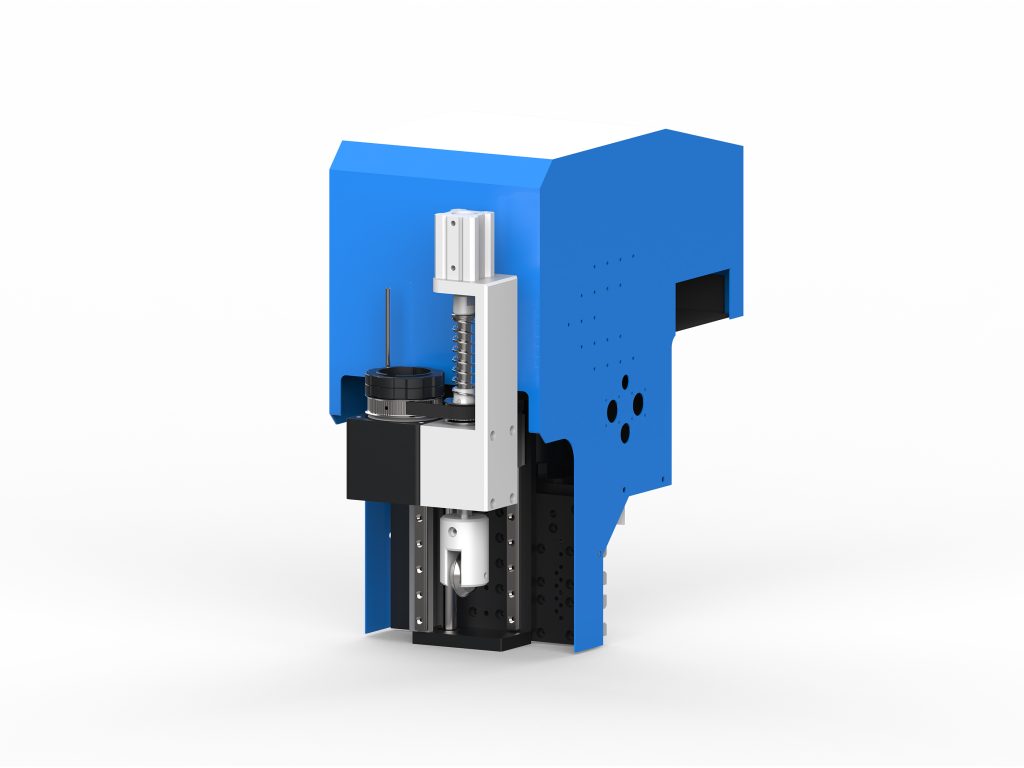
- Kesim hassasiyeti: Genellikle ±0,1 mm içinde gereklidir; yüksek hassasiyetli modeller ±0,05 mm’ye ulaşabilir. Hassasiyet, sonraki katmanlama ve montaj kalitesini doğrudan etkiler.
- Kesme hızı: Malzeme kalınlığı ve katman sayısına göre ayarlanır; genellikle tek kat pre-preg kesim hızı 80-120m/min’e ulaşabilir, çok katmanlı (örneğin 10 kat) durumlarda kesim kalitesini garantilemek için 20-40m/min’e düşürülmesi gerekir.
- Maksimum kesme kalınlığı: Salınımlı bıçak modelleri genellikle 0,1-10mm karbon fiber plakayı kesebilir; bu, bıçak tipine ve titreşim frekansına bağlıdır.
- Çalışma tezgahı boyutu: Üretim ihtiyaçlarına göre seçilir; yaygın boyutlar 1600mm×2500mm, 2000mm×3000mm vb. olup, geniş çalışma alanı özelleştirilebilir.
- Toz toplama sistemi: Karbon fiber tozu iletken ve zararlıdır; yüksek verimli bir toz toplama cihazı zorunludur. Alt emiş + üst emiş kombinasyonu önerilir ve filtreleme hassasiyeti 0.3μm’nin üzerine çıkmalıdır.
- Kontrol sistemi: CAD/CAM yazılım arayüzüne sahip olmalı, yaygın formatları (DXF, DWG vb.) desteklemeli, otomatik dizgi ve yol optimizasyonu işlevleri sunmalıdır.
Oscillating knife ile karbon fiber kesiminde proses optimizasyonu
Oscillating knife ile karbon fiber keserken proses parametrelerinin seçimi, kesim kalitesini ve bıçak ömrünü doğrudan etkiler. Aşağıda bazı pratik öneriler yer almaktadır:
- Bıçak seçimi: Sert metal veya elmas kaplama bıçaklar önerilir; keskindir ve aşınmaya dayanıklıdır. Prepeglar için elyaf çekmesini azaltmak amacıyla dalgalı ağızlı bıçak kullanılabilir.
- Titreşim frekansı: Genellikle 2000-5000 kez/dakika olarak ayarlanır; frekans arttıkça kesim yüzeyi daha pürüzsüz olur, ancak çok yüksek olması bıçağın ısınmasına yol açar. Ayarlamaya 3000 kez/dakika ile başlanması önerilir.
- İlerleme hızı: Malzeme kalınlığına göre ayarlanır; ince malzemelerde yüksek hız (80-100m/dak), kalın malzemelerde hız düşürülmelidir (20-40m/dak). İlerleme hızı çok yüksek olursa kesim kenarında çapak oluşur, çok düşük olursa verim düşer.
- Kesme basıncı: Sabit basıncı koruyun, aşırı basıncın malzeme katmanlaşmasına yol açmasından kaçının. Pnömatik veya servo kontrollü basınç sistemi kullanılması önerilir.
- Çok katmanlı kesme stratejisi: Çok katmanlı prepreg keserken, “bıçak dalma derinliğini kademeli artırma” yöntemi önerilir; her katman kesme derinliği malzeme kalınlığından biraz daha büyük olmalı ve katmanlar arası yapışmayı önlemelidir.
Toz giderme ve güvenlik koruması
Karbon fiber tozu iletkendir, elektrik kısa devresine neden olabilir ve solunması insan sağlığına zararlıdır. Bu nedenle, kesme makinesi güvenilir bir toz giderme sistemiyle donatılmalıdır. Öneriler:
- Aşağı emişli çalışma tezgahı kullanılır, emiş gücü ≥2000Pa olup tozun zamanında tahliye edilmesini sağlar.
- Kesim kafasının yakınına üst emişli toz emme davlumbazı eklenerek çift katmanlı koruma oluşturulur.
Ekipman Bakımı ve Bıçak Yönetimi
Karbon fiber kesme makinesinin bakımındaki odak noktası bıçaklar ve toz toplama sistemidir:
- Her vardiyada bıçak aşınması kontrol edilmeli ve zamanında değiştirilmelidir. Elmas kaplama bıçakların ömrü yaklaşık 200-300 saat, sert metal bıçakların ömrü yaklaşık 50-100 saattir.
- Toz toplama filtre kartuşları düzenli olarak temizlenmeli, her 500 saatte bir değiştirilmesi önerilir.
- Kılavuz raylar ve tahrik bileşenleri kontrol edilmeli, ayda bir yağlanmalıdır.
- Kesim hassasiyeti kalibre edilmeli, üç ayda bir yapılmalıdır.
Gerçek uygulama örnekleri
Bir havacılık kompozit fabrikası, T300 sınıfı karbon fiber prepreg kesmek için osilasyonlu bıçaklı kesim makinesi kullandı; malzeme kalınlığı 0,125 mm olup her seferde 8 kat kesildi. Parametreler optimize edilerek: titreşim frekansı 3500 kez/dakika, ilerleme hızı 35 m/dak, bıçak elmas kaplamalı dalgalı ağız olacak şekilde ayarlandı; kesim hassasiyeti ±0,08 mm’ye ulaştı, kesim kenarında çapak oluşmadı ve verimlilik manuel kesime göre 5 kat arttı. Toz toplama sistemi alt emiş + üst emiş şeklinde uygulandı; çalışma alanındaki toz konsantrasyonu 0,1 mg/m³’ün altında olup mesleki sağlık standartlarına uygundur.
Özet
Karbon fiber kesim makinesi seçimi, kesim hassasiyeti, hız, toz toplama ve güvenlik gibi faktörlerin kapsamlı bir şekilde değerlendirilmesini gerektirir. Salınımlı bıçaklı kesim makinesi, yüksek hassasiyeti, ısıl etkisizliği ve çok katmanlı kesime uyum sağlama özellikleri nedeniyle karbon fiber prepreg ve ince levha kesimi için ilk tercih haline gelmiştir. Proses parametrelerinin optimize edilmesi ve bakımın güçlendirilmesiyle kesim kalitesi ve üretim verimliliği önemli ölçüde artırılabilir. Satın alma sırasında, ekipmanın belirli karbon fiber malzemelere uyum sağlama yeteneğini doğrulamak için yerinde deneme kesimi yapılması önerilir.