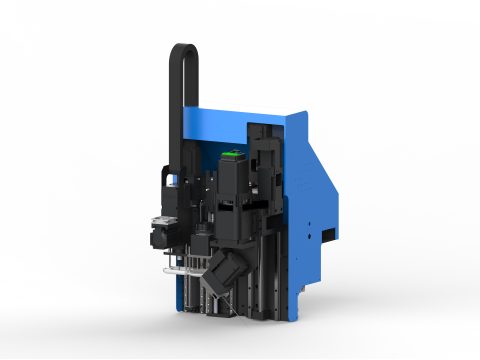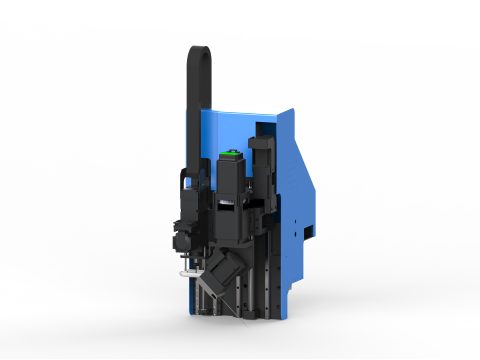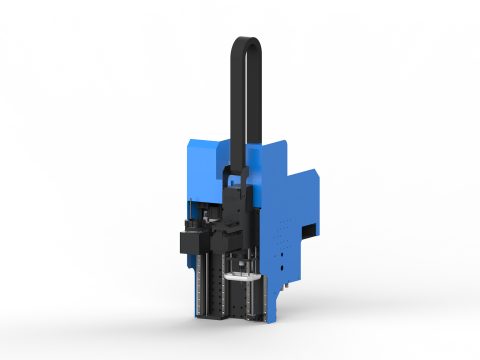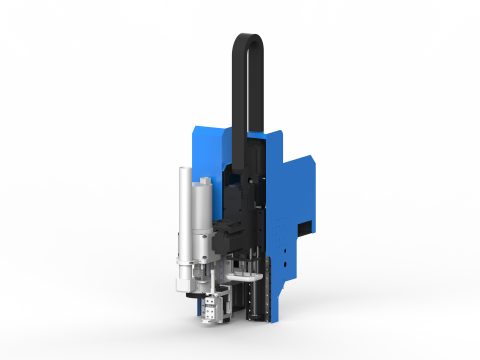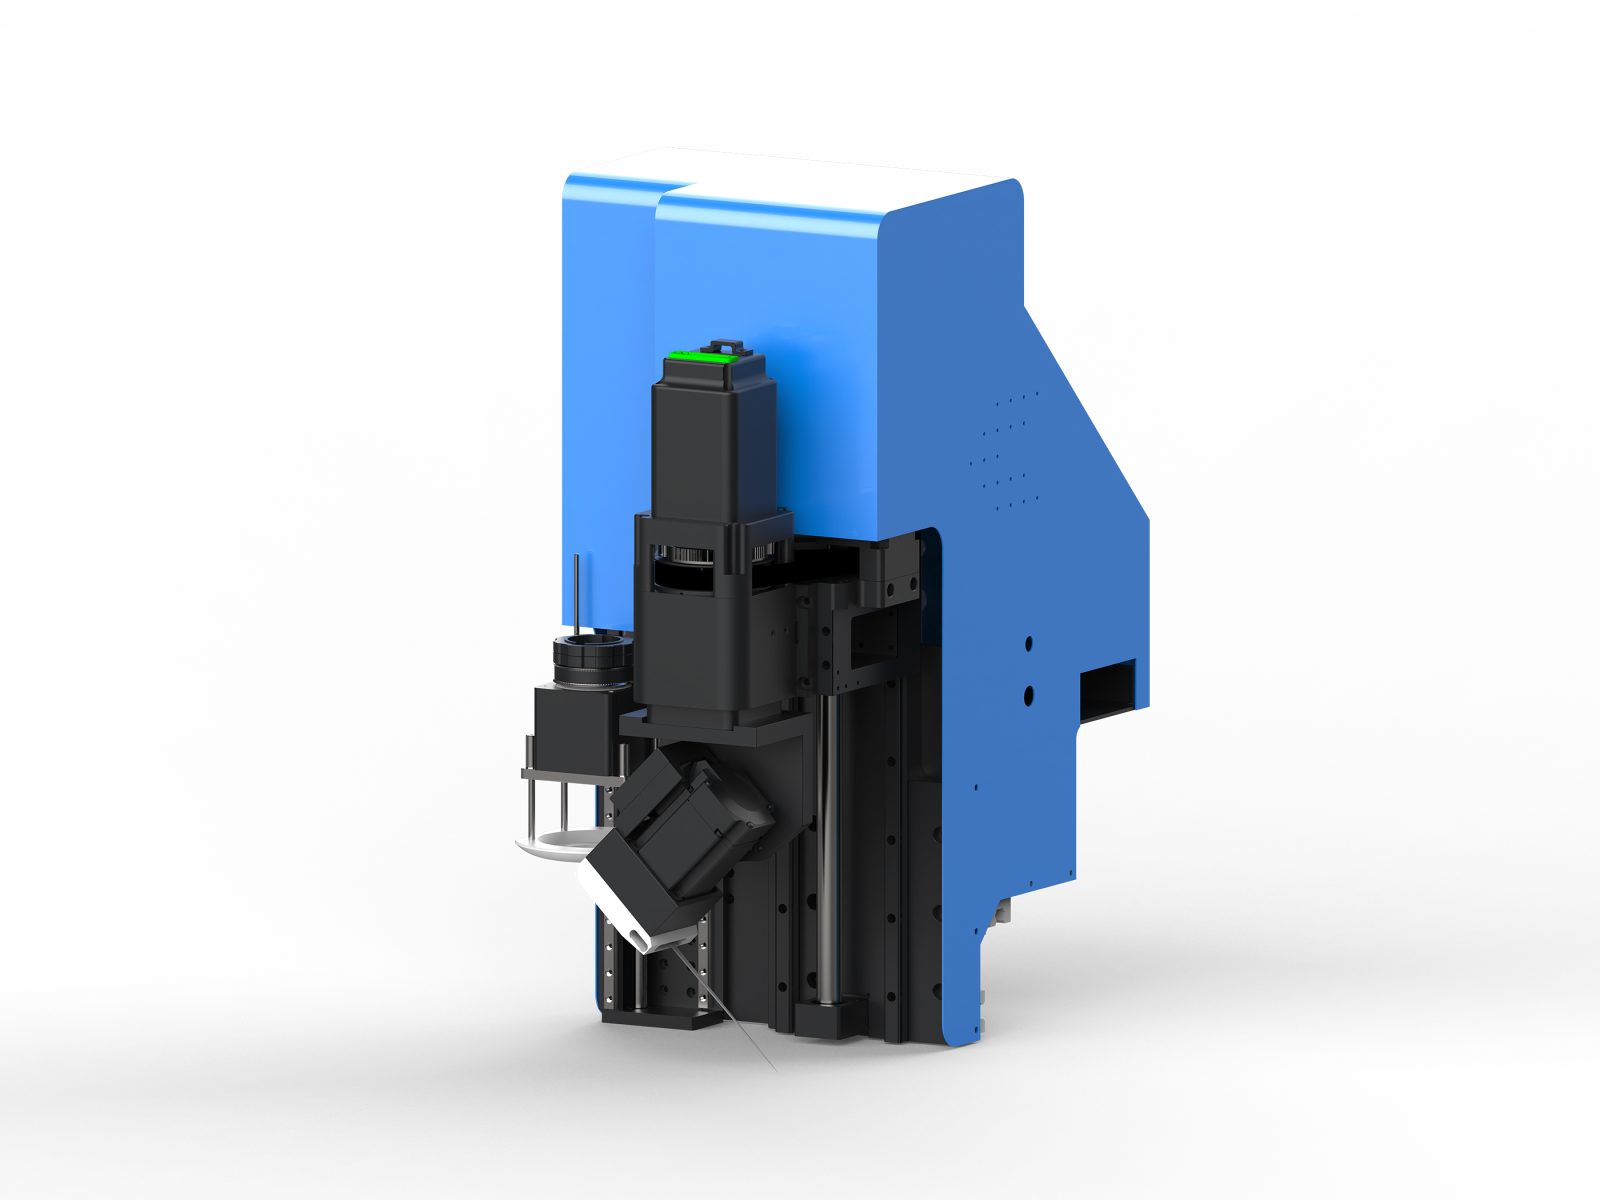
Tổ hợp đầu cắt AF-H bao gồm một bệ dao đơn và dao cắt xiên servo, là một giải pháp cấu hình đầu cắt dạng mô-đun dành cho gia công vát mép và mặt nghiêng trên vật liệu dày. Bệ dao đơn đảm nhận các nhiệm vụ cắt thẳng, cắt đường viền và cắt phá thông thường, trong khi dao cắt xiên servo tiến dao theo phương thức xoay góc, chuyên xử lý các vị trí cần chừa mép vát hoặc mặt nghiêng. Hai loại dao phân công rõ ràng, mỗi loại đảm nhận chức năng riêng, hoàn thành quá trình gia công từ cắt hình dạng đến vát mép ghép nối trong một lần trên cùng một đầu cắt, giảm sai số do thay dao và gá đặt lần hai, phù hợp với các tình huống tạo hình vật liệu dày có yêu cầu về độ khít khi lắp ghép.
Đặc điểm cốt lõi
- Cắt xiên servo, góc có thể điều khiển: Dao cắt xiên được servo dẫn động xoay góc để tiến dao, góc vát mép có thể điều chỉnh theo thiết lập quy trình, đường cắt phẳng và đồng nhất, thuận tiện cho việc ghép nối tiếp theo.
- Bệ dao đơn đảm nhận cắt thông thường: Bệ dao đảm nhận cắt thẳng và chạy dao đường viền, không can thiệp lẫn nhau với dao cắt xiên, cắt phá thông thường và gia công vát mép có thể được hoàn thành liên tục trong cùng một chương trình.
- Chuyên xử lý vát mép và mặt nghiêng vật liệu dày: Được thiết kế cho nhu cầu mặt nghiêng và ghép nối của các vật liệu dày như EVA, xốp, bìa cứng, độ khít đường cắt cao, mối nối sau khi lắp ghép chặt khít.
- Phân công rõ ràng, giảm thay dao: Hai loại dao được gọi theo quy trình, tránh thay khuôn dao thường xuyên, rút ngắn thời gian phụ trợ, nâng cao hiệu quả gia công liên tục.
- Tư duy phối hợp mô-đun: Lấy bệ dao đơn và dao cắt xiên làm đơn vị cơ bản, có thể kết hợp với các mô-đun như dao đột tròn, trục chính, linh kiện thị giác CCD, đầu phun mực theo nhu cầu gia công, mở rộng thành cấu hình đầu cắt hoàn chỉnh.
Vật liệu và ngành nghề áp dụng
Tổ hợp này phù hợp với các đối tượng gia công có độ dày nhất định, cần vát mép hoặc ghép nối mặt nghiêng như EVA, xốp, bìa cứng, giấy tổ ong, bìa carton sóng và một số vật liệu composite mềm. Ứng dụng điển hình bao gồm tạo hình cạnh xiên cho lót bao bì và phụ kiện đệm, gia công mối nối cho sản phẩm bìa cứng và tổ ong dạng lắp ghép, cắt vát mép cho EVA xốp dùng trong giày dép và túi xách, cũng như các tình huống cần ghép mặt nghiêng như đạo cụ trưng bày, bọc mềm nội thất.
Gợi ý chọn loại và phụ kiện đi kèm
Khi nhu cầu gia công chủ yếu là cắt thẳng vật liệu dày, đồng thời có công đoạn vát mép hoặc ghép mối nghiêng, thì mẫu AF-H là lựa chọn phù hợp hơn; nếu chủ yếu là đường viền tinh xảo trên vật liệu mỏng, hầu như không liên quan đến cắt xiên, có thể cân nhắc cấu hình đầu cắt đơn giản hơn. Tổ hợp này có thể được sử dụng kết hợp với hệ thống cấp liệu tự động, phần mềm xếp chỗ và cắt, cùng bộ phận định vị thị giác, tạo thành quy trình liên tục từ cấp liệu, xếp chỗ đến cắt; khuyến nghị cụ thể về phối hợp mô-đun nên được xác định dựa trên độ dày vật liệu, yêu cầu góc vát và nhịp sản xuất.
Thông số kỹ thuật chính
- Mẫu đầu cắt: AF-H (tổ hợp đầu cắt)
- Chiều cao gia công: 100mm (dòng H tăng cường)
- Cấu hình tổ hợp: Đế dao đơn + dao cắt xiên servo
- Mô-đun có thể thay thế: Đế dao / dao rung / dao cắt xiên servo / đục tròn / trục chính / bộ phận định vị thị giác CCD / đầu phun mực (tùy chọn theo khả năng hỗ trợ của từng mẫu máy)
- Dao cắt xiên servo: Tần số rung 3500 vòng/phút, biên độ 5mm
- Vật liệu áp dụng: Vải, da, bọt xốp, EVA, vật liệu composite, bìa cứng, acrylic, ván gỗ, v.v. (tùy theo mô-đun được chọn)
- Công nghệ áp dụng: Cắt đường viền, đục lỗ, dập vết, tạo rãnh, phay, cắt định vị thị giác, đánh dấu bằng phun mực (tùy theo mô-đun được chọn)
- Mẫu máy áp dụng: Dòng máy cắt dao rung Dingniu (bảng đầu cắt được tùy chỉnh lắp đặt theo từng mẫu máy)
- Ghi chú: Đầu cắt có thể được tùy chỉnh tổ hợp theo vật liệu và công nghệ, cấu hình cụ thể theo phương án lựa chọn
FAQ
Tổ hợp đầu cắt AF-H áp dụng cho những vật liệu nào?
Áp dụng cho EVA, xốp biển, bìa cứng, giấy tổ ong, bìa carton sóng và một số vật liệu composite mềm, độ dày thường trong khoảng 5-50mm.
Làm thế nào để điều chỉnh góc của dao cắt xiên servo?
Thông qua hệ thống truyền động servo để thiết lập tham số góc, có thể điều chỉnh chính xác trong phạm vi 0-45°, đáp ứng các nhu cầu vát mép khác nhau.
Tổ hợp này có thể kết hợp với hệ thống tự động hóa không?
Có thể, hỗ trợ tích hợp với hệ thống cấp liệu tự động, phần mềm xếp chữ và linh kiện định vị thị giác CCD, thực hiện quy trình tự động hóa liên tục.
Đế dao đơn và dao cắt xiên có thể hoạt động đồng thời không?
Gọi theo quy trình, có thể thực hiện tuần tự cắt thẳng và cắt xiên trong cùng một chương trình, không cần gá đặt lần hai, nâng cao hiệu quả.
Đọc thêm
- Cách chọn nhà sản xuất máy cắt dao rung: 8 điểm đánh giá có thể kiểm chứng
- Máy cắt dao rung giá bao nhiêu một chiếc? Bảng báo giá theo phân khúc và danh mục cấu hình
- Những điểm chính trong bảo trì hệ thống hút chân không và đường khí của máy cắt dao rung
Trong gia công vát mép vật liệu dày, tổ hợp đầu cắt AF-H thực hiện điều khiển góc chính xác thông qua dao cắt xiên servo, góc vát mép có thể điều chỉnh trong phạm vi 0-45°, độ chính xác góc đạt ±0,5°. Độ chính xác này đảm bảo độ khít của mối nối khi lắp ráp, đặc biệt phù hợp với gia công lót bao bì và vật liệu giày yêu cầu độ khít cao. Đế dao đơn đảm nhận nhiệm vụ cắt thẳng thông thường, độ dày cắt tối đa 50mm, hai bộ phận phối hợp phân công, hoàn thành nhiều công đoạn trong cùng một chương trình, giảm sai số gá đặt.
Thiết kế mô-đun là ưu điểm lớn khác của AF-H. Người dùng có thể linh hoạt kết hợp các mô-đun như đột tròn, trục chính, bộ phận thị giác CCD hoặc đầu phun mực theo nhu cầu sản xuất, mở rộng thành cấu hình đầu cắt hoàn chỉnh. Ví dụ, trong trường hợp cần định vị độ chính xác cao, thêm hệ thống thị giác CCD có thể tự động hiệu chỉnh vị trí vật liệu, nâng cao độ chính xác cắt. Tính linh hoạt này cho phép AF-H thích ứng với nhiều nhiệm vụ từ khai thô đơn giản đến tạo hình vát mép phức tạp, giảm chi phí đầu tư thiết bị.
Trong ứng dụng thực tế, tổ hợp đầu cắt AF-H nâng cao đáng kể hiệu quả gia công. Do giảm thời gian thay dao và gá đặt lần hai, thời gian phụ trợ rút ngắn khoảng 30%, đặc biệt phù hợp với kịch bản sản xuất hàng loạt. Đồng thời, vết cắt phẳng và đồng đều, giảm nhu cầu mài và chỉnh sửa tiếp theo. Khi chọn loại, nên xác định kết hợp mô-đun cụ thể dựa trên độ dày vật liệu, yêu cầu góc vát mép và nhịp năng suất, để phát huy đầy đủ ưu điểm hiệu suất của tổ hợp này.