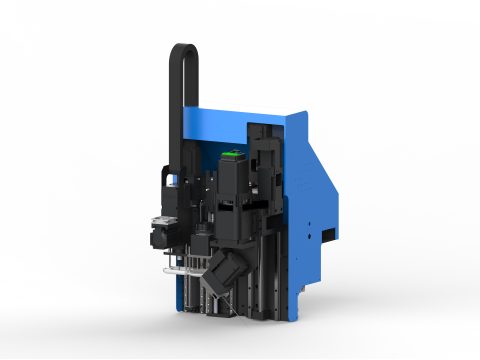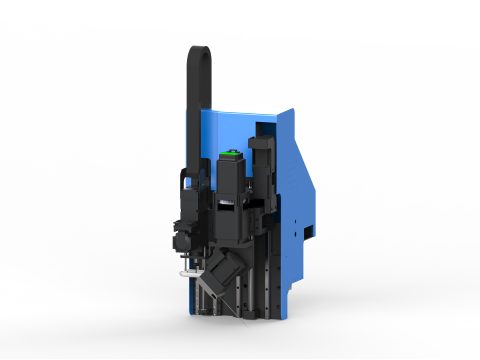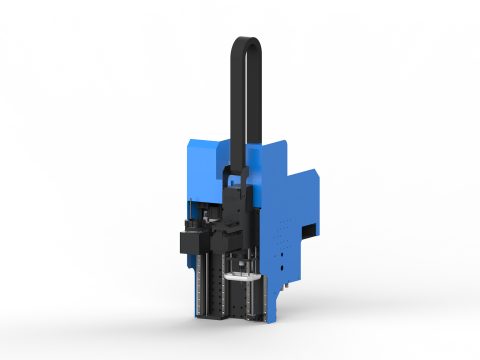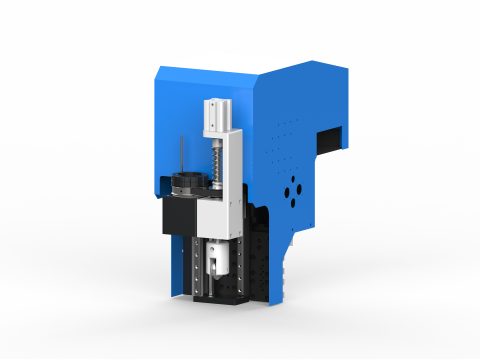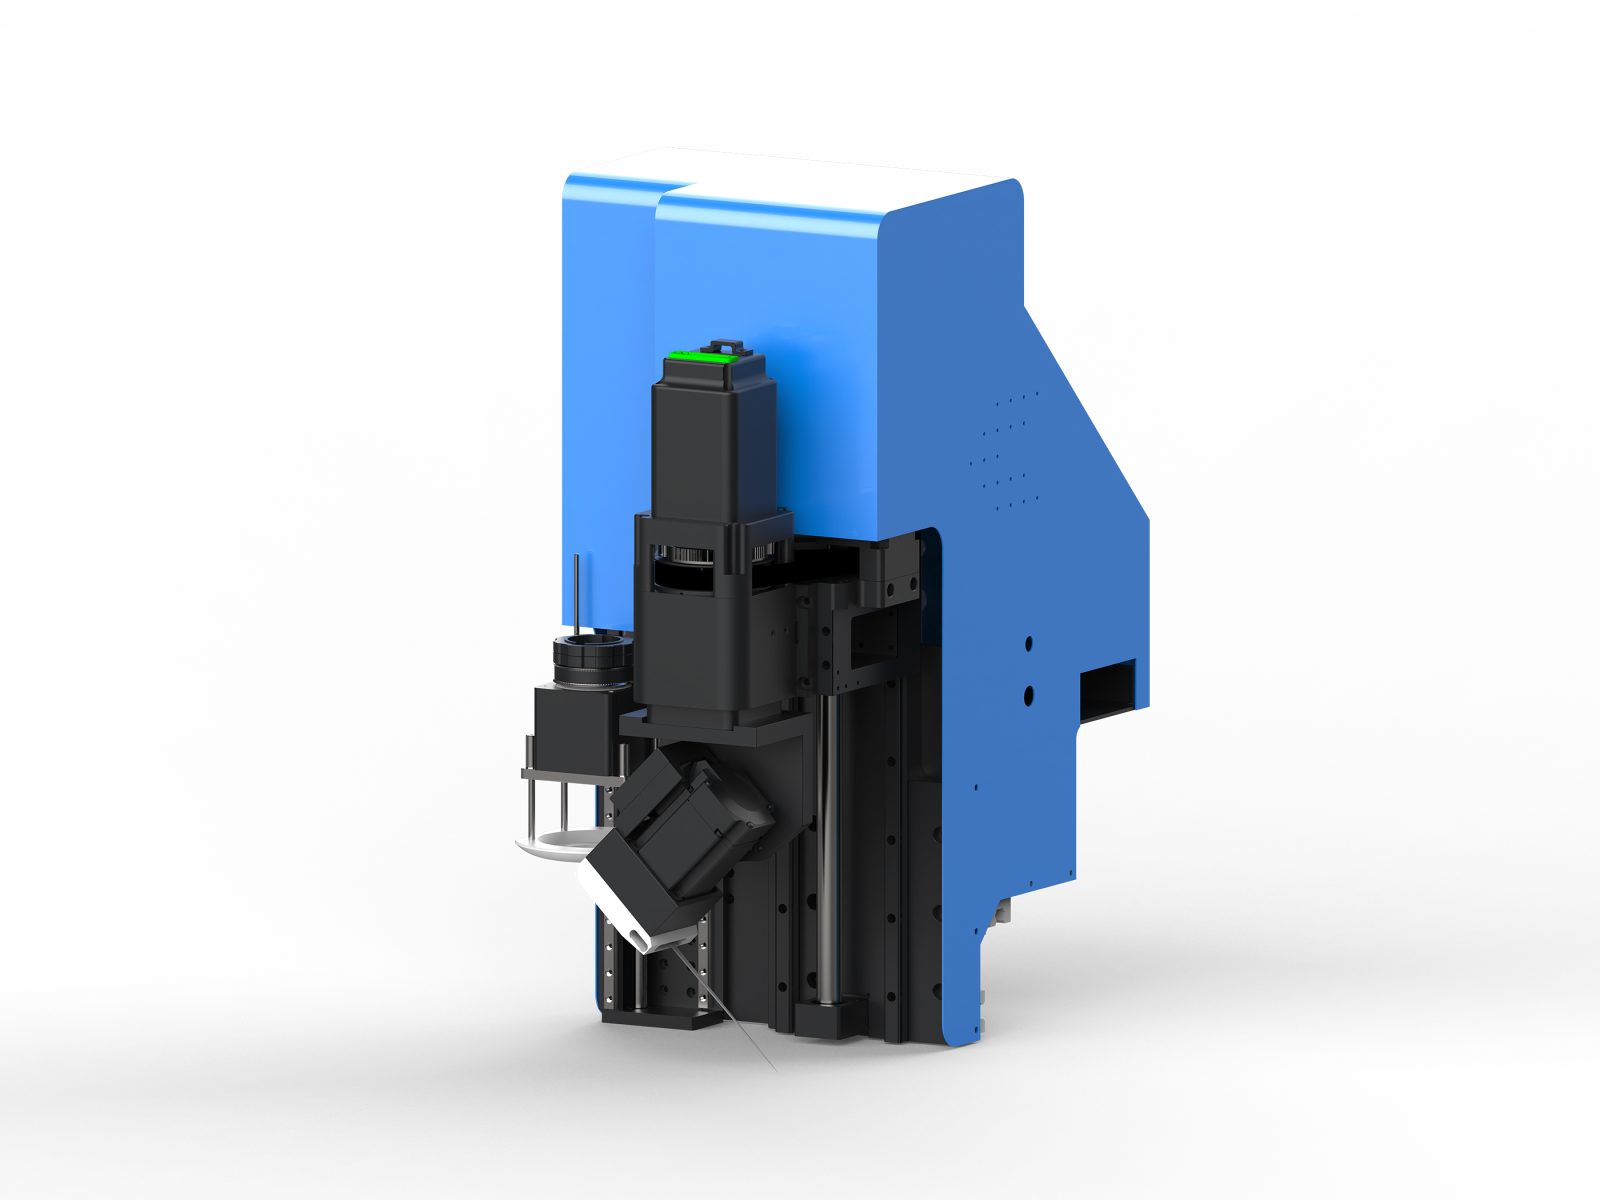
AF-H款機頭組合由單刀座與伺服斜切刀構成,是面向厚實材料坡口與斜面加工的一套模組化機頭配置方案。單刀座負責常規的直切、輪廓切割與開料任務,伺服斜切刀則以角度擺動方式進刀,專門處理需要留出坡口或斜面的部位。兩種刀具分工明確、各司其職,在同一機頭上完成從外形裁切到拼縫坡口的一次性加工,減少換刀與二次裝夾帶來的誤差,適合對拼裝貼合度有要求的厚料成型場景。
核心特點
- 伺服斜切,角度可控:斜切刀由伺服驅動做角度擺動進刀,坡口角度可按工藝設定調整,切口平整一致,便於後續拼裝對接。
- 單刀座承擔常規切割:刀座負責直切與輪廓走刀,與斜切刀互不干擾,常規開料與坡口加工可在同一程序內銜接完成。
- 專治厚料坡口與斜面:針對 EVA、海綿、紙板等厚實材料的斜面與拼縫需求設計,切口貼合度高,拼裝後接縫緊密。
- 分工明確,減少換刀:兩種刀具按工序調用,避免頻繁更換刀模,縮短輔助時間,提升連續加工效率。
- 模組化拼配思路:以單刀座與斜切刀為基礎單元,可按加工需求與圓沖、主軸、CCD 視覺組件、噴墨頭等模組組合,擴展為完整的機頭配置。
適用材料與行業
該組合適用於 EVA、海綿、紙板、蜂窩紙、瓦楞紙板及部分軟質複合材料等具有一定厚度、需要做坡口或斜面拼接的加工對象。典型應用包括包裝內襯與緩衝件的斜邊成型、拼裝式紙板與蜂窩製品的接縫加工、鞋材與箱包用 EVA 海綿的坡口切割,以及展示道具、家具軟包等需要斜面貼合的場景。
選型與配套建議
當加工需求以厚料直切為主、同時存在坡口或斜面拼縫工序時,AF-H款是較為合適的選擇;若以薄料精細輪廓為主、幾乎不涉及斜切,則可考慮更簡潔的機頭配置。該組合可與自動送料系統、排版切割軟體及視覺定位組件配套使用,形成從送料、排版到切割的連貫流程;具體模組搭配建議結合材料厚度、坡口角度要求與產能節拍確定。
關鍵技術參數
- 機頭型號:AF-H款(機頭組合)
- 加工高度:100mm(H 系列加大)
- 組合配置:單刀座+伺服斜切刀
- 可換模組:刀座 / 振動刀 / 伺服斜切刀 / 圓沖 / 主軸 / CCD 視覺組件 / 噴墨頭(按機型支援情況選配)
- 伺服斜切刀:振動頻率 3500 轉/分鐘、振幅 5mm
- 適用材料:布料、皮革、泡棉、EVA、複合材料、紙板、亞克力、木板等(按所選模組而定)
- 適用工藝:輪廓切割、沖孔、壓痕、開槽、銑削、視覺定位切割、噴墨標識(按所選模組而定)
- 適用機型:鼎牛振動刀切割機系列(機頭板按機型客製化安裝)
- 備註:機頭可按材料與工藝客製化組合,具體配置以選型方案為準
FAQ
AF-H款機頭組合適用於哪些材料?
適用於EVA、海綿、紙板、蜂窩紙、瓦楞紙板及部分軟質複合材料,厚度通常在5-50mm之間。
伺服斜切刀的角度如何調整?
透過伺服驅動系統設定角度參數,可在0-45°範圍內精確調整,滿足不同坡口需求。
該組合能否與自動化系統配套?
可以,支援與自動送料系統、排版軟體及CCD視覺定位組件整合,實現連貫自動化流程。
單刀座和斜切刀能否同時工作?
按工序呼叫,可在同一程式內先後執行直切和斜切,無需二次裝夾,提高效率。
延伸閱讀
在厚料坡口加工中,AF-H款機頭組合透過伺服斜切刀實現精確的角度控制,坡口角度可在0-45°範圍內調整,角度精度達到±0.5°。這種精度確保了拼裝時接縫的緊密性,尤其適用於對貼合度要求高的包裝內襯和鞋材加工。單刀座則承擔常規直切任務,最大切割厚度50mm,兩者分工協作,在同一程式內完成多道工序,減少裝夾誤差。
模組化設計是AF-H款的另一大優勢。使用者可根據生產需求靈活搭配圓沖、主軸、CCD視覺組件或噴墨頭等模組,擴展為完整的機頭配置。例如,在需要高精度定位的場合,加入CCD視覺系統可自動校正材料位置,提升切割精度。這種靈活性使得AF-H款能夠適應從簡單開料到複雜坡口成型的多種任務,降低設備投資成本。
實際應用中,AF-H款機頭組合顯著提升了加工效率。由於減少了換刀和二次裝夾時間,輔助時間縮短約30%,特別適合批量生產場景。同時,切口平整一致,降低了後續打磨和修整的需求。選型時建議根據材料厚度、坡口角度要求和產能節拍確定具體模組搭配,以充分發揮該組合的效能優勢。