
棉裁切機:從選型到維護的完整指南
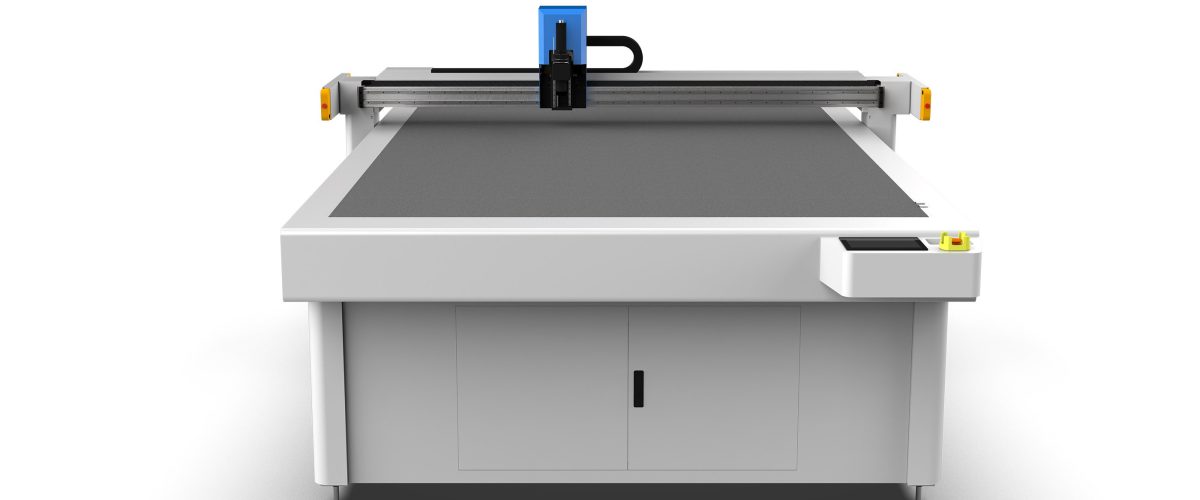
棉材料廣泛應用於服裝、家紡、醫療和工業領域,其裁切品質直接影響成品品質與生產效率。棉裁切機作為專用設備,需應對棉纖維的柔軟性、易變形和易產生毛邊等特性。本文從實際參數出發,提供選型、操作與維護的實用建議。
一、棉裁切機的核心類型與適用場景
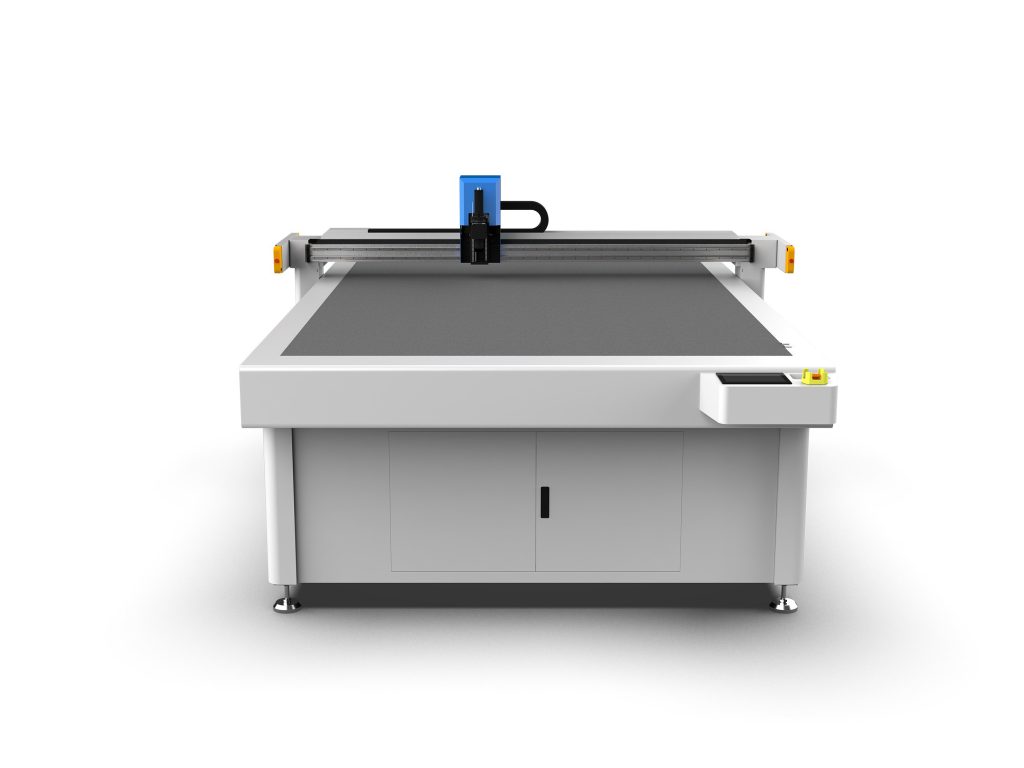
根據裁切原理,棉裁切機主要分為機械刀片式、雷射式和超聲波式。機械刀片式又細分為直刀、圓刀和振動刀。選擇時需綜合考慮材料厚度、裁切精度和產量要求。
1. 機械刀片式裁切機
- 直刀裁切機:適合裁切厚度1-10mm的棉氈、棉布,裁切速度可達20-60次/分鐘,精度±0.5mm。適用於大批量直線裁切。
- 圓刀裁切機:適合薄型棉布(0.5-3mm),裁切速度高(最高120米/分鐘),但曲線裁切能力有限。
- 振動刀裁切機:刀片高頻振盪(每分鐘1000-3000次),適合複雜形狀和多層棉布裁切,精度可達±0.2mm,切口整齊無毛邊。
2. 雷射裁切機
雷射裁切機(CO2雷射器,功率60-150W)適合裁切薄型棉布(0.5-5mm),切口自動封邊,無毛邊。但需注意雷射功率過高會導致棉纖維燒焦,建議功率設置在40-80W,切割速度10-30mm/s,並配合吹氣輔助。
3. 超聲波裁切機
超聲波裁切機(頻率20-40kHz)通過高頻振動使棉纖維熔斷,適合裁切含化纖成分的棉混紡材料,切口平整且不產生粉塵。但對純棉材料效果有限,且設備成本較高。
二、關鍵參數與選型要點
選型時需明確以下參數,並與供應商充分溝通:
- 裁切厚度:根據棉材料類型(棉布、棉氈、棉絮)確定最大厚度。機械刀片式通常支援1-15mm,雷射式適合0.5-5mm。
- 裁切精度:普通裁切±0.5mm即可滿足;高精度場景(如醫療棉墊)需±0.1-0.2mm。
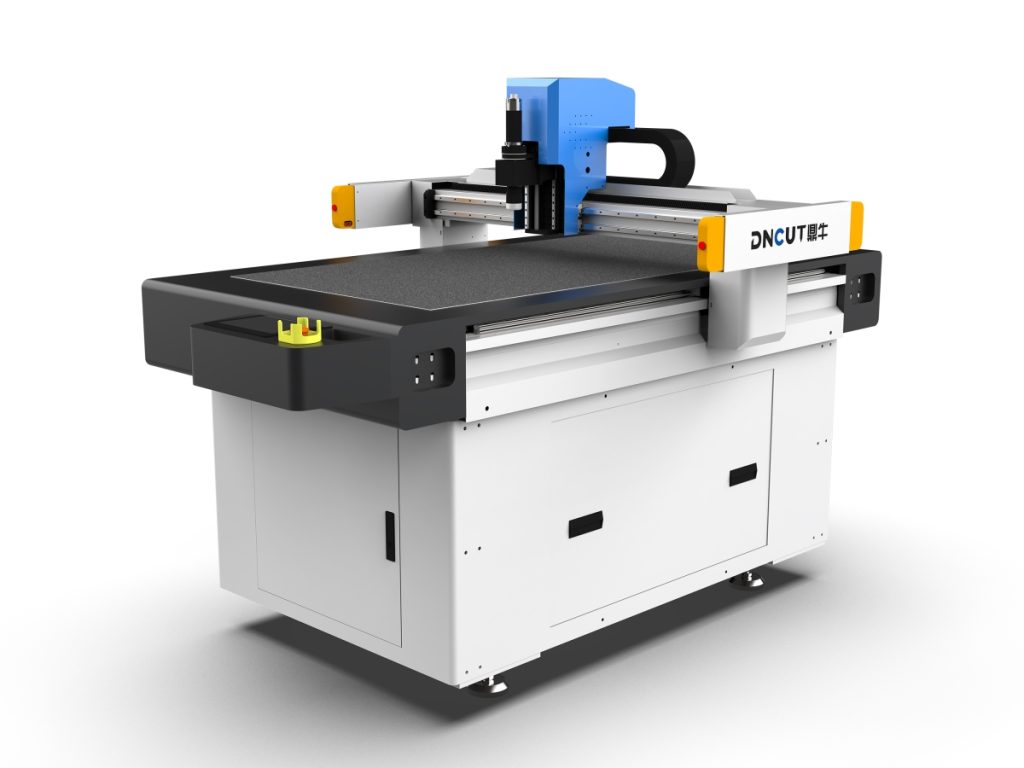
- 工作台尺寸:常見規格為1600mm×2500mm、2100mm×3000mm,需根據裁片尺寸選擇,並預留10%-20%餘量。
- 裁切速度:機械式通常為10-60次/分鐘,雷射式可達100-300mm/s,需匹配生產節拍。
- 控制系統:優先選擇支援CAD檔案匯入、自動排料和路徑優化的系統,可提升材料利用率5%-15%。
- 除塵裝置:棉裁切易產生粉塵,需配備負壓吸附或布袋除塵器,風量建議≥2000m³/h。
三、操作技巧與效率提升
1. 材料預處理
棉布在裁切前需進行熨燙或預縮處理,減少裁切時的變形。對於多層裁切,建議使用夾緊裝置(氣壓或真空吸附),壓力控制在0.4-0.6MPa,確保層間無滑動。
2. 刀片選擇與更換
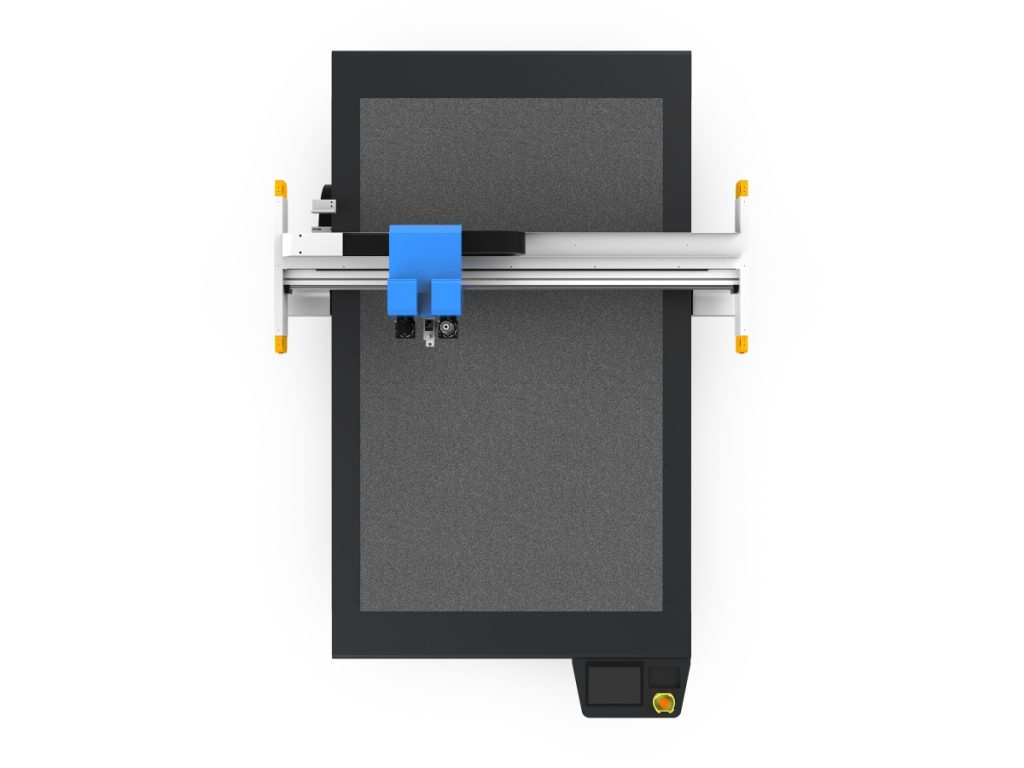
裁切純棉材料宜選用高碳鋼刀片(硬度HRC58-62),刃口角度30°-45°。每裁切8-12小時需檢查刃口磨損,當裁切阻力增加20%或切口出現毛邊時及時更換。振動刀片壽命通常為40-80小時。
3. 參數優化
以振動刀裁切3mm棉氈為例:振動頻率設為2000次/分鐘,進給速度800-1200mm/min,刀片壓力0.3MPa。若出現切口不齊,可降低進給速度10%-20%或提高振動頻率。
4. 排版與路徑規劃
使用自動排版軟體(如Optitex、Gerber)可提高材料利用率。對於規則裁片,採用共邊裁切可減少裁切路徑長度15%-25%。
四、維護保養與常見問題
1. 日常維護
- 每班次清潔刀片和導軌,去除棉絮和粉塵。
- 每週檢查傳動皮帶張緊度(撓度5-10mm為正常),並潤滑導軌(使用鋰基潤滑脂)。
- 每月校準裁切精度,使用標準樣板測試,偏差超過±0.3mm需調整。
- 每季度更換除塵濾袋,清理風機葉輪。
2. 常見問題與解決
- 切口毛邊:檢查刀片鋒利度,降低進給速度,或提高振盪頻率。
- 裁切尺寸偏差:檢查材料是否夾緊,校準伺服馬達或步進馬達參數。
- 粉塵堆積:增加除塵風量,檢查吸塵口是否堵塞。
- 刀片斷裂:檢查刀片安裝是否平行,進給速度是否過高,或材料中是否混入硬物。
五、安全注意事項
操作棉裁切機時需遵守:
- 佩戴防塵口罩和護目鏡,防止棉塵吸入和飛濺。
- 設備必須接地良好,電氣櫃防護等級不低於IP54。
- 更換刀片時切斷電源,使用專用工具。
- 雷射裁切機需配備排煙系統,並設置警示標識。
六、總結
棉裁切機的選型需基於材料特性、精度要求和產量目標。機械振盪刀式適合多數棉材料的高精度裁切,雷射式適合薄型棉布的無毛邊裁切。透過合理的參數設置、定期維護和操作規範,可顯著提升裁切效率與品質。建議在採購前提供樣品進行試切,以驗證設備實際性能。