
棉裁剪機:從需求到選型的完整思路
棉材料(純棉、混紡、棉氈、棉布、棉絮)在服裝、家紡、汽車內飾、過濾材料等行業應用廣泛。其質地柔軟、易變形、邊緣易散線,對裁剪設備提出了特殊要求。本文從實際生產角度出發,對比常見棉裁剪技術,給出選型參數與操作維護建議,幫助您找到適合的棉裁剪機。
一、棉材料裁剪的難點
- 易變形:棉纖維彈性好,機械刀片下壓時材料易起皺、偏移,影響精度。
- 邊緣散線:切割後邊緣易脫散,需封邊或採用熱切割。
- 層間滑移:多層裁剪時,層與層之間容易滑動,導致上下層尺寸不一致。
- 粉塵與纖維:裁剪過程產生棉塵,對設備防護和吸塵有要求。
因此,棉裁剪機需要在刀片鋒利度、壓料方式、吸塵系統等方面做針對性設計。
二、主流棉裁剪技術對比
1. 振動刀裁剪機
振動刀透過高頻上下振動(每分鐘數千次)進行切割,刀片對材料的側向壓力小,適合棉布、棉氈、棉絮等軟性材料。配合真空吸附平台固定材料,可有效防止變形。切割精度通常可達±0.5mm,多層裁剪時建議每層厚度不超過5mm,總厚度不超過30mm(視材料密度而定)。
優點:無熱影響,邊緣平整;可切割複雜輪廓;適合多層。
缺點:刀片磨損需定期更換;對超厚棉絮(>50mm)效率下降。
2. 雷射裁剪機
雷射切割利用高能量光束熔化或氣化材料,邊緣自動封邊,無散線問題。適合棉布、混紡面料,切割速度可達10-20m/min(視功率和厚度)。但雷射切割會產生焦邊和異味,對純棉淺色材料可能留下黃邊,且不適合含氯纖維(如阻燃棉)。
優點:精度高(±0.1mm),無需刀片,可切割複雜圖形。
缺點:熱影響區,邊緣發黃;產生煙塵需配備抽風淨化;對多層厚料效率低。
3. 圓刀裁切機
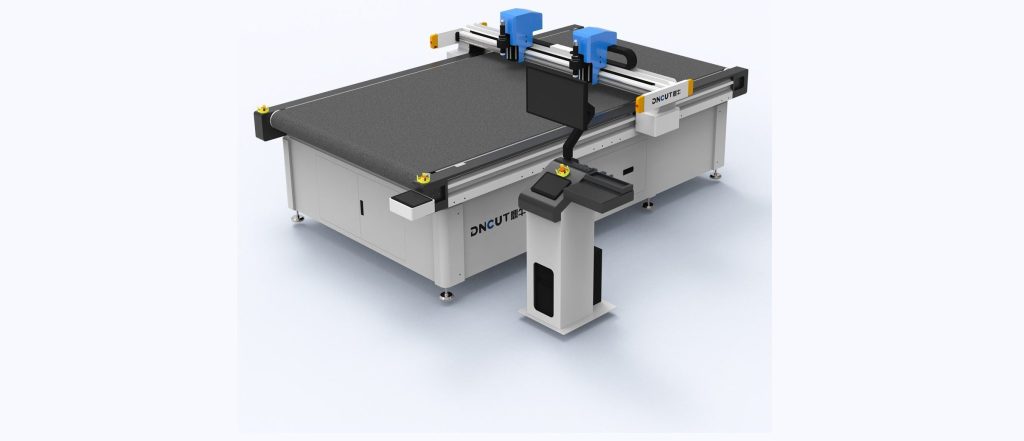
圓刀裁剪機透過高速旋轉的圓刀片切割,適合直線和簡單曲線裁剪,常用於服裝廠多層裁剪。最大裁剪厚度可達10cm(視刀片直徑),但精度較低(±1-2mm),且無法切割複雜內輪廓。
優點:效率高,適合大批量直線裁剪;設備成本低。
缺點:精度有限;不適合精細圖案;刀片易磨損。
4. 沖床裁剪
沖床透過模具沖壓裁剪,適合大批量、固定形狀的棉片生產,如棉墊、口罩內襯。效率極高(每分鐘可達數百次),但模具成本高,不適合小批量多品種。
三、選型關鍵參數
選擇棉裁剪機時,需根據材料特性、產量、精度要求綜合評估。以下參數供參考:
- 切割精度:振動刀±0.5mm,雷射±0.1mm,圓刀±1.5mm。
- 最大裁剪厚度:振動刀30mm(多層),圓刀100mm,雷射取決於功率(通常<10mm)。
- 工作台尺寸:根據布料幅面選擇,常見1600mm×2500mm、2100mm×3000mm。
- 吸附方式:真空吸附平台,分區控制,確保材料固定。
- 吸塵系統:振動刀裁剪棉絮時需配備大功率吸塵器,防止纖維堵塞。
- 軟體相容性:支援CAD、DXF、PLT等格式,具備自動排料功能。
四、操作與維護要點
1. 材料固定
多層裁剪前,需用夾子或膠帶將棉布四周固定,並開啟真空吸附。對於蓬鬆棉絮,可覆蓋一層薄膜再吸附,提高密封性。
2. 刀片選擇與更換
振動刀片建議選用鋒鋼或硬質合金材質,切割棉布時每8-12小時檢查磨損,出現毛邊或切割阻力增大時及時更換。圓刀片需定期磨刃,保持鋒利。
3. 參數設置
振動頻率:棉布建議3000-5000次/分鐘;進給速度:根據厚度調整,一般500-1500mm/s;吸附負壓:-0.6至-0.8bar。
4. 清潔與保養
每日清理台面和吸塵箱內的棉塵,檢查導軌潤滑,每週清理真空泵濾芯。雷射裁剪機需定期清潔鏡片和抽風管道。
五、常見問題與解決
- 裁剪邊緣散線:改用雷射裁剪或對邊緣進行封邊處理;振動刀可選用波浪刃刀片減少散線。
- 多層裁剪上下層尺寸偏差:確保真空吸附均勻,降低裁剪速度,使用壓料裝置。
- 棉塵堵塞吸塵管:增加前置過濾網,定期清理。
- 切割精度下降:檢查刀片磨損、導軌間隙和皮帶張力。
六、總結
棉裁剪機的選擇沒有統一答案,需根據材料類型、產量、精度和預算權衡。振動刀裁切機在精度與適應性上表現均衡,適合多品種柔性生產;雷射裁剪機適合高精度、無散線要求的場景;圓刀和沖床則適合大批量簡單形狀。建議在採購前提供樣品進行試裁,以實際效果為準。正確的操作與維護同樣關鍵,可延長設備壽命並保證裁剪品質。